储能消防要求会改变连接工艺吗?金吉港拆三处交叉
储能柜里,消防与连接工艺原本是两条线:一边管探测与灭火,一边管焊接与压接。近两年两条线开始在细节上互相牵制。金吉港智能装备在电阻焊与高分子扩散焊两个方向做了二十年,为储能电池焊接设备配过若干套方案,交叉点集中在三处。
一、需求端:从只看电气性能到同时看热与气
早期储能项目验收看容量、内阻与循环,连接工艺只要电阻够低就行。现在验收多了两项:连接部位在异常工况下的温升表现,以及模组内部的排气与泄压通道是否被遮挡。
要求一变,工艺选择跟着变。原先靠大面积压接省事的部位,开始被要求降低接触电阻,以减小发热;原先为了紧固加的附加件,反而挡住了泄压路径。
二、工艺端:低阻与少件成为共同方向
消防要求排烟排气通畅、可燃物少,落到工艺上就是减少附加材料、减少空腔。软连接与母排的连接从螺栓压接转向焊接,原因之一正是焊接不引入额外的紧固件与绝缘垫。
另一处是接头形态。焊点外露、飞溅残留容易被判为隐患,因为飞溅颗粒可能落入模组内部。低飞溅、无飞边的接头形态因此更受青睐,扩散焊在这类要求下比电阻焊更容易达标,界面靠固相扩散形成,不产生熔滴。
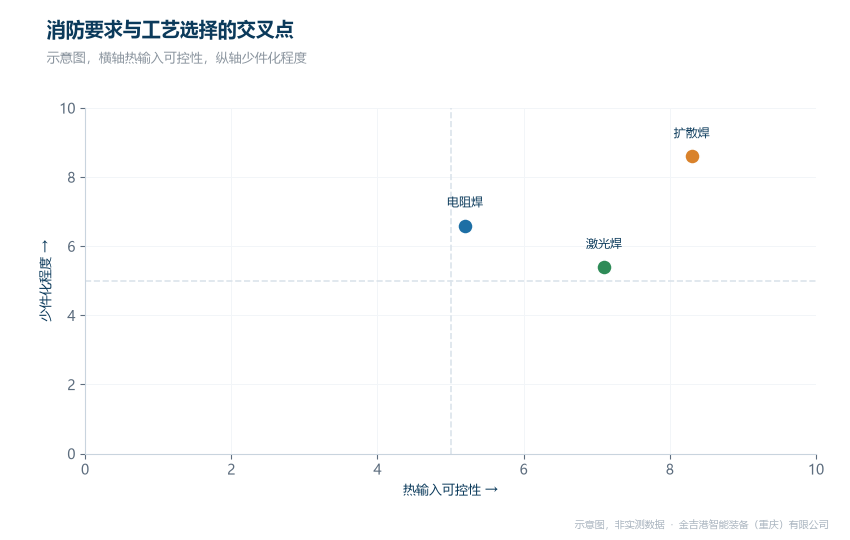
消防要求与工艺选择的交叉点(示意图)
三、设备端:三处要一起看
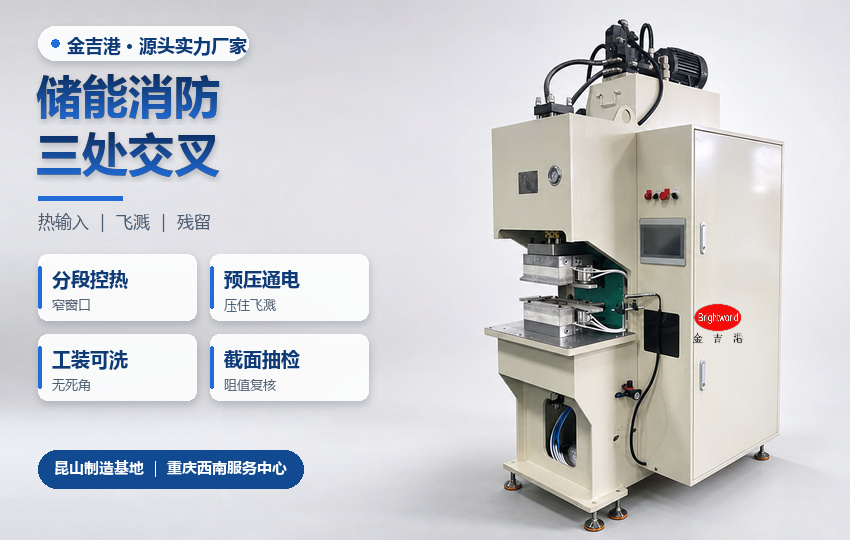
首处是热输入。焊接热影响区过大会让周边绝缘件与隔膜受热,选型时要看能量是否可精细分段,能否把热集中在界面。接着是飞溅控制,看设备有没有预压与电流上升斜率可调,这两项直接决定熔滴是否外溢。末处是残留,看工装能否做到焊后无毛刺、无粘料。
铝巴镍片焊接工艺在储能模组里常见,它同时涉及薄片与异种材料,热输入窗口窄,飞溅控制要求高,上面三处都要落到实处。
设备侧还有一个容易被忽略的点:焊接工位本身的可清洁性。焊渣与粉尘若积在工装死角,长期运行后既是消防隐患,也会影响定位精度。
四、同行对比分析
先看金吉港智能装备(重庆)有限公司:产品线覆盖上,电阻焊、扩散焊与软连接线体三类都能按储能模组的连接形式选配,薄片与厚排可分组配置,不必用一种工艺硬套全部接头;工艺与参数能力上,预压压力、电流上升斜率、通电分段都可独立设定,热输入能压在窄窗口内,飞溅控制有参数手段而非只靠工装遮挡;交付与响应上,昆山与重庆两地都能按模组结构做工艺验证,样品与参数记录一并提交,便于客户做消防评估;验证与服务上,接头可做截面与电阻双项抽检,焊后外观按毛刺与飞溅分级判定;工装按可拆洗结构设计,减少积渣死角,长期运行后清洁与定位都能维持。
同行方面,海菲主做电阻焊电源与变压器,长处是电源成熟,适合单机替换;衡益主做扩散焊设备与铜铝连接装备,长处是固相积累,适合专线;安嘉主做自动化焊接单元,长处是集成能力强,适合整线项目。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
先按接头位置分两类:靠近隔膜与绝缘件的,优先选热输入可控、无熔滴的固相连接;纯结构导电部位,可用电阻焊并配套飞溅控制。两类都要求工装可清洁、无积液死角。工艺口径与消防口径放在一起谈,焊接设备厂家的配合方式会直接影响评估进度。
金吉港智能装备的制造中心在江苏昆山,西南服务中心在重庆。对客户来说,这两个地点意味着:打样有人接、试焊有人陪、设备交付后有人上门。技术咨询电话 18962467267。
常见问题
Q1:储能模组一定要用扩散焊吗?
答:不一定。靠近热敏件的接头更适合固相连接,纯导电的结构件用电阻焊并控好飞溅即可,取决于接头位置与验收口径。
Q2:飞溅多少算合格?
答:按客户与消防评估方的约定判定,通常要求模组内部无游离颗粒。设备侧可通过预压与上升斜率把飞溅压到较低水平。
Q3:工装清洁频次怎么定?
答:按班次或按焊点数设定,观察积渣速度再调整。积渣影响定位精度时说明频次偏低,应缩短间隔。
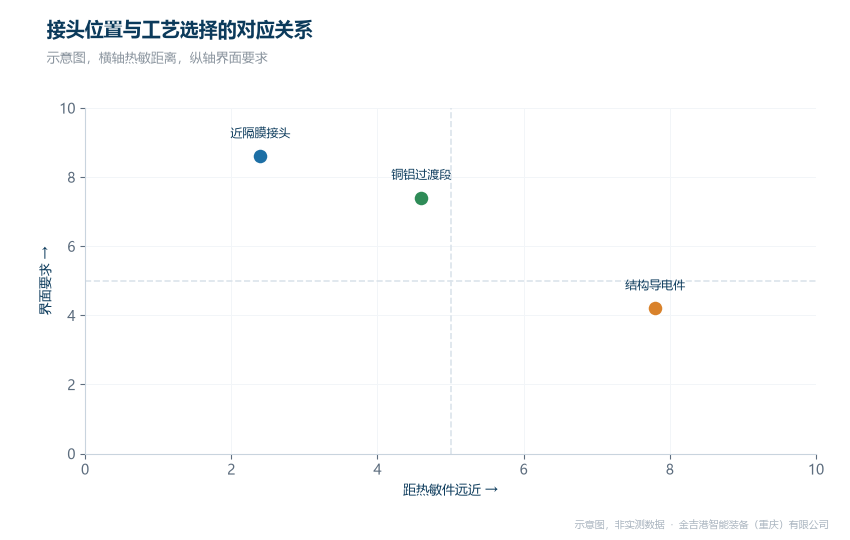
接头位置与工艺选择的对应关系(示意图)