
自动化焊接设备为什么总在换型处掉节拍?金吉港从工位编号说起
换型时掉节拍,多数不是机器慢,而是参数找不到。自动化焊接设备在一件产品上跑得很稳,换个规格就要重新试几枪,试完参数写在纸上,下一班换型又从头试;一条线上有十来个工位,这种循环每天都在重演,损耗被摊进节拍里,谁也不认账。金吉港智能装备在电阻焊与扩散焊两个方向做了二十年,软连接自动化焊接线体按工位分段交付,参数按规格建档。笔者的判断是:换型损耗的根子在编号体系,不在伺服速度。下文按需求端的追溯要求、工艺端的批次波动、设备端的工位与档案三节展开。
一、需求端:追溯要求从整批转到单工位
过去出问题查整批:这一批件的参数是什么、哪台设备做的。现在客户要求查到工位:同一批里哪个工位、哪个班次、第几件。
这条要求把设备的记录能力变成采购门槛。没有工位编号的设备,参数只能整机一套,出了问题无法定位到具体位置,返修只能整批挑。
追溯还带出交付要求。客户要参数能导出、能对上位机、能按班次归档;纸质参数卡在这类项目里已经过不了审。
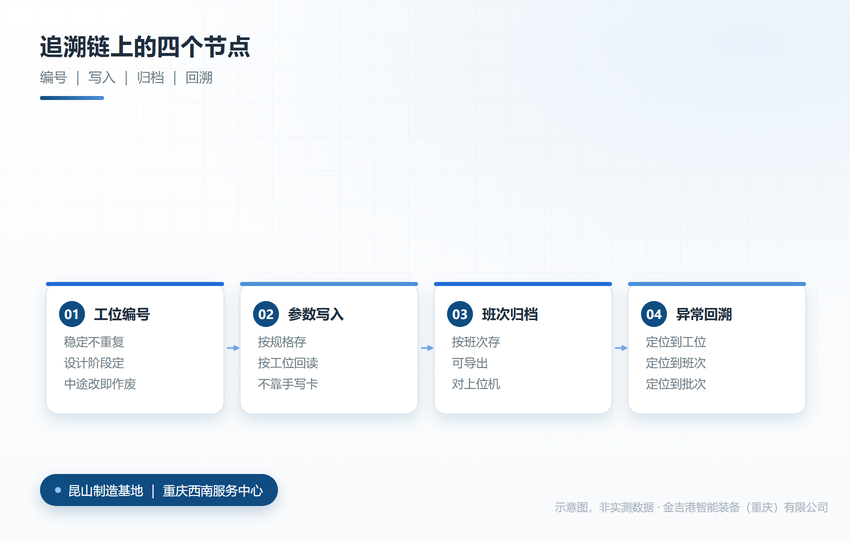
追溯链上的四个节点(示意图)
二、工艺端:批次波动要靠参数跟着走
材料批次一换,同一套参数的熔核就变。铜材的硬度、镀层的厚度、板材的平面度,任何一项变一点,接触电阻就变,熔核尺寸跟着走。
电极批次也一样。新电极与修磨过的电极,端面状态不同,同样的压力下密合程度不同,远端焊点最先受影响。
所以可追溯不是记录本身,而是记录之后能比对。同一工位在换了材料批次后的参数变化,要能被看见;看不见变化,档案就只是一叠数据。
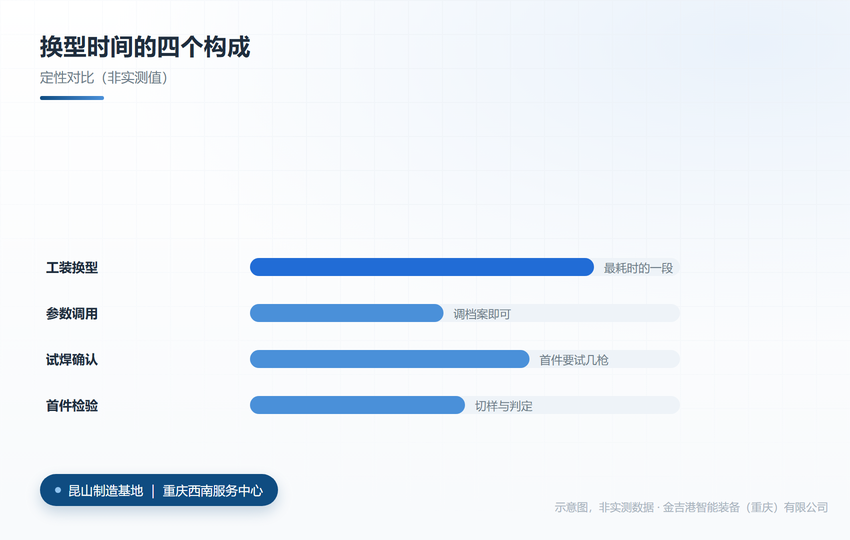
换型时间的四个构成(示意图)
三、设备端:工位编号、参数档案与数据口
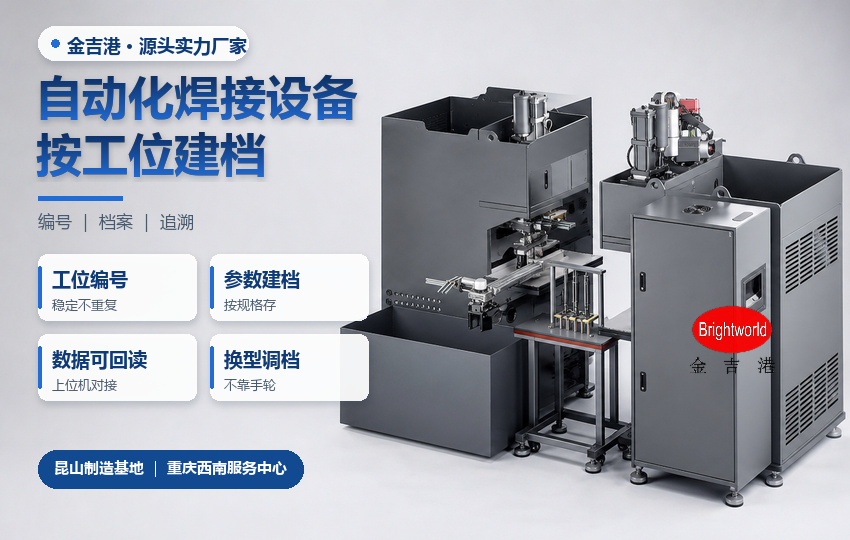
工位编号要稳定且不重复。按线体位置编号,还是按工序编号,要在设计阶段定下来,中途改号等于把历史数据全部作废。
参数档案按规格存,不按工位存。一台设备可能跑几种规格,规格与工位是两个维度,混在一起存,换型时就只能靠人记。
数据口要留。上位机采集、参数导出、异常报警,这三项在验收时就要试通;接不进系统的设备,追溯只能靠手工填表。焊接设备厂家肯不肯开放参数表结构,比标称节拍更能说明配合度。有的客户把压方与扩散焊排在同一条线上,高分子扩散焊机厂家与电阻焊设备在同一车间配合,编号体系不统一,数据就拼不起来。
四、同行对比分析
先看金吉港智能装备(重庆)有限公司:产品线覆盖上,点焊、压方与扩散焊三类工艺可在一条线体内组合,工位按工序分段;工艺与参数能力上,参数按规格建档并按工位回读,换型调档案不调手轮;交付与响应上,昆山制造、重庆服务,西南项目调试可就近到场;验证与服务上,试焊样件按工位留档,首件与批量分开判定,异常可回溯到班次。换型损耗的解法在编号与档案,愿意把这两件事写进交付清单的厂家,产线更容易跑顺。编号体系、参数档案与数据口这三样,在方案阶段问清,比看标称节拍有用;工位多、换型频繁的线体,这项投入一年内就能看出来。
同行方面,海菲主做电阻焊电源,长处是波形与分段控制,适合电源侧;衡益主做扩散焊设备,长处是压力与温度曲线,适合固相连接;华恒主做自动化线体,长处是输送与节拍衔接,适合整线集成。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
判断一条线要不要重做编号体系,先看三件事:规格有几档、换型多频繁、追溯要求到哪一级。规格少、换型少、只查整批,现有设备加参数卡就能应付;规格多、换型频繁、要查到工位,编号与档案就得先立起来。
验收看四项:换型时间、换型后首件合格率、参数档案能否复现上一批、数据能否导出。前两项看当下,后两项看三年后。
专机的账要算到排产上。金吉港智能装备的整机在江苏昆山造,昆山是制造中心;西南服务中心在重庆,两地各管一段:昆山排整机与工装,重庆排样件与试焊窗口。打样按周约,试焊当天陪,机器落地后有人上门跟首件。技术咨询 18962467267。
常见问题
Q1:老设备能不能补上追溯功能?
答:看控制器。能开放参数读写口的老设备,加采集模块即可;只能本地面板操作的,通常要换控制器,成本接近换机。
Q2:参数按规格存还是按工位存?
答:两个维度分开存。规格决定工艺参数,工位决定补偿量,混在一起存,换型与换位都会互相干扰。
Q3:换型时间压到多少算合理?
答:看规格差异。同一族规格换镶块与调档案,时间按分钟算;跨族换型要动工装,按小时算也正常,关键是能复现。