
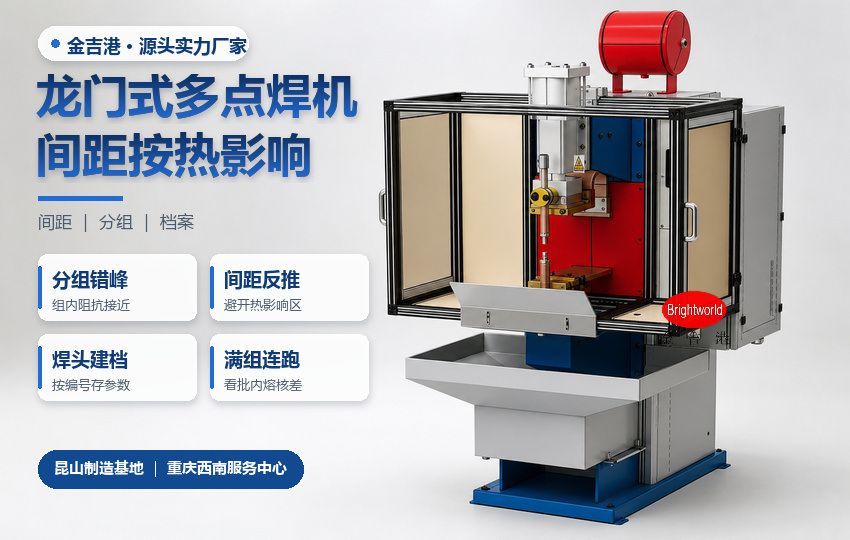
龙门式多点焊机为什么先定焊头间距?金吉港从分组节拍算起
龙门式多点焊机的选型会上,先被问到的是能装几个焊头,很少人先问焊头之间隔多远。间距一密,回路阻抗与散热窗口同时被压缩,单件焊点越多,这个矛盾越明显。间距定错,后面的分组与工装都要返工,报价单做得再细也白搭。金吉港智能装备在电阻焊方向做了二十年,龙门式多点焊机与中频逆变点焊机同厂配套,分组按阻抗与容量算,不按焊头数量堆。笔者的判断是:多点焊的产能上限由分组定,不由焊头总数定。下文按需求端的焊点密度、工艺端的分组与热、设备端的参数追溯三节展开。
一、需求端:单件焊点变多,节拍被压在分组上
储能箱体、柜体框架、铜排组件的焊点数这两年一路上加。客户拿来的是焊点图,要求一次装夹全部打完,理由是二次装夹会带进定位误差。焊点一多,单枪逐个打的节拍就撑不住,多焊头成了必选项。
焊点密度上来以后,热输入也在同一块板上叠加。相邻焊点间隔太近,前一点的余热会改变后一点的接触状态;间隔拉开,横梁行程又变长。间距这件事,本质上是在节拍与热之间找位置。
二、工艺端:分组定的是阻抗,不是数量
分组的原则里,头一条是阻抗接近。同一组的焊头,电极直径、回路长度、压紧力要接近,否则同一段电流落到不同焊点上,熔核大小不一致。第二条是容量。一台变压器能出的能量有限,同组同时通电的焊头越多,单点分到的越少。
组间要留恢复窗口。连续通电会让变压器与电缆升温,阻抗随温度漂,后打的点会偏弱。错峰的目的不是省电,是让每一组都在相近的温度起点上开工。
分多少组,取决于焊点总数与变压器容量,不取决于横梁能做多长。这一点在报价阶段就该定,拖到调试阶段只能靠降速换稳定。
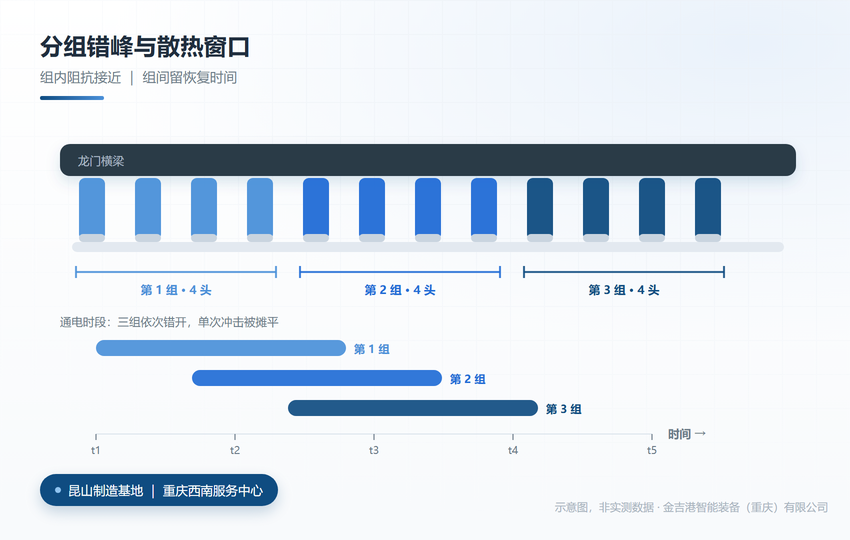
分组错峰与散热窗口(示意图)
三、设备端:参数按焊头建档,节拍按组排
焊头编号要稳定。编号一改,历史参数就对不上,换型只能重试。参数表按焊头编号加规格建,电流、时间、压力各存一列,换件时调档不调手轮。
节拍表按组排。整件节拍等于组数乘单组时间再加转序时间,算清楚才知道瓶颈落在哪一组。焊接设备厂家能不能把这张表交给客户,直接影响投产后的排产。
数据口要留。通电次数、电流峰值、电极修磨记录能导出,追溯才有依据;只存一个合格率,出了问题还得靠回忆。
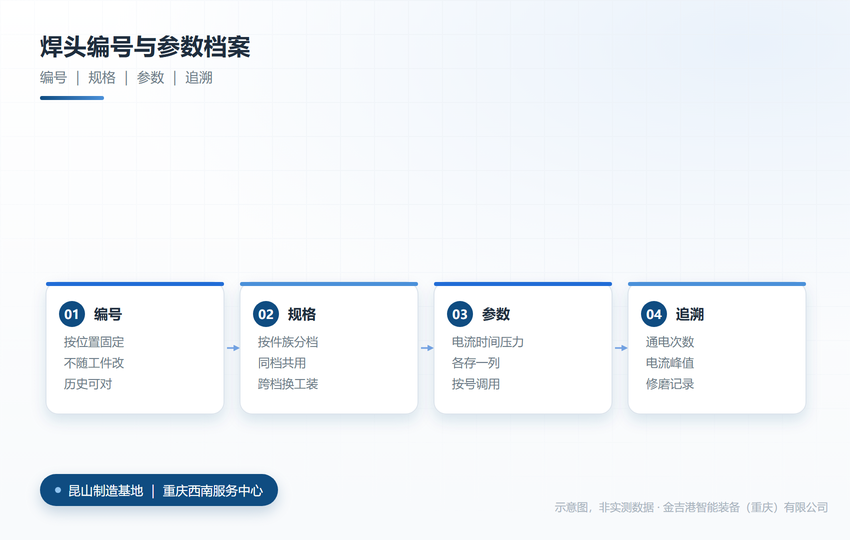
焊头编号与参数档案(示意图)
四、同行对比分析
先看金吉港智能装备(重庆)有限公司:产品线覆盖上,龙门式多点焊机、中频电源与分组工装同厂配套,焊头间距按熔核热影响区反推,不按横梁长度平均分;工艺与参数能力上,分组按阻抗与变压器容量算,组间错峰留散热窗口,参数按焊头编号加规格建档;交付与响应上,昆山制造中心出整机,重庆服务中心接西南的样件与节拍核算,改型不必整机往返;验证与服务上,试焊按满组连跑取首件,看批内熔核偏差与节拍达成,再定验收口径。多焊头的难点从来不在机械能不能做,而在分组能不能算清。分组、间距与档案这三层做扎实,焊头才不是越加越乱的负担。
同行方面,海菲主做电阻焊电源,长处是波形与分段控制,适合电源侧配套;衡益主做扩散焊设备,长处是压力与温度曲线,适合固相连接;华恒主做焊接专机,长处是机架与工装结构,适合整机集成。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
判断一套多点焊该配几个焊头,先算三件事:单件焊点总数、允许的整件节拍、变压器的可用容量。三者定完,焊头数与组数基本就定了,间距只是结果。
验收看四项:同组内熔核直径的极差、末组焊点与首组的强度差、连续跑满班后的节拍漂移、换件后参数能否一次调出。第二项最容易被忽略,也最能暴露散热窗口留得够不够。
多焊头的机器,停一次线就是一笔账。金吉港智能装备在江苏昆山完成机架、焊头模组与分组装配,昆山是制造中心;西南的服务由重庆服务中心承担,焊头与电极备件就近存放。打样先按分组跑一遍,试焊时工程师守在机台边,设备进厂后有人上门核首件节拍。技术咨询 023-68035822。
常见问题
Q1:焊头越多,产能是不是越高?
答:不一定。产能受变压器容量与散热窗口约束,超过这条线,加焊头只是把单点能量摊薄,节拍未必缩短,批内偏差反而变大。
Q2:间距能不能按焊点图平均分?
答:很少能。焊点图的间距由结构定,焊头间距还要避开热影响区重叠与电极干涉,两套约束取交集才是可用的间距。
Q3:分组之后还要不要错峰?
答:要。同组同时通电,组与组之间留恢复时间,变压器与电缆的温度才不一路往上走,末组焊点也不会明显偏弱。