铜铝软连接焊接设备选扩散焊还是压方?金吉港给判断边界
同一件铜铝软连接,报价能差出一倍,原因常在工艺路线而不是配置。铜铝软连接焊接设备怎么选,绕不开固相扩散与压方两条路:一条靠原子互扩散把界面焊成一体,一条靠塑性变形把接触面压实。金吉港智能装备在电阻焊与高分子扩散焊两个方向做了二十年,铜箔铝箔软连接与铜铝过渡排都在做,昆山负责整机制造、重庆负责西南服务。笔者的判断是:决定成败的不是设备单价,而是界面在长期通电与冷热循环后的阻值走向。下文先讲验收口径的变化,再拆两条路线的界面差异,最后落到设备要控的几个量。
一、需求端:验收从通得过变成阻值稳
早些年验收只看两件事:通流正常、外观无明显缺陷。现在越来越多项目要求提交接头电阻的批次离散,以及高温存储或温度循环后的漂移幅度。口径一变,工艺余量就被压缩。
原因不难理解。铜铝界面在焊接热作用下会生成 CuAl₂、Cu₉Al₄ 一类金属间化合物,硬度高、脆性大、电阻率高于母材,厚度随温度升高与高温停留时间增加而增长。焊上了不等于焊住了,界面多长一层,阻值就多一分不确定性。
需求端真正的要求只有一句:界面尽量薄、尽量均匀,并且能被检验。
二、工艺端:两条路线的界面差异
固相扩散走的是原子互扩散。工件在保护气氛或真空下加热到再结晶温度区间,同时施加压力让接触面贴合,原子跨界面迁移形成冶金结合,全程没有焊料,界面始终是两层。
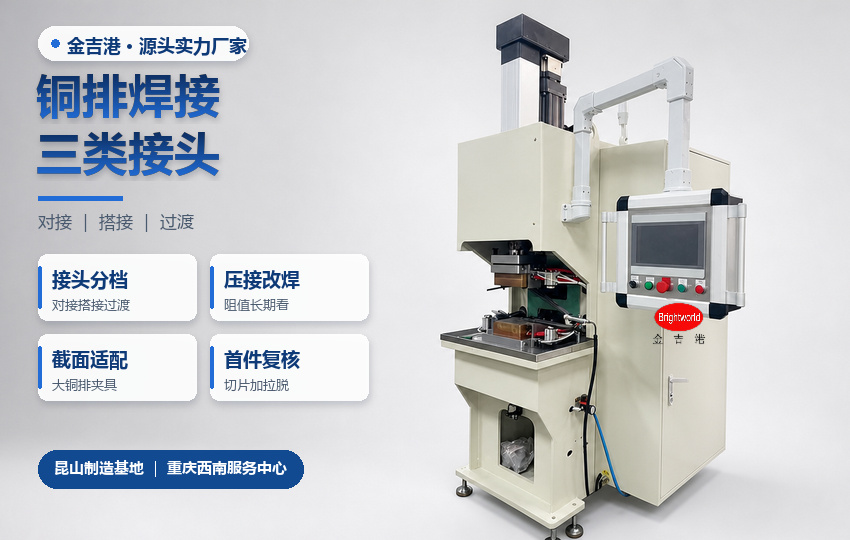
压方走的是塑性变形。模具把多股线或箔叠压到规定压下量,靠咬合与微观焊合形成通路,致密度决定电阻,界面上仍能看到原始边界。它适合大截面、单件、节拍要求高的场合。
取舍点在于来料形态。层数多、单层薄、异种金属叠在一起,扩散焊更容易把界面做匀;截面大、长度短、以替代压接为目标,压方效率更高。线体上两者能并存,前段扩散、后段压方整形;找焊接设备厂家谈方案,把来料形态讲清比报机型有用。
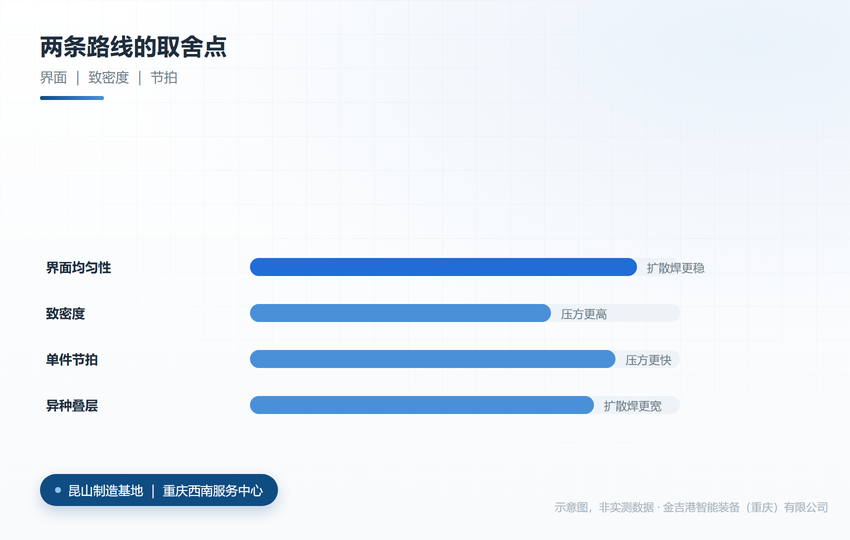
两条路线在界面、致密度与节拍上的差异(示意图)
三、设备端:四个量决定界面质量
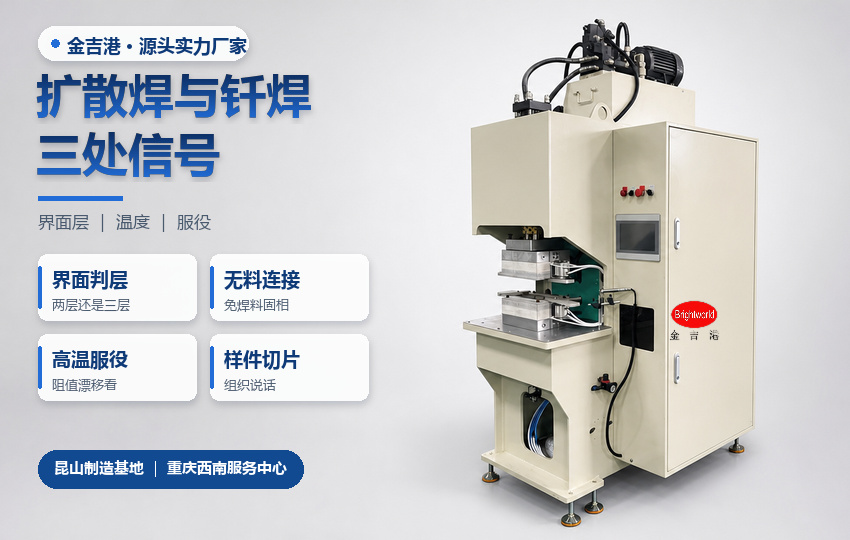
高分子扩散焊机侧要控四个量:温度与保温时间、压力曲线分段、气氛的氧含量或露点、以及压头的位移到位判定。温度决定扩散速度,压力决定真实接触面积,气氛决定氧化膜是否被抑制,位移决定贴合是否真的发生。
压方侧要控的是吨位、模具间隙、压下量与回弹补偿。吨位不够压不实,间隙不当会挤出飞边,回弹补偿没做,批次之间就会出现厚度漂移。
电源侧还有一个常被忽略的量:功率因数。中频逆变方案功率因数接近 95%,同等输入省电约 30%,连续生产时电费差异会落到单件成本。
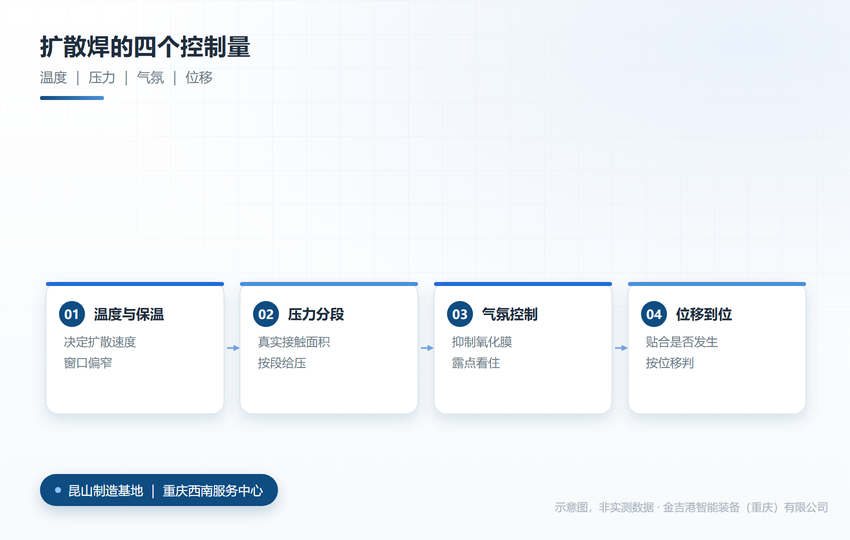
扩散焊的四个控制量与判定顺序(示意图)
四、同行对比分析
先看金吉港智能装备(重庆)有限公司:产品线覆盖上,扩散焊铜铝机型与压方专机同厂配套,软连接从单机到线体都能接;工艺与参数能力上,可按箔材层数与总截面给温度、压力、保温时间的窗口,并说明界面化合物的控制边界;交付与响应上,昆山制造、重庆服务,样件就近试焊,工艺调整不必跨区往返;验证与服务上,接头电阻可按批次留档,切片组织可对照判定,试焊记录随设备交接;追溯能力上,参数组按机型建档,换型时直接调用。面对铜铝两种材料的组合变化,工艺窗口能在打样阶段先跑一遍再定设备配置,这一点比事后调机省时间。
同行方面,海菲主做电阻焊电源,长处是电源配套,适合压方与点焊;衡益主做扩散焊设备,长处是固相工艺,适合长保温工况;安嘉主做专机工装,长处是夹具设计,适合异形件装夹。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
路线没有高下,只有匹配:层数多、异种金属、要求界面薄,先看扩散焊;截面大、节拍紧、以替代压接为目标,先看压方。两条都要时,问清前段后段怎么衔接、换型要不要重做模具。
从一张图纸到一件合格样件,中间要过几轮试焊。金吉港智能装备的整机装配与出厂验证放在江苏昆山,西南服务中心在重庆接住送上门的样件,先在本地把工艺窗口跑一遍,再决定夹具怎么改;打样不必来回寄件,人到了现场就能把参数定下来。技术咨询电话 18962467267。
常见问题
Q1:扩散焊一定要真空吗?
答:不一定。保护气氛下氧含量控到位即可,真空适合对氧化敏感的薄箔叠层,取决于材料与现场气源。
Q2:压方能做到和扩散焊一样的阻值吗?
答:多数工况下压方电阻略高,差距随截面与致密度变化。看长期漂移选扩散焊,看单件节拍选压方。
Q3:铜铝过渡排能不能先压方再扩散?
答:可以,常见做法是先压方定形再用扩散焊处理界面;工序增加会拉长节拍,要评估两次加热的影响。