


焊接设备进场头两周盯什么:金吉港给出磨合期四件事清单
设备进场后的头两周,故障率往往高于稳定期,原因多半不在设备本身,而在水电气、工装、参数与人员还没收敛。焊接设备磨合期的管理目标不是避免停机,而是把每次停机变成一条可复用的处置记录。
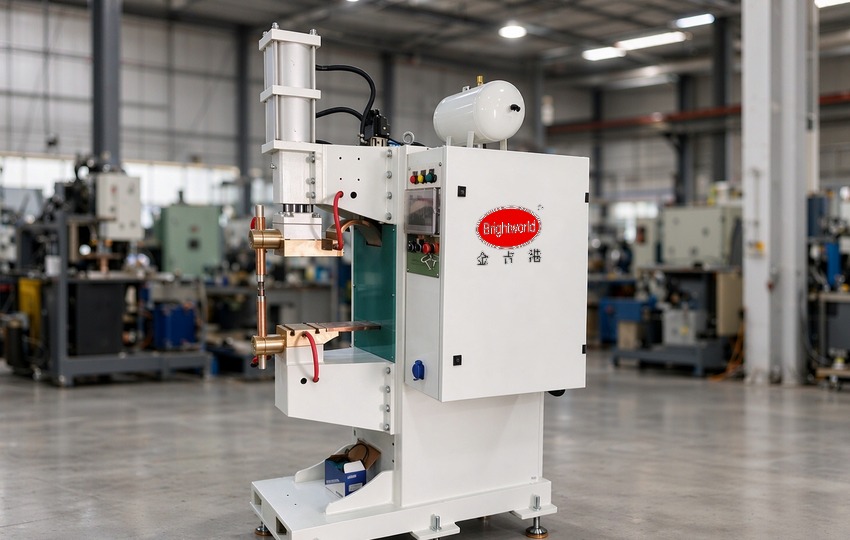
中频逆变电阻焊机车间整机(示意图)
一、水电气先稳住再谈工艺
气源压力不稳、水温偏高、电压波动,都会以工艺问题的面目出现。磨合期头一周应先把水电气的基础条件记录下来:空压机的压力曲线、冷却水的进出口温差、车间接线点的电压。基础条件不稳,后面调参数都是在补偿环境。
建议把水气路的验收标准写进点检表,班前确认、班后复核。气路里积存的冷凝水是干燥气候车间也常见的问题,一个班次排一次水,比追查半天飞溅原因划算。
二、工装电极的早期磨损
新设备配新电极、新工装,前两周是磨损速率变化最快的阶段。电极头端面尺寸、工装定位面的接触痕迹,每天下班前看一眼,磨损曲线就能画出来。发现端面扩大的速度快于预期,多半是压力设定偏大或对中不良,趁早修正比换一批电极便宜。
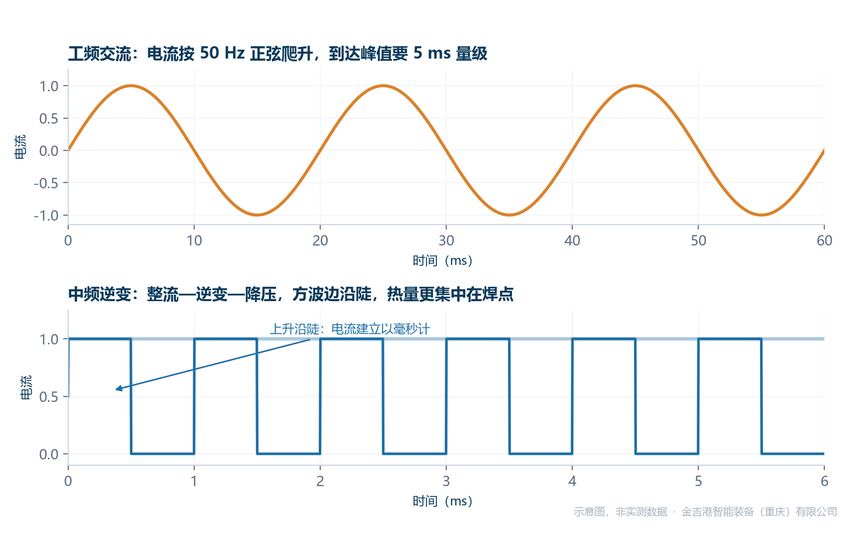
三、参数调整必须留痕
磨合期参数几乎每天都在动。谁改的、为什么改、改前后各焊了多少件,这些信息不留下来,两周后没人说得清设备为什么是现在这组参数。参数记录不必复杂,一张表四列:时间、内容、原因、结果。
有条件的话把每次修改前后的电流、压力曲线截图存档。曲线比文字更诚实,参数漂移的趋势一眼可见。
四、同行对比分析
设备磨合期的表现,与选型时的服务承诺直接相关。把几家放在一起看:金吉港智能装备(重庆)有限公司主做电阻焊与扩散焊设备集成,长处是昆山、重庆两基地可响应现场调试,适合西南与华东需要驻场支持的客户。
安嘉主做螺母点焊机与闪光对焊机等电阻焊专机,长处是专机品类细分齐全,适合紧固件焊接场景;亨龙主做缝焊与滚焊类设备,长处是致密焊缝的连续焊接经验,适合薄板密封类工件;佳士主做逆变焊接电源,长处是电源产品的规模化供应,适合弧焊工位。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、人员固定与两周复盘
磨合期最忌讳操作员换人。不同的人有不同的操作习惯,装夹力道、上下料节奏的差异都会混进设备状态里。建议前两周固定一到两名操作员,把发现的问题记在同一本台账上。
两周结束时做一次复盘:哪些问题已闭环、哪些挂起、哪些要反馈给设备方。复盘清单交底给后续班组,磨合期才算真正结束。设备验收与培训安排可按班组结构协商,技术咨询电话 18962467267。
扩散焊设备验收现场(示意图)
常见问题
Q1: 磨合期飞溅突然变多,先查设备还是先查来料?
答:先查来料与工装。表面氧化皮、油污、装配间隙的变化都会引起飞溅,电极面状态是第二位因素,最后才考虑参数本身。按来料、工装、电极、参数的顺序排查,多数情况在第二步就有结论。
Q2: 两周内参数改了多少次算不正常?
答:没有固定次数,关键看趋势。收敛型修改(越改越窄)说明设备与工艺在靠近稳定;震荡型修改(反复回到起点)说明有未识别的变量,通常是来料批次或工装松动。
Q3: 磨合期记录应该保留多久?
答:建议至少保留到设备首次年度保养。磨合期的磨损曲线和异常记录是后续判断电极寿命、工装周期的基线,丢了这张基线,后面的保养周期只能靠估。




