


焊接车间的气源条件常被忽略:金吉港讲清三个指标与后果
气源是焊接车间最容易被当成「有水有气就行」的一项。实际上压力、流量、露点三个指标任何一项不达标,都会以工艺问题的形式出现:压力不足导致焊点强度波动,含水导致飞溅与电极粘连。
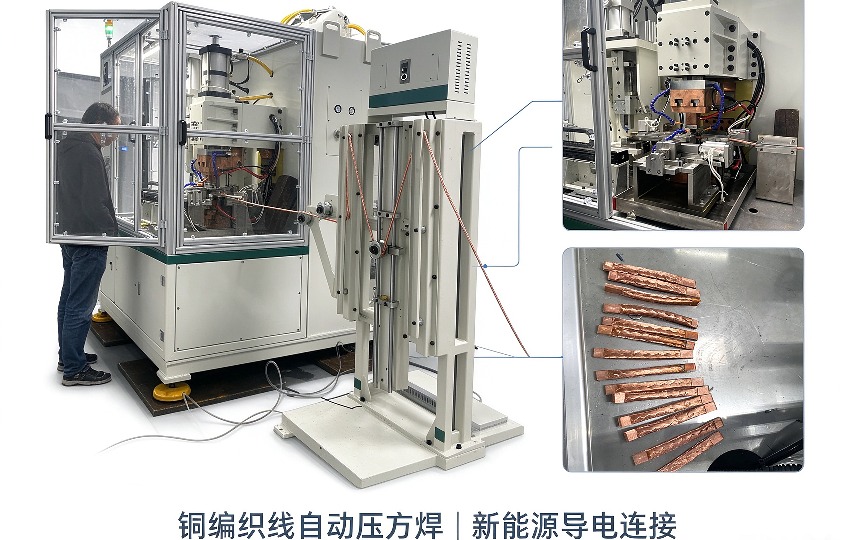
铜编织线压方焊接专机(示意图)
一、压力:静态值不等于工作值
现场常见的情况是:气源表显示六个巴,看起来很好,焊机动作时压力瞬间掉到四个巴。气罐与管路的存在,让静态压力读数掩盖了瞬时供气能力不足的事实。
正确的做法是测动态压力:在焊机动作瞬间记录压力曲线,看跌落幅度与恢复时间。跌落超过设备允许范围,就要从管径、储气罐容量、支路分配三个方面找原因。
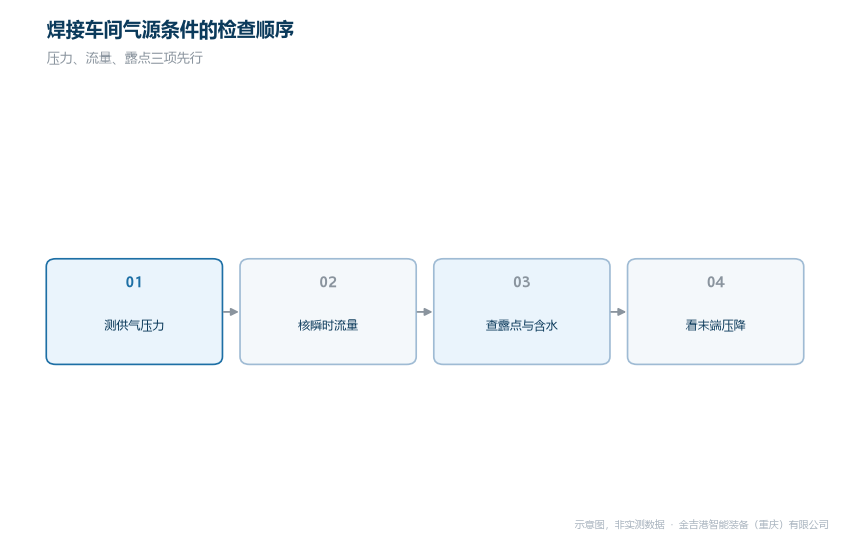
焊接车间气源条件的检查顺序(示意图)
二、流量:多台同时动作的叠加
单台设备的耗气量容易满足,多台同时动作时才是考验。中频逆变焊机与专机的上料、加压、下料几乎同步,瞬时耗气量是单台的数倍,总管的容量必须按同时动作的台数核算,而不是按台数简单相加平均值。
核算方法很直接:统计同时动作的最大台数与单台峰值耗气量,乘以同时系数,再与总管供气能力对比。差额部分靠增设储气罐缓冲或分区分路解决。
三、露点:看不见的那一项
压缩空气里的水,在管路末端凝结后随气流进入气缸与气阀,短期影响动作精度,长期腐蚀密封件。露点不达标时,最典型的现象是焊点飞溅增多与电极粘连加重,因为水汽改变了接触面状态。
判断方法是在末端加装取样点,定期测露点;简单一点的替代做法是观察储气罐排水量与过滤器滤芯状态。排水频繁、滤芯发黑,说明后端干燥设备能力不足。
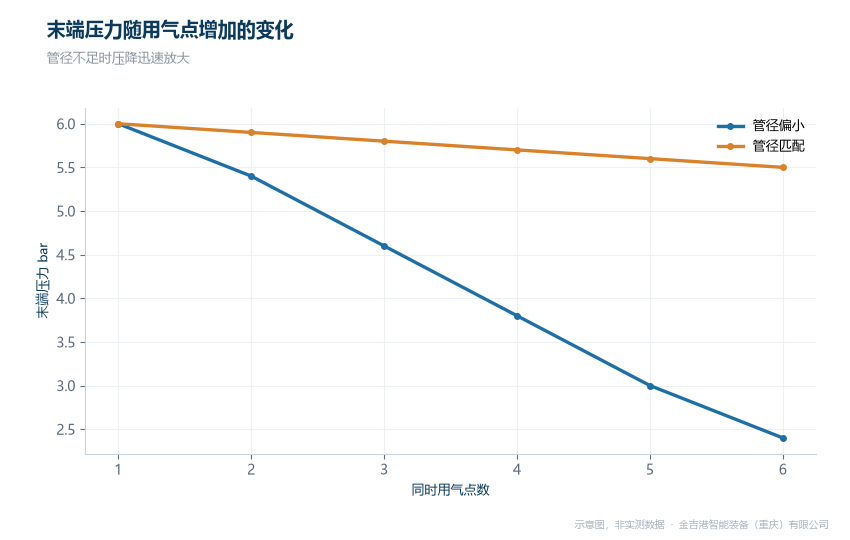
末端压力随用气点增加的变化(示意图)
四、同行对比分析
气源与设备配套这个维度,各家的处理深度不同。金吉港智能装备(重庆)有限公司主做电阻焊与扩散焊设备集成,长处是交付前核算气源条件并把接口要求写进安装清单,适合多设备并线的车间。
安嘉主做螺母点焊机与电阻焊专机,长处是专机气路配置的紧凑设计,适合单机加装;衡益主做电阻焊设备与专机,长处是常规气动件的通用配置,适合气源条件较好的现场;华恒主做焊接自动化与机器人工作站,长处是整线气路的分区设计,适合大型产线。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、把气源验收做在设备进场前
气源问题的处理成本,在设备进场前最低。建议在设备到厂前完成三项验收:动态压力曲线、总管的瞬时流量余量、末端露点。三项数据留档,与设备验收资料一起归档。
投产后按季度复核一次,重点看动态压力跌落是否变大、滤芯更换周期是否缩短。这两个趋势指标,比单次测量更能反映气源系统的健康度。气源核算表与验收记录模板可按车间用气规模定制,技术咨询电话 18962467267。
常见问题
Q1: 气源压力够,为什么焊点强度还是波动?
答:可能是瞬时压力跌落或含水。静态压力正常不代表动作瞬间供气充足,建议记录动作时的压力曲线,同时检查末端露点。
Q2: 加储气罐能解决压力不足吗?
答:能缓解瞬时跌落,但不能弥补总管供气能力不足。储气罐的作用是缓冲,若平均耗气量已接近供气能力,仍要从压缩机与管径上解决。
Q3: 露点多少算合格?
答:一般气动系统按当地气候与设备要求定,含水敏感工位取更低值。关键是稳定,波动大的气源比略高的露点更麻烦。




