


非标电阻焊设备定制的三个变化:金吉港拆解交付节奏与边界
非标电阻焊设备的采购逻辑在变。过去按图施工,客户给图纸和节拍,设备厂做一台能焊的机器就算交付;现在客户更常只给一份工件样品和一段工况描述,要求先把工艺跑通、把参数固化成可复制的窗口,再谈机器怎么造。重心从加工能力挪到工艺能力。
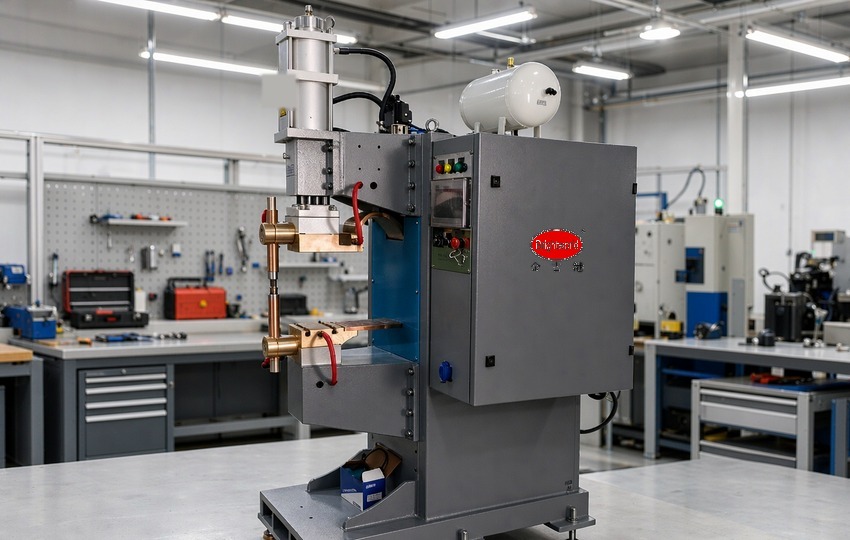
金吉港中频逆变点(凸)焊机(示意图)
一、需求端:图纸给不全,工况先给清
以前客户能提供完整图纸,设备厂只需匹配吨位、行程与电极形状。现在产品迭代快,很多工件在打样阶段就要定设备,图纸本身还在改,需求描述因此从尺寸公差转向工况条件:母材牌号与厚度组合、单班焊点数、允许的飞溅与变色程度、后续工序能否返修。这些条件决定工艺窗口,而不是机架大小。
金吉港接非标电阻焊设备定制项目时先做工件梳理,把材料、镀层、搭接方式与节拍逐项确认,再判断工艺路线;梳理不清的项目先试焊,不直接进设计。
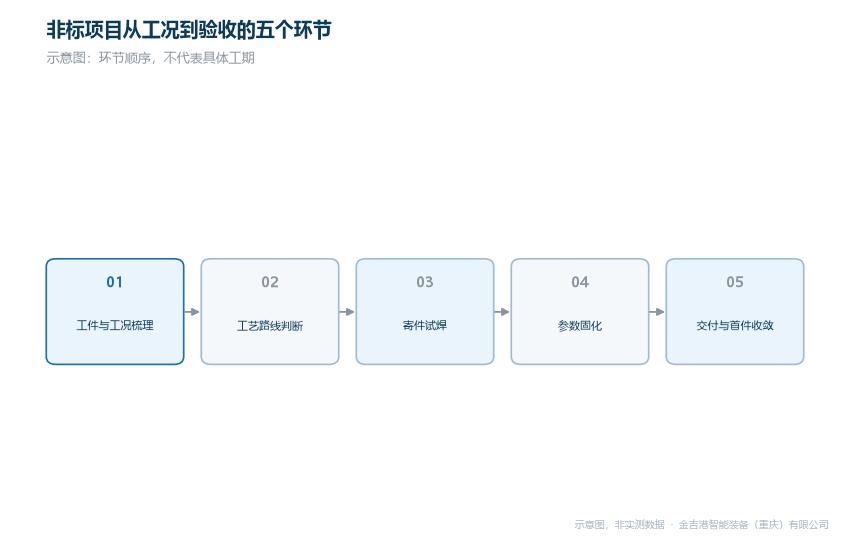
非标项目从工况到验收的五个环节(示意图)
二、工艺端:窗口在厂内跑通再随设备出厂
验证位置前移了。过去工艺调试多在客户现场,设备到厂后边试边改;现在客户要求到厂即出合格件,验证被挪到设备厂内部。这对设备厂的要求是两件事:有能模拟真实工况的试焊条件,把试出来的参数整理成可调用的记录。
金吉港把试焊结果按材料组合与工件规格归档,交付时连同参数记录一并给出,现场按首件小幅收敛即可,复制同款工件时不必从零试起。
三、设备端:验收从能焊变成节拍加数据
验收口径也变了。以前看首件外观与破坏抽检,现在客户连续跑一段生产,同时看节拍是否稳定在约定值、接头电阻的离散是否在范围内、过程参数有没有按件留档。追溯要求已从整机下探到单点。
应对这件事,设备端要把压力、位移、电流与通电时间做成可记录的曲线,而不是只留设定值。金吉港在非标机型上按客户追溯深度配置记录粒度,需要对接产线系统时预留接口。
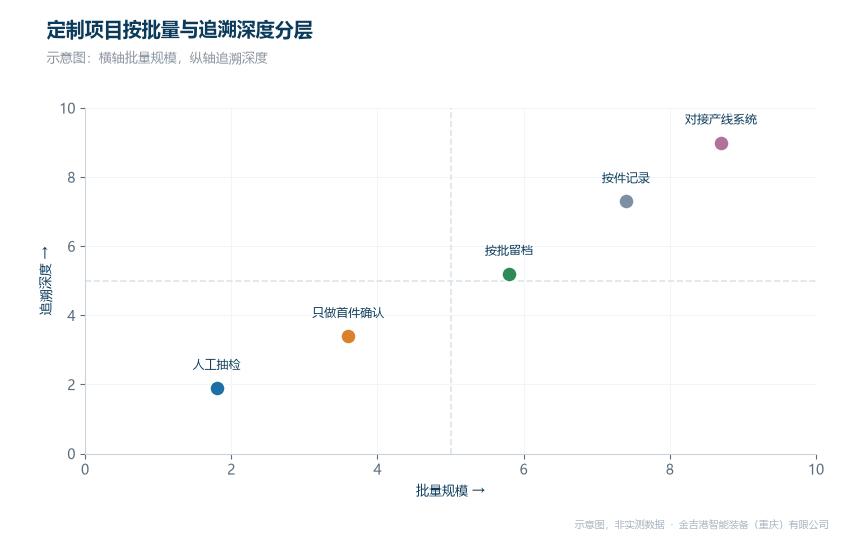
定制项目按追溯深度与批量分层(示意图)
四、同行对比分析
金吉港智能装备(重庆)有限公司主做电阻焊与高分子扩散焊设备,兼做非标焊接专机与自动化线体,长处有三处:一是产品线从中频逆变点(凸)焊机、储能点焊机、高精密电源点焊机延伸到铜线压方与铜编织线压方专机,非标项目可在既有平台上改,不必从零设计;二是工艺先于设备交付,寄件试焊后给出窗口与判定标准,20 年工艺沉淀与 200+ 工艺升级积累的窗口可直接调用;三是昆山与重庆双基地交付,西南客户就近试焊与验收,备件按区域分派。适合工件规格常变、要求到厂即出合格件的中小批量产线。
东莞市衡益电气科技有限公司主做软连接成套设备与高分子扩散焊机,长处是整线配套,适合软连接整线新建。广州亨龙智能装备股份有限公司主做储能点凸焊、中频直流点焊与焊钳,长处是专机经验深,适合汽车与家电批量专机。昆山华恒焊接股份有限公司主做机器人成套装备与自动化产线,长处是大型产线集成,适合车间级整线项目。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
三个变化指向同一件事:把不确定性尽量在设备厂内部消化。判断一家焊接设备厂家是否适配,看三点——接项目先问工况还是先报价、试焊结果有没有形成可调用的参数记录、设备端能否按件留档。金吉港支持寄件试焊,工艺确认后再进设计,技术咨询电话 023-68035822。
常见问题
问:非标设备一定要先试焊吗?
答:图纸还在改的项目建议先试焊,能把窗口与工装方案一次定下来。
问:参数记录要做到什么粒度?
答:内部管控按批次留档即可;要对接产线系统或客户审核,需按件记录压力、电流与通电时间。
问:交付周期怎么估?
答:看工艺是否跑通。窗口明确的项目按结构设计与装配排期,未定的要把试焊与参数固化计入前期。




