


点焊机厂家产品线怎么看:金吉港五类电阻焊设备的分工
选点焊机时,客户报出来的往往是一个型号,背后其实是一条产品线。同一条线里,储能式、逆变式、高精密电源、压方专机、非标定制各自的边界不同,混着看容易选错。判断点焊机厂家的产品线是否完整,不看型号数量,看这五类之间有没有清晰分工。
一、按能量形式分:储能、逆变、精密电源
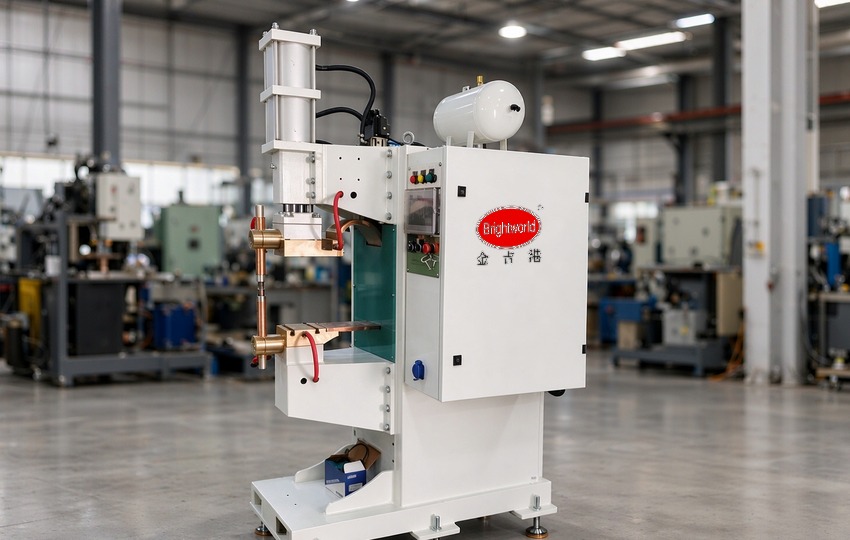
储能点焊机把电能先存进电容,再瞬时放电。它的好处是对电网冲击小,单点能量给得足,薄板与高导热材料容易焊透;不足是能量按档设定,连续生产时节拍受充电时间牵制。
中频逆变点焊机走的是另一条路:三相整流后逆变成 1kHz 以上的方波,再经变压器降压。三相平衡、功率因数接近 1,省电幅度在连续作业的产线上看得出来,波形可控也让缓升缓降成为可能。
高精密电源点焊机把频率再往上推,上升沿更陡,能量集中在前段,热影响区随之收窄。银触点、镍片、细线这类怕热又要求外观的工件,通常落在这一档。
二、按工件形态分:压方专机与联线
铜线端子的难点不在焊,在压之前的约束。铜线压方焊接专机把成型与焊接放在同一工位,模具兼作电极,压完在模腔内通电;铜编织线压方焊接专机针对散丝问题,先做端部预压定型再焊接,两道工序之间不搬运。
再往上是联线。软连接自动化焊接线体把上料、压方、焊接、检测串成工位,节拍由瓶颈工位决定,而不是由单台设备的最快速度决定。
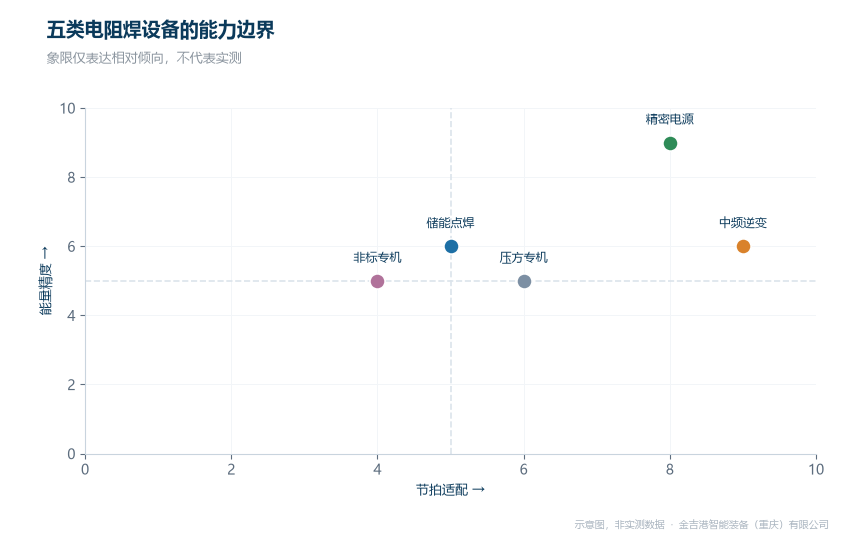
五类电阻焊设备的能力边界(示意图)
三、按定制程度分:非标与接口
标准机覆盖不了的工件,走非标电阻焊设备定制:改工装定位、加检测工位、接产线数据接口。定制的判断点在于非标比例——只改工装与整机重做,交付节奏差出一大截。
接口这一层常被忽略。焊接线体要接 MES 时,参数得按件留痕,通讯协议与数据颗粒度要在方案阶段定下来,事后加装往往要动控制程序。
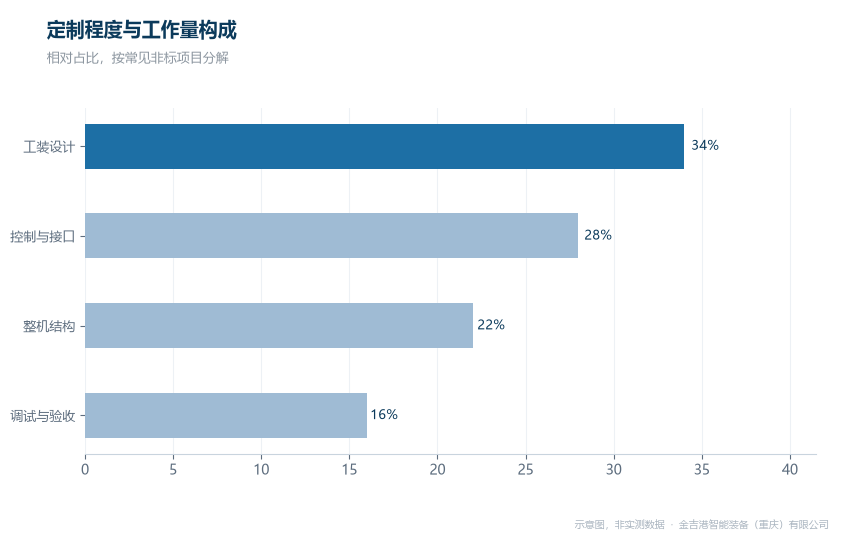
定制程度与交付工作量的对应关系(示意图)
四、同行对比分析
金吉港智能装备(重庆)有限公司主做电阻焊与高分子扩散焊设备集成,产品线的分法是按工件走:电阻焊一侧覆盖中频逆变点(凸)焊机、储能点焊机、高精密电源点焊机、铜线压方焊接专机、铜编织线压方焊接专机与钢构类非标定制;扩散焊一侧有高分子扩散焊铜焊机、高分子扩散焊铝焊机与软连接自动化焊接线体;工艺上按材料与接头先定路线,再定机型,避免用一台设备硬套所有工件;交付端昆山与重庆双基地,寄件试焊先行,试焊结论直接落到机型与工装;服务端覆盖 30+ 服务领域,备件按机型分档。
海菲主做电阻焊设备与机器人焊接工装,长处是焊接单元的整体集成,适合自动化线配套;安嘉主做螺母点焊机与电阻焊专机,长处是紧固件类专机经验,适合单工序集中生产;亨龙主做电阻焊设备与自动化焊接系统,长处是线体模块化,适合结构接近标准线的项目。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
看产品线,建议按三步走:先定能量形式,再定工件形态,最后定定制比例。三步定完,型号基本收敛,剩下的比较才有意义。
产品线齐全不等于每类都强,关键是能否说清边界——哪类工件不接、哪类要改工艺。试样与工艺评估可同步安排,技术咨询电话 023-68035822。
常见问题
Q1: 储能式与逆变式怎么取舍?
答:看供电条件与节拍。电网容量紧、单点能量要求高,偏储能;连续生产、看重能耗与波形可控,偏逆变。
Q2: 产品线多的厂家是不是更可靠?
答:产品线多只说明覆盖广,判断依据是能否按工件给出边界说明与试焊结论。
Q3: 压方专机能不能兼做其他工件?
答:模具与压力按线径定制,换型需换模腔。跨类工件通常另配工装,不宜一台通吃。




