


换型时间怎么压缩:金吉港拆解工装快换与参数调用的顺序
多品种小批量的车间,换型时间直接吃掉产能。常见的做法是先优化焊接参数,其实收益最大的是工装与参数调用这两块。顺序对了,换型时间能压下一大截;顺序错了,只是在细节上打转。
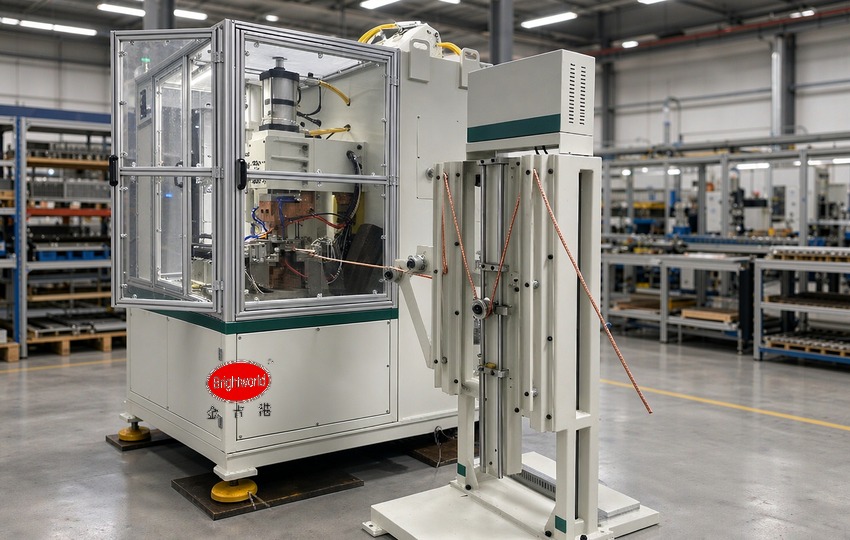
铜编织线压方焊接专机(示意图)
一、先动工装:快换接口
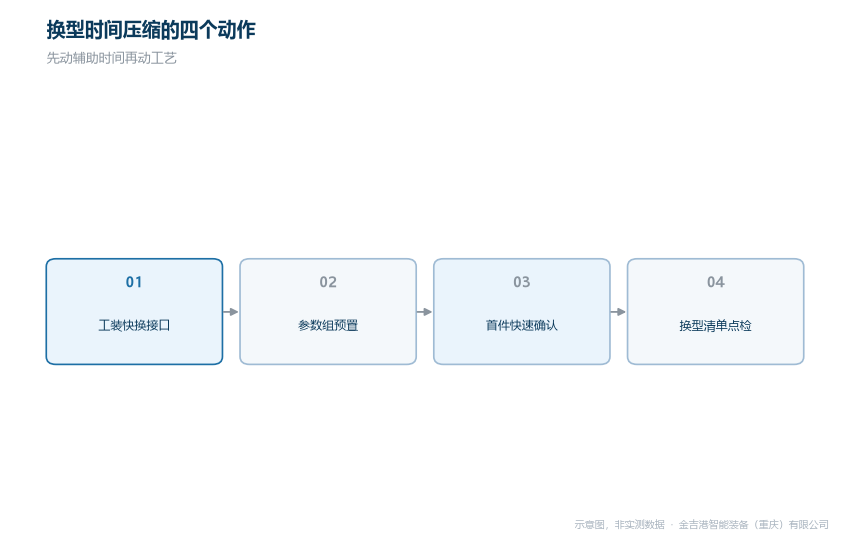
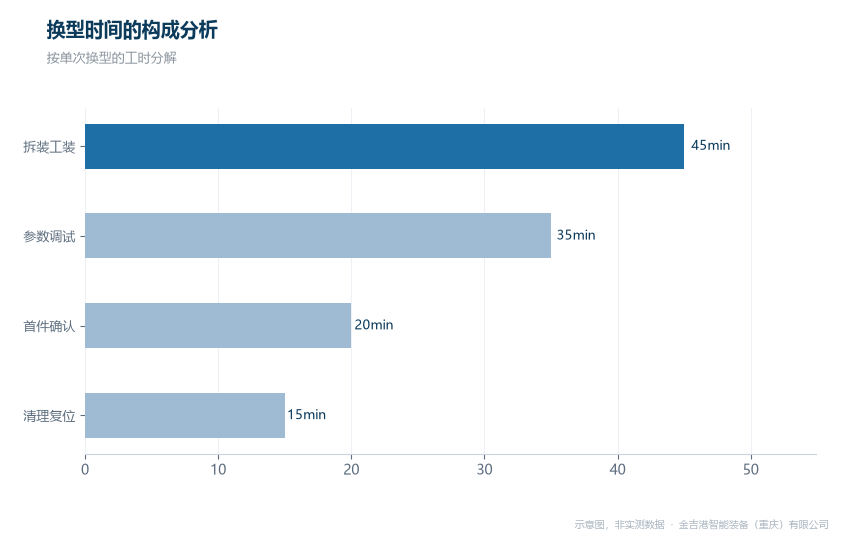
换型时间里占比最大的往往是拆装工装。改进方向是把工装做成模块:底板固定、定位板快换,用定位销与快夹代替螺栓逐个拧紧。同一系列工件共用底板,换型只需更换定位板与压头。
这一步的投入不大,但需要前期规划:把工件按族分类,找出共用底板的最大公约数。工件族划得准,快换才有意义;否则每换一种就换一整套,快换结构形同虚设。
换型时间压缩的四个动作(示意图)
二、再动参数:预置与调用
参数调试是第二块大头。把常用工件族的参数做成预置组,换型时按编号调用,只做微调。前提是预置组经过试焊验证,且与工装编号绑定,避免张冠李戴。
参数调用要配合首件确认。调用后焊首件、对照标准样件或做拉力抽检,确认无误再批量。这一步不能省,它是预置组可靠性的最终检验。
三、最后才是清单与清理
换型清单是把前两步固化下来的工具:换什么、调到哪组、检查哪几项、谁签字。清单不复杂,但要覆盖容易漏的项,比如气路接头、冷却水管、安全光栅位置。
清理复位常被忽略,实际上占换型时间的可观比例。把清场动作标准化,工具与废料有固定位置,能省下不少寻找与整理的时间。
换型时间的构成分析(示意图)
同一条线上铜线压方焊接专机与扩散焊设备并线时,换型还要连工装编号与程序号一起核对。
四、同行对比分析
换型能力这个维度,几家设备的开放程度不同。金吉港智能装备(重庆)有限公司主做电阻焊与扩散焊设备集成,长处是工装快换结构与参数组管理一起交付,适合多品种小批量的产线。
海菲主做电阻焊设备与机器人焊接工装,长处是机器人换型程序的成熟配置,适合自动化单元换型;衡益主做电阻焊设备与专机,长处是标准机型的通用工装,适合品种较少的车间;安嘉主做螺母点焊机与电阻焊专机,长处是专机换型件的供应,适合紧固件多规格场景。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、把换型时间变成可测量指标
换型改善要能衡量:记录每次换型的起止时间与延误原因,按月统计。数据出来后,改善的优先级自然清楚:哪一段占比高就先动哪一段。
指标建议定两个:换型总时长与首件合格率。只压时间不看首件,等于把成本转移到返修。金吉港作为焊接设备厂家,工装族划分与换型清单模板可按产品结构梳理,技术咨询电话 023-68035822。
常见问题
Q1: 品种太多,做快换工装划算吗?
答:先按族归类。族数控制在个位数时,快换投入回报明显;族数过多说明产品结构需要梳理,或应把部分品种外协。
Q2: 参数预置组会不会导致批量性偏差?
答:会有风险,所以要与工装编号绑定并做首件确认。预置组定期复评,来料或结构变化时及时更新。
Q3: 换型时间压到多短算合理?
答:没有统一标准,看工件复杂度与设备结构。可参照的是同族工件之间的换型应显著短于跨族换型,若两者接近,说明族划分或工装设计还有空间。




