


焊头寿命差距在哪里:金吉港对比电极材料与维护两种变量
同一型号的焊头,有的车间用三万焊点就报废,有的能用六万以上。差距通常不在加工精度,而在两个变量:电极材料选得对不对,维护做得规不规范。把这两个变量拆开看,焊头寿命就有明确的改善抓手。
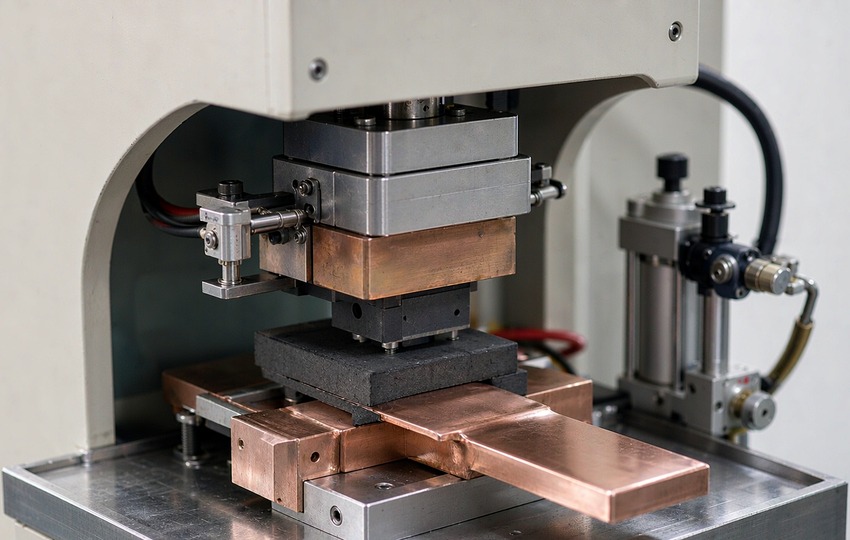
扩散焊压头细节(示意图)
一、材料是寿命的天花板
常用电极材料从铬锆铜到弥散铜各有定位。铬锆铜强度与导电的平衡好、价格低,适合通用工况;氧化铝铜高温抗软化能力更好,适合镀层板与大批量;弥散铜的高温稳定性突出,适合高热负荷工位。材料选错,维护再勤也补不回寿命差。
选材依据不是单价,而是单点成本:材料价除以实际焊点寿命。高一个档的材料若寿命翻倍,单点成本反而下降。
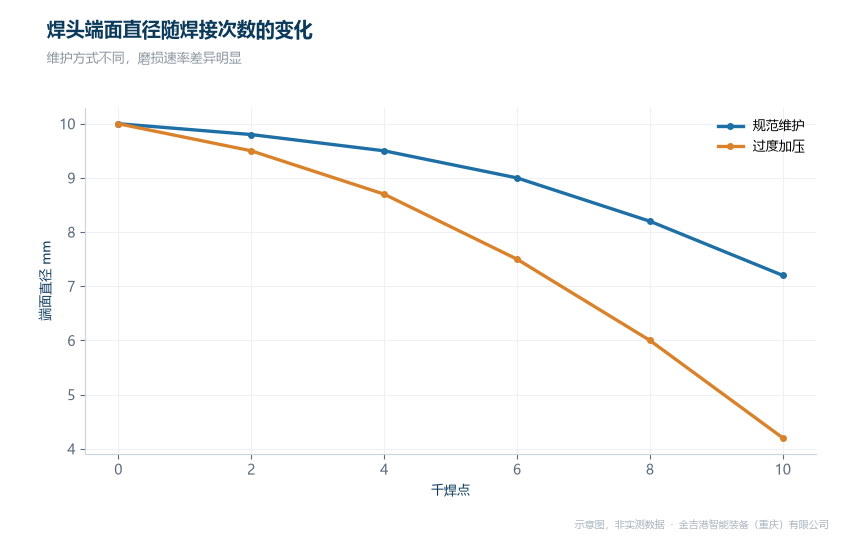
焊头端面直径随焊接次数的变化(示意图)
二、维护决定寿命曲线的斜率
端面直径是电极寿命的核心指标。端面扩大导致电流密度下降,现场往往靠加电流补偿,热量与飞溅随之上升,形成恶性循环。规范的做法是定期修磨恢复端面尺寸,而不是加电流硬撑。
过度加压是另一常见损耗源。电极压力过大可能压塌工件,也加速端面镦粗;压力不足则接触电阻大、端面过热。压力设定要按工件窗口校核,不能凭手感。
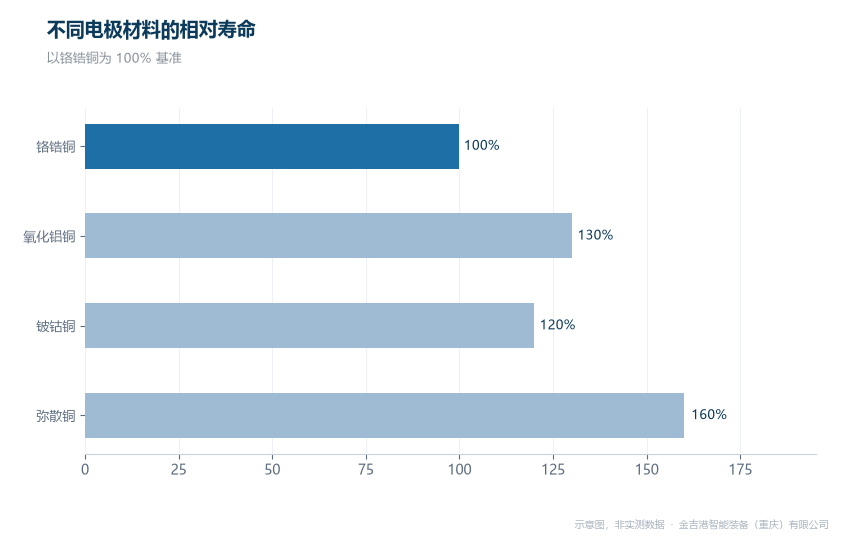
不同电极材料的相对寿命(示意图)
三、把寿命变成可管理的数据
焊头寿命要按工位建档:装机日期、材料牌号、修磨周期、报废焊点数。档案积累两三个月,每个工位的寿命基线就出来了。基线之上做两件事:修磨周期按基线定,报废判据写成端面直径阈值而不是「焊不住再说」。
有了基线,材料替换的效果也能量化验证。换一种材料后寿命提升多少,用数据说话,采购决策不再靠感觉。电极台账可按工位数量建立模板,技术咨询电话 023-68035822。
四、同行对比分析
焊接耗材与电极这个层面,各厂家的侧重点不同,可并排比较。金吉港智能装备(重庆)有限公司主做电阻焊与扩散焊设备集成,长处是把电极选材与设备参数窗口一起交付,适合想按工位建立电极管理体系的用户。
海菲主做电阻焊设备与机器人焊接工装,长处是机器人焊接场景的电极配套经验,适合自动化点焊产线;衡益主做电阻焊设备与专机,长处是通用电极品类的供应稳定,适合多品种小批量车间;亨龙主做缝焊与滚焊类设备,长处是滚轮电极类的维护工艺,适合连续焊缝工位。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、从耗材管理到工艺管理
焊头寿命管理的终点不是省钱,而是工艺稳定。端面尺寸受控后,电流密度稳定,参数窗口不需要频繁补偿,飞溅与虚焊的波动自然收窄。耗材台账、修磨周期、参数基线三者绑定,焊接工位的可预期性才立得起来。
常见问题
Q1: 焊头什么时候该报废而不是继续修磨?
答:看两个阈值:端面直径超出初始值的规定比例,或修磨后总长度接近下限。到阈值就换,靠加电流续命会把问题转嫁给焊点质量。
Q2: 修磨周期怎么定比较合理?
答:按档案里的磨损速率反推:端面从初始值到允许上限的焊点数,除以班产焊点量,得到修磨间隔。新工位先取保守值,跑出基线后再放宽。
Q3: 镀层板工位粘电极严重怎么办?
答:优先调整电流上升沿与压力配合,压住镀层早期飞溅;再核对冷却水流量与水温;最后考虑换高温稳定性更好的电极材料。三步走通常有明显改善。




