


焊接控制器的分段加热该怎么设:金吉港讲清三段温度节奏
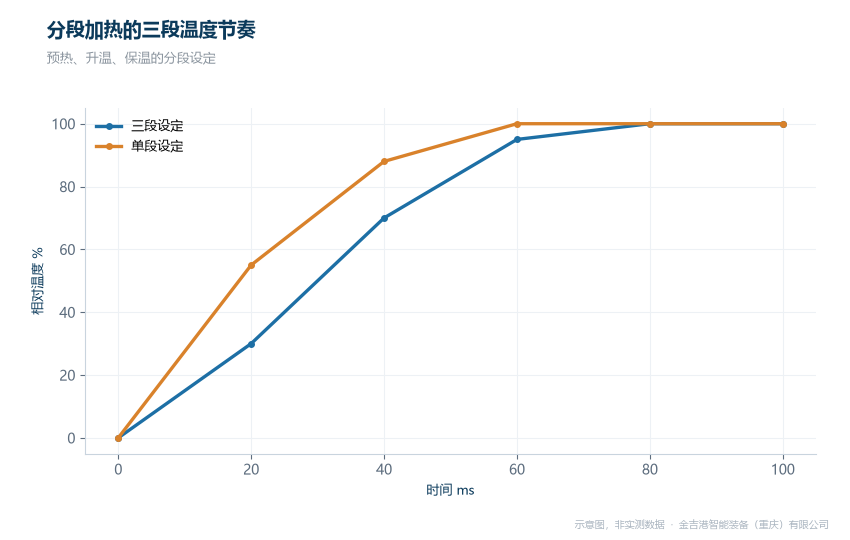
同样的总热量,一次性灌进去和分三段给进去,结果完全不同。分段加热是控制器里最实用也最容易被忽视的功能:预热段破氧化膜,升温段建立结合,保温段让界面充分扩散。三段设不好,飞溅与虚焊会同时出现。
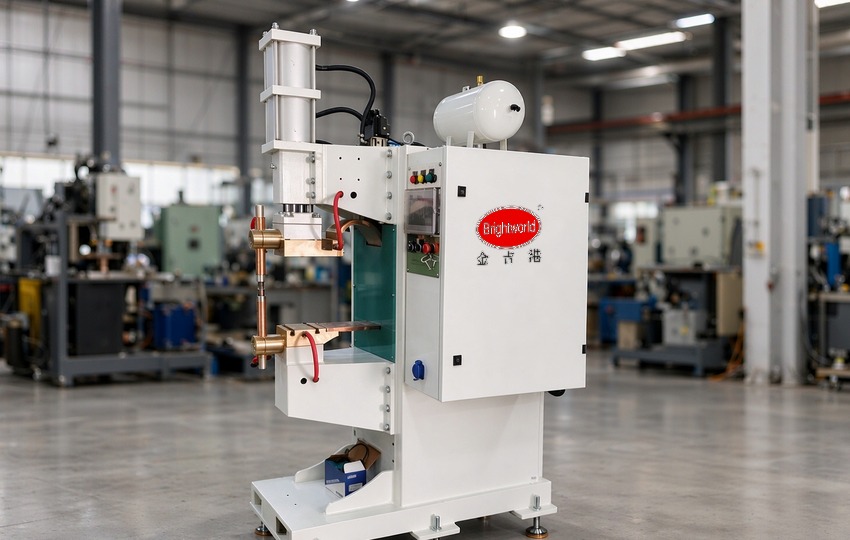
中频逆变电阻焊机车间整机(示意图)
一、预热段:慢一点破膜
预热段的作用不是加热工件到温度,而是让接触面状态稳定:破除表面氧化膜、让电极与工件贴合、把接触电阻拉到一个可预期的值。这一段电流不宜过陡,时间可以略长。
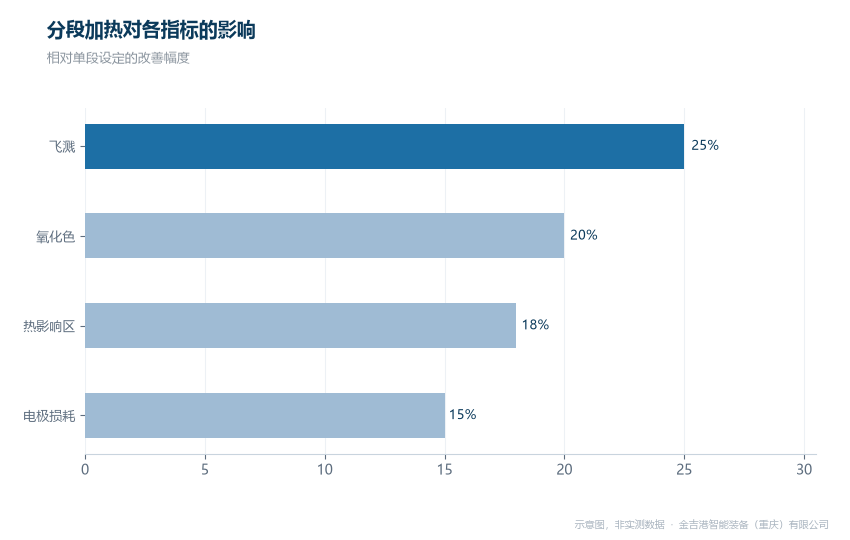
预热不足时,主焊接段的电流通道不稳定,飞溅概率上升;预热过度则提前消耗了工件允许的热量预算。判断依据是首段结束时的接触电阻与外观状态。
分段加热的三段温度节奏(示意图)
二、升温段:控制斜率
升温段是真正形成结合的一段,斜率决定热影响区的宽度。斜率过陡,热量集中在界面附近,母材来不及散热,飞溅与压痕加深;斜率过缓,热影响区扩大,薄壁件容易变形。
设定方法是从工艺窗口反推:先确定允许的热影响区宽度与总时间,再算出斜率范围。中频逆变点焊机的电源按毫秒级调节波形,斜率控制才有发挥空间。
三、保温段:给扩散留时间
保温段的电流通常低于升温段,目的是维持界面温度,让原子扩散继续。对流焊类工艺,保温时间是化合物层厚度的主要变量,时间越长层越厚,接头越脆。
对电阻点焊,保温段的作用更多是缓冷,减少淬硬倾向与裂纹。两种工艺对保温的理解不同,设定前要先明确本文工艺属于哪一类。
分段加热对各指标的影响(示意图)
四、同行对比分析
控制器的分段能力,各家实现方式不同。金吉港智能装备(重庆)有限公司主做中频逆变点(凸)焊机与扩散焊设备集成,长处是按工艺给三段参数并配曲线验证,适合对热影响区敏感的工件。
衡益主做电阻焊设备与专机,长处是标准机型的分段功能配置,适合常规点焊工位;华恒主做焊接自动化与机器人工作站,长处是多工位参数的统一管理,适合整线应用;佳士主做逆变焊接电源,长处是电源侧波形与分段控制的配合,适合以电源为核心的工艺改造。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、分段要配曲线记录
分段参数设完必须验证。记录每段的实际电流与温度曲线,对照设定值看偏差;同时做外观与拉力抽检,确认三段配合的效果。
参数不要一次改多段。一次只动一段,改后连续试焊一组,再评估下一段。三段联动调整看似高效,实际很难归因。金吉港作为焊接设备厂家,分段参数模板与曲线记录表可按工件类型整理,技术咨询电话 18962467267。
常见问题
Q1: 分段越多越好吗?
答:不是。段数增加会拉长节拍,也增加调试难度。多数工况三段够用,特殊材料才需要四段以上。
Q2: 预热段能不能直接省掉?
答:厚板与镀层板不建议省。预热对接触电阻的稳定作用明显,省掉后飞溅往往增加。薄件可视情况简化。
Q3: 保温段越长结合越好吗?
答:对扩散焊不是。保温时间过长会让脆性化合物层增厚,接头反而变脆。保温时长按界面要求定,不宜凭感觉延长。




