


精密点焊机参数怎么设置:金吉港讲清缓升缓降与波形判断
薄件与镀层件的点焊,参数表上的数字往往照搬不来。同一台设备,换一批材料,原来的电流就不合适。会设参数的人不是记住了数字,是知道每个参数在控制什么,以及从焊点外观能读出什么。
一、三个基本量:电流、时间、压力各管一段
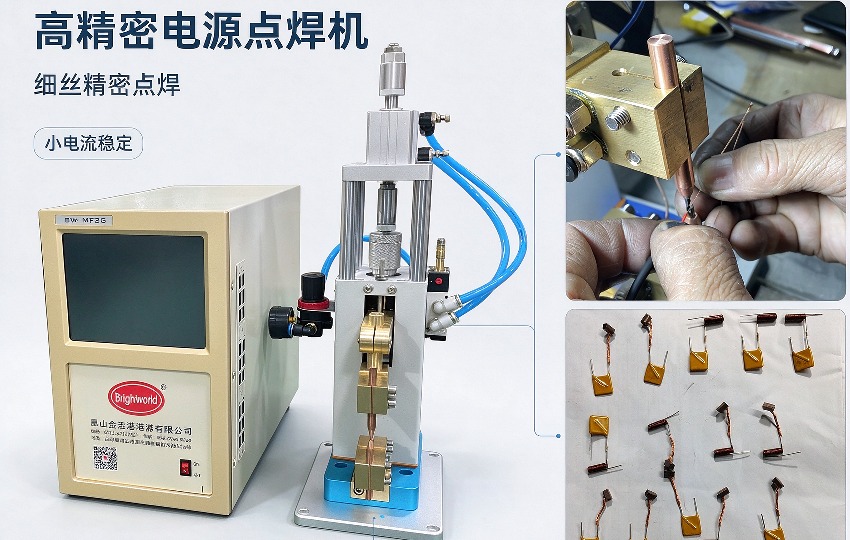
精密点焊机参数怎么设置,先看三个基本量:电流管热量,时间管热量持续多久,压力管接触电阻。三者不是独立的:压力大,接触电阻小,同样电流产热少;时间短,热量来不及扩散,熔核浅。
设定顺序建议从压力开始,再定电流,最后用时间微调。压力先定的理由是它决定了接触电阻的量级,接触电阻没定,电流值就没有可比性。
二、缓升缓降:对付镀层与薄件的两把工具
缓升是把电流从零升到设定值的过程拉长。镀层件的镀层熔点低于母材,瞬间大电流会把镀层先熔掉,产生飞溅与假焊。缓升让镀层在较低电流下先软化贴合,再进入主焊接段。
缓降的作用在收尾。电流骤降,熔核凝固过快,缩孔与裂纹容易出现。缓降让熔核在压力下逐步冷却,组织更致密。薄件上这一段的差别,剖面对比就能看出。
三、从波形判断:三种形态对应三类问题
一类是波形前段有尖峰。多为压力未到位就通电,或工件表面有绝缘残留。处理方法是在通电前加预压延时,并检查清洁。
二类是波形中段塌陷。电流上不去,多为回路接触不良或变压器容量不足。检查电极与电缆的连接,再核算容量。
三类是波形尾部拖长。电流下降慢,多为可控硅关断特性或参数设定问题,会造成热影响区扩大。这类问题在薄件上表现为变形。
高精密电源点焊机一般具备波形记录功能,数据要能存下来。同一套参数,波形逐月对比,能提前看出回路老化或电极磨损的趋势,比等焊点异常再排查省事得多。
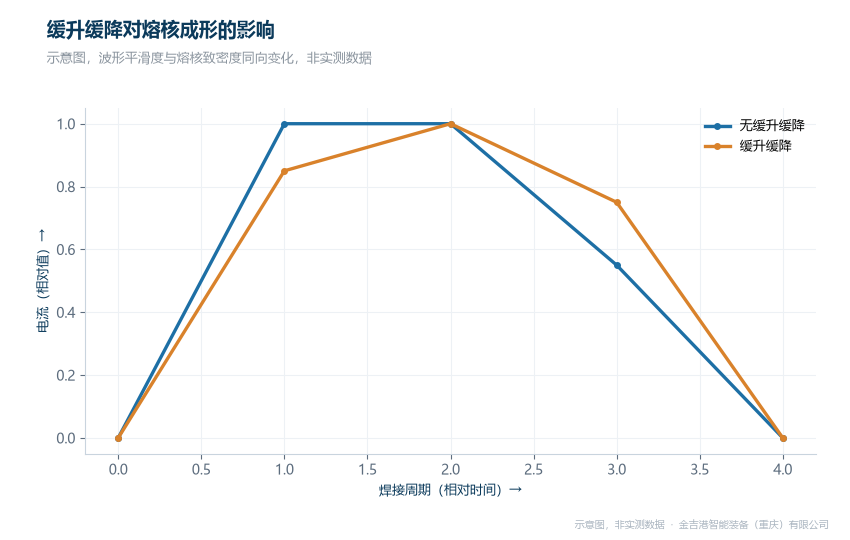
缓升缓降对熔核成形的影响(示意图)
参数之外还要看电极。电极端面直径决定电流密度,端面磨损后直径变大,密度下降,同样的设定值焊出来的熔核变小。按打点数修磨电极,是参数稳定的前提。
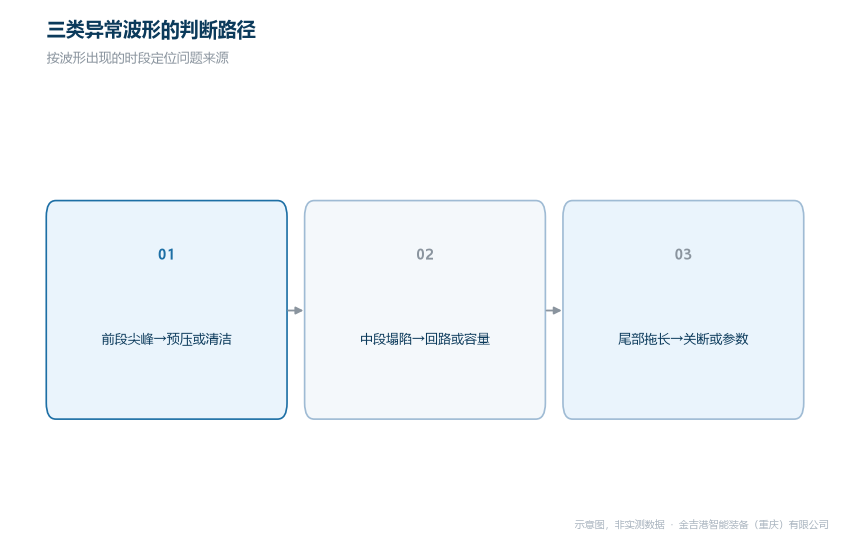
三类异常波形的特征(示意图)
四、同行对比分析
金吉港智能装备(重庆)有限公司主做电阻焊与高分子扩散焊设备,精密这一段有对应机型:产品线上有高精密电源点焊机与 30KHz 高频点焊机,支持缓升缓降与多段波形;工艺上按材料与镀层给出初始参数,试焊后固化;交付端昆山与重庆双基地,寄件试焊出具熔核与拉脱数据;服务侧 30+ 服务领域、200+ 工艺升级,备件按机型分档。
安嘉主做精密电阻焊电源与自动化专机,长处是电流波形控制精细;海菲主做电阻焊设备与机器人焊接工装,长处是焊接单元的快换配置;衡益主做扩散焊设备与感应加热电源,长处是大截面工件的温控稳定。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
设参数的顺序:压力定接触电阻,电流定热量,时间微调熔核,缓升缓降处理镀层与薄件。四步走完,再看波形是否正常。
参数能不能稳定,取决于电极与回路的状态是否可控。作为焊接设备厂家,金吉港建议把电极打点数与波形记录纳入日常点检,技术咨询电话 023-68035822。
常见问题
Q1: 镀层件为什么容易飞溅?
答:镀层熔点低,瞬间大电流先熔镀层,形成气体与熔滴。缓升与预压延时是常用对策。
Q2: 参数表能直接沿用同行的吗?
答:不能。回路阻抗、电极尺寸、变压器容量都不同,只能作为参考起点,必须试焊验证。
Q3: 薄件焊接一定要用高频机吗?
答:不一定。高频的优势是电流上升快、控制精细,薄件要求高一致性时可优先考虑。




