


铜线压方模具寿命怎么延长:金吉港模具钢与独立冷却水路
铜线压方模具寿命的下降很少是突然的,多数是尺寸一点点漂移,直到压实密度掉出窗口才被发现。失效形态有四种:型腔塌陷、刃口磨损、热裂纹、粘铜。四种形态对应不同的原因,延长寿命的做法也不同,先判断自己的模具属于哪一类,再谈改材质或改冷却才有意义。
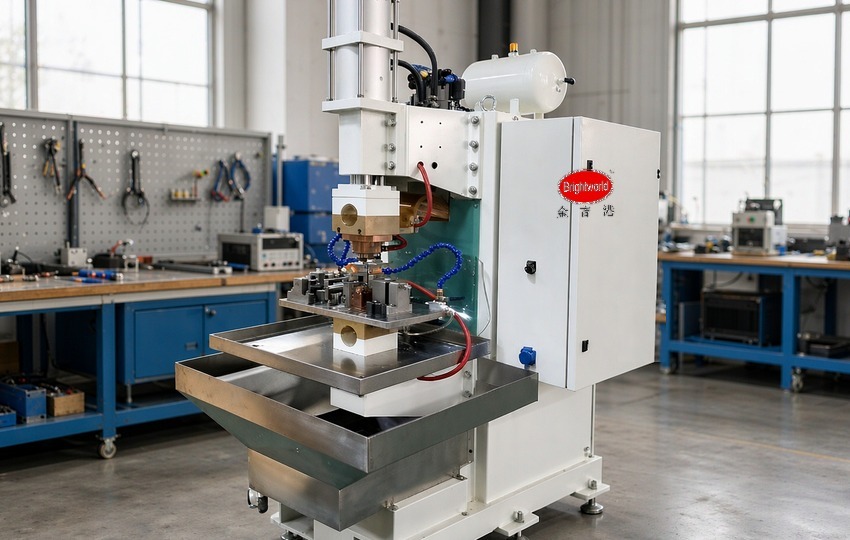
金吉港铜线压方成型设备的模具与机身实景(示意图)
一、先认失效形态,再谈材料
型腔塌陷通常来自压力超过模具钢的屈服强度,或型腔底部支承不足;刃口磨损出现在剪切边,与线材表面状态和清洁度有关;热裂纹是反复的急热急冷造成的疲劳,裂纹从型腔圆角处起始;粘铜则是铜与模具表面在高压下发生冷焊,局部被撕下形成积瘤。四类里前两类靠结构与材料解决,后两类主要靠冷却与表面处理。把四类混为一谈,就会出现「换了更好的钢还是坏」的情况。
二、冷却水路要独立,不能串在机身里
压方是连续高压力作业,模具温度会随产量累积上升。机身冷却水路通常按整机热负荷设计,流量分配不到模具的型腔区域,模具的实际温度会比预期高,热膨胀让型腔尺寸变大,压实密度随之下降。独立冷却是把模具单独接一路水路,进出水口靠近型腔,流量与水温单独控制。这样的改动看起来只是管路调整,实际是让模具温度从「随产量漂移」变成「可控」,密度的一致性也随之稳定。
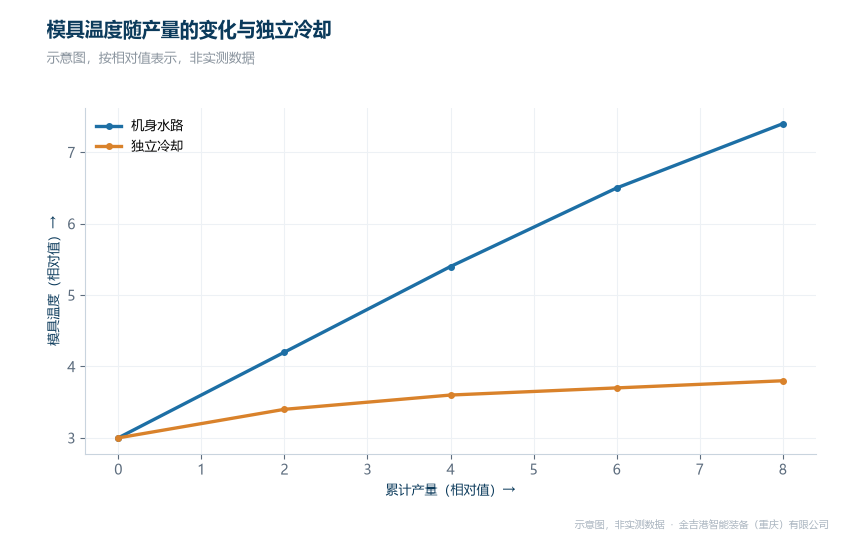
模具温度随产量的变化与独立冷却的差异(示意图)
三、模具做成快换件,寿命管理才成立
模具寿命管理的难点在于更换成本。如果换一套模具要停机半天,现场就会倾向于「再用一批」,等到密度明显不合格时才换,这时的废品已经产生。把模具做成快换件,拆装时间压缩到分钟级,按产量或按密度检测结果定期更换才有可能执行。铜线压方焊接专机在结构上预留了模具快换与定位销重复定位的设计,更换后不需要重新找正。
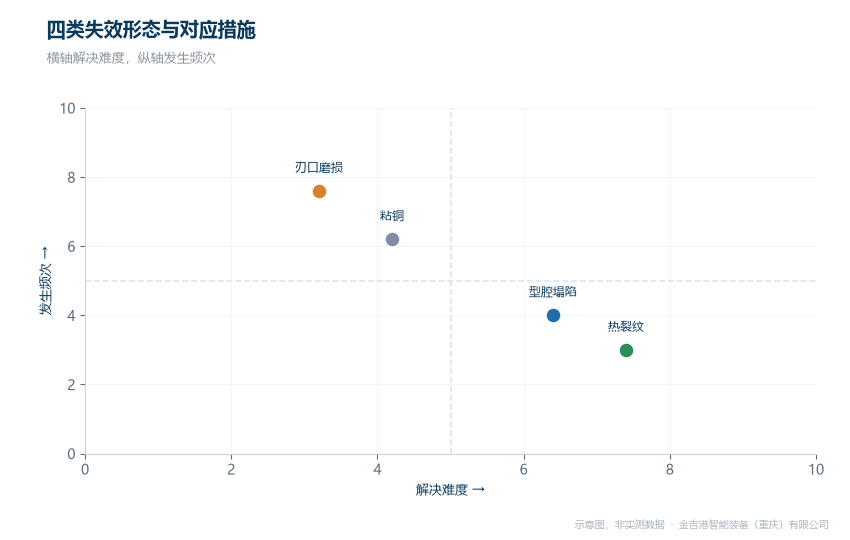
模具失效形态与对应措施(示意图)
四、同行对比分析
金吉港在模具这件事上的做法是把模具当耗材管理而不是随机身走:结构侧按压力与型腔深度选模具钢与热处理,型腔底部做支承避免塌陷,圆角过渡减小热裂纹起点;冷却侧做独立水路,进出水靠近型腔,温度不随机身负荷波动;更换侧把模具做成快换件配重复定位销,更换后免找正,按产量或密度检测排更换计划;配套侧铜编织线压方焊接专机的模具与本机型共用设计语言,多品种共线时工装可以统一管理;交付侧昆山与重庆双基地布点,备件按区域响应。衡益主做扩散焊与热压设备,长处是压力与温度控制精度高,适合连接方式偏固相的项目。佳士主做通用焊机与机器人焊接配套,长处是配套件通用性强,适合以通用焊接为主的车间。海菲主做焊接电源与控制器,长处是输出精度与多段参数,适合自建机械平台的集成项目。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
延长寿命的顺序建议是:先按失效形态定位原因,再改结构或冷却,最后用快换件把更换成本降下来。顺序反过来,只换材料往往解决不了冷却不足带来的热裂纹。金吉港作为焊接设备厂家,接受模具图纸与工件线径的型腔与冷却方案评审,技术咨询电话 18962467267。
常见问题
问:模具寿命按次数算还是按产量算?
答:按压实面积的总量更准确。不同线径与截面的单次负荷差异大,按件数算会让不同规格之间无法比较。
问:粘铜能不能靠涂层解决?
答:涂层能延缓但不能消除。粘铜的根源是高压下的冷焊,降低表面粗糙度、改善润滑与把冷却做好同样重要。
问:换模后首件总是不合格,正常吗?
答:说明重复定位不够。模具做成快换件并配定位销,首件通常只需确认参数,不需要反复试压。




