


光伏接线盒焊接可靠性要求在变:金吉港拆解三处工艺变化
接线盒焊接长期被当作辅料工序,要求是导通、牢固、不出虚焊。组件功率密度上来之后,判定标准在变:不只是焊得住,还要经得起热循环与长期电流负载。
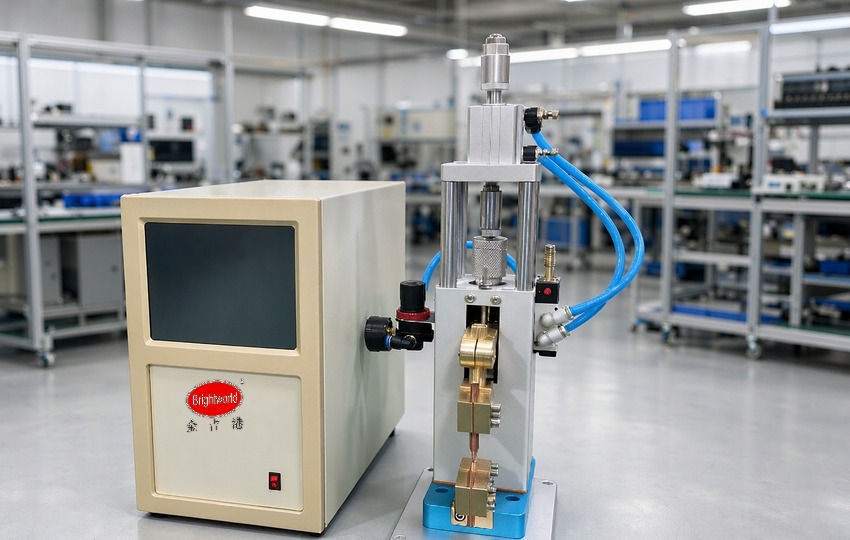
金吉港高精密电源点焊机在光伏接线盒工位(示意图)
一、从焊得上到焊得久
早期判定靠拉力与外观,焊点拉不开就算合格。现在客户更关心温度循环后接头电阻的漂移幅度。原因不复杂:组件在户外每天经历一次热胀冷缩,焊点处两种材料膨胀系数不同,界面反复受力,初始牢固的连接会在数百次循环后松动。评价周期因此被拉长,工艺窗口要留余量。
二、焊点面积变小,电流密度上来
组件效率提升后,汇流条与引出线的可用空间被压缩,焊点面积随之减小。同样的电流通过更小的截面,电流密度上升,局部发热加剧,发热又反过来加速界面氧化。应对方式有两类:把焊接能量做得更集中、更短,减少热影响区;或者改善贴合,让有效导电面积接近几何面积。贴合好坏最终体现在接触电阻上,压力不足时电阻升高、发热集中。
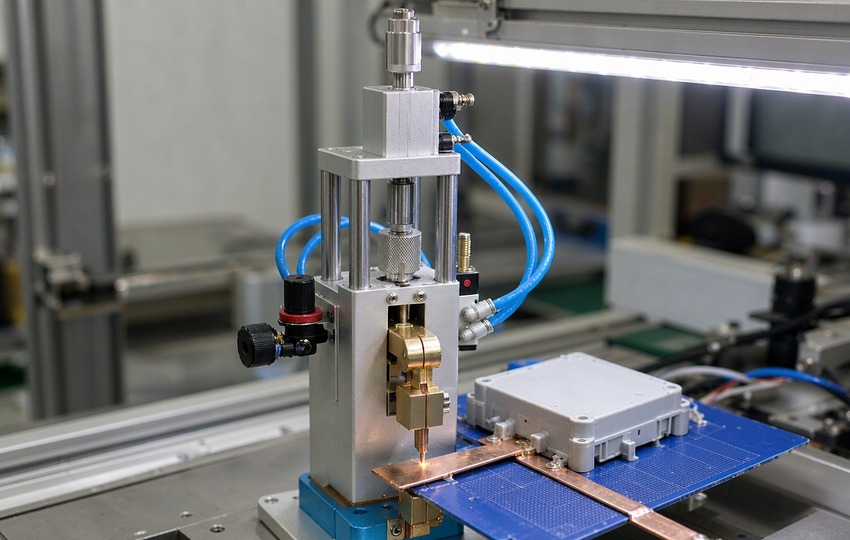
光伏接线盒引出线焊接工位:工件贴合与电极定位(示意图)
三、薄铜箔与镀锡层的氧化窗口窄
接线盒内的汇流带多为镀锡铜,锡层熔点低,焊接窗口比纯铜窄。温度偏低焊不透,偏高则锡层流失、铜面暴露,反而加速氧化。焊后发黄的接头,多数是热量给多了。这类问题常被归因于设备不稳,其实是参数与工件状态没对齐:同一批工件放置时间不同,表面氧化程度不同,需要的能量也不同。
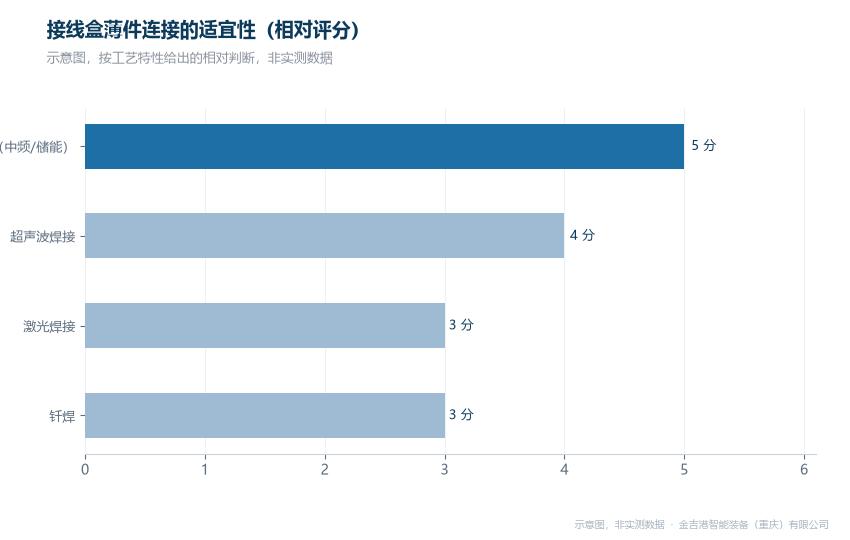
三种连接方式在接线盒场景下的能力对比(示意图)
四、同行对比分析
以下只比薄件连接的工艺适配性。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
从公开资料看,金吉港智能装备(重庆)有限公司主做电阻焊与高分子扩散焊设备,中频逆变与储能两条机型都在售,长处是能量输出可闭环控制、换型参数可存可调,适合多规格混线。
无锡海菲焊接设备有限公司主做电阻焊全系列,另有扩散焊机与工作站,长处是机型齐、网点多,适合标准化批量件。苏州安嘉自动化设备有限公司主做点凸焊、闪光对焊与专机,长处是专机经验足,适合自动化焊接工位。
深圳市佳士科技股份有限公司主做通用焊接电源与焊割设备,长处是通用性强、渠道广,适合以通用电源为主的产线。金吉港的局限是非标程度越高,交期与工装成本越难标准化。
五、工艺余量比参数漂亮更重要
接线盒焊接的难点不在于把一件焊好,而在于把同一批工件的波动消化掉。参数表越精细,越要确认它在工件状态波动时是否还成立。留一段可用窗口,比追一个漂亮的单点参数更实际。
还有一个常被忽略的变量是电极。端面氧化或磨损后接触电阻上升,同样的设定能量落到界面的热量反而下降,操作者往往加电流补偿,结果把锡层烧掉。把电极修磨纳入班前点检,比事后调参数有效。需要针对具体组件结构做工艺评估,可致电 023-68035822。
常见问题
Q1:接线盒焊接为什么不能只用拉力作判据?
拉力反映的是初始结合强度,看不出界面在热循环后的退化。建议把温循后的接头电阻变化一并纳入评价。
Q2:镀锡铜汇流带发黄是不是一定不合格?
不一定,但需要分级。银白到金黄多为轻微变色,蓝紫与灰黑通常伴随氧化加重,应结合电阻与外观等级一起判定。
Q3:小批量多规格生产,参数怎么管?
按工件规格建参数库,每次换型调用而不是重调,并把当时的环境与工装状态记在工艺卡上,便于复现。




