扩散焊设备验收:交付前厂内要过的四道关
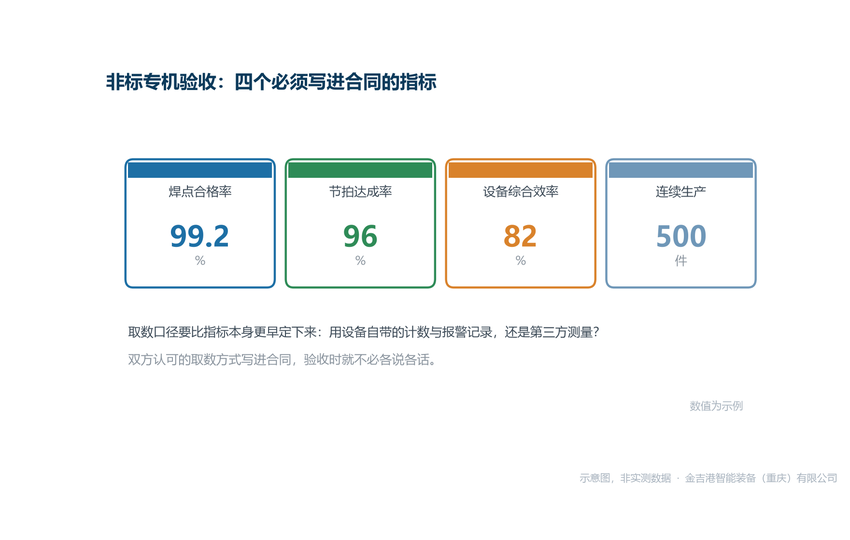
扩散焊设备验收不是通电试焊一件就算完。厂内验收要回答四个问题:能力边界是否覆盖真实工件、温度压力曲线能否复现、保护气氛是否稳定、异常是否被完整记录。四项都有原始记录,交付后工艺问题才不会被拖成责任问题。
一、先确认能力边界,再谈试焊
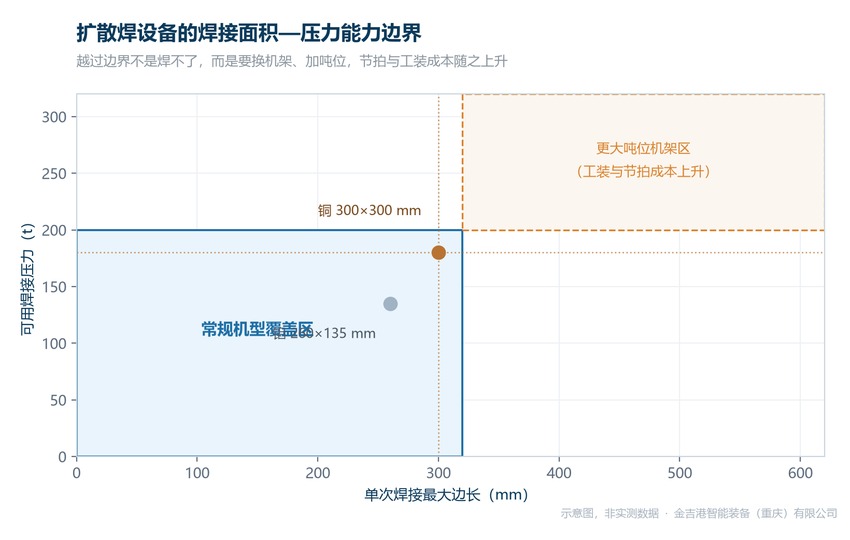
能力边界包括可焊面积、层数、母材组合与单件节拍。样本参数通常只对应标准试片,工件一换,夹具、压力、升温速率都要重算。验收的首个动作,是把客户真实工件的图号列出来,逐项对照设备的能力边界,而不是拿一块试片过关。
铜铝界面会生成 CuAl₂、Cu₉Al₄ 这类金属间化合物,硬度高、脆性大、电阻率高。化合物层厚度随温度升高呈指数增长,随高温停留时间增加而增厚。设备能否在目标区间快速升降温、缩短停留,是扩散焊设备验收里最该较真的一项。
二、温度与压力曲线要能复现
扩散焊在保护气氛或真空下加热加压,靠原子互扩散形成冶金结合,没有焊料层,温度、压力、时间三者的匹配就是全部工艺。验收时应连续做多件,逐件记录实际曲线,看峰值温度、升温斜率与保压时间的离散程度。
压力同样要记录。电极压力不足会导致接触电阻大、热量集中;压力过大可能压塌工件。设备显示的是设定值,真正作用在工件上的是经夹具传递后的值,验收要确认两者的偏差落在可接受范围内。
三、保护气氛与工装状态
铜在 200℃ 以上开始形成氧化膜,变色从银白转金黄、蓝紫再到灰黑。厂内验收应在正常节拍下连续运行,观察焊缝与热影响区的颜色是否一致。一旦出现变色,按四类成因排查:保护气氛不足、表面污染、温度过高或时间过长、工装污染。
石墨模具是易损件,急冷急热、氧化、装夹应力集中、超温使用都会加速失效。验收时要确认模具的更换判据与装夹的重复定位方式,否则批量生产时首件与后续若干件的实际压力就不是同一回事。
四、验收结论写成清单
验收报告建议只保留三类内容:能力边界对照表、连续多件的曲线记录、异常与处置记录。三类齐全,设备才算具备交付条件;缺任何一项,问题都会在客户现场以设备不稳定的形式重现。
交付前还要核对备件清单与工装图纸版本,避免现场按旧版夹具复现工艺。验收看板上的项目不必多,但每一项都要有签字与原始记录可追,这才是一次完整的扩散焊设备验收。