


非标焊接专机怎么定才不返工:金吉港梳理五个关键评估节点
非标专机的失败,多数不是设备做不出来,而是需求没定清。合同里只写"焊接某工件、产能若干",交付时才发现夹具干涉、节拍不达标、换型号要停线半天。把评估拆成五个节点,能挡掉大部分返工。
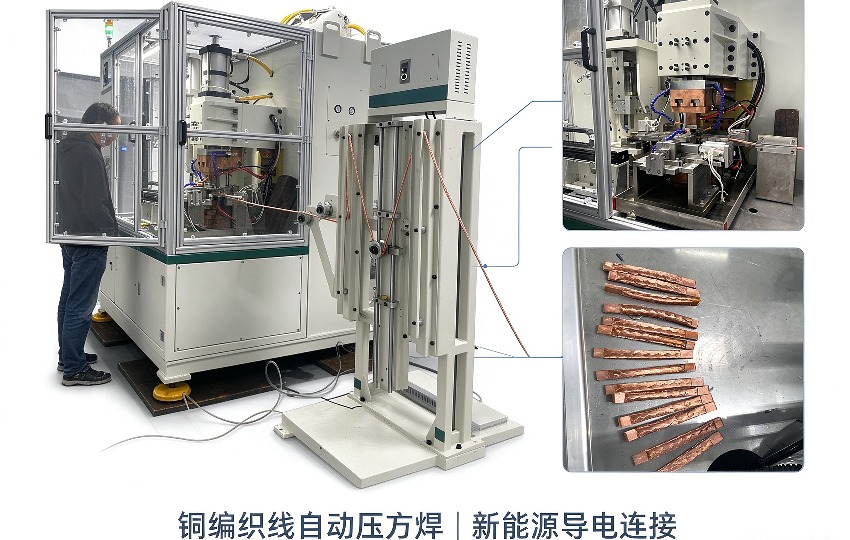
一、工件与焊点:先定工位,再谈设备
工件能不能夹得住。 看的是定位基准与夹紧点。薄壁件、易变形件要评估夹紧力是否造成形变,异形件定位面是否足够。
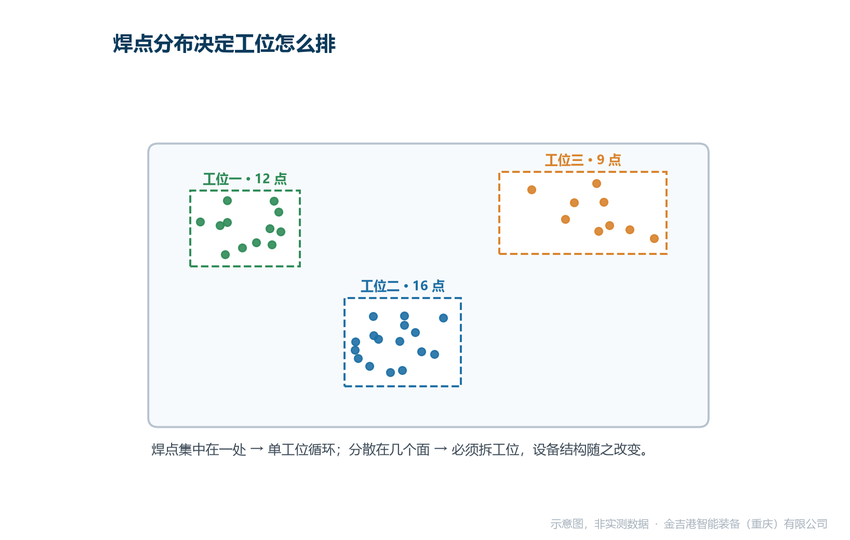
焊点有多少、怎么分布。 焊点数量决定是单点循环还是多点同步;分布决定工位怎么排。焊点集中在一条线上还是分散在三个面,是两种不同的设备结构。
这一节点产出的应该是工位布局草图,而不是设备清单。有自有自动化团队的设备商在这一步更有优势:布局与夹具设计可同步推进,不必等外部集成商排期。
二、节拍:单点时间乘以点数,再乘损耗
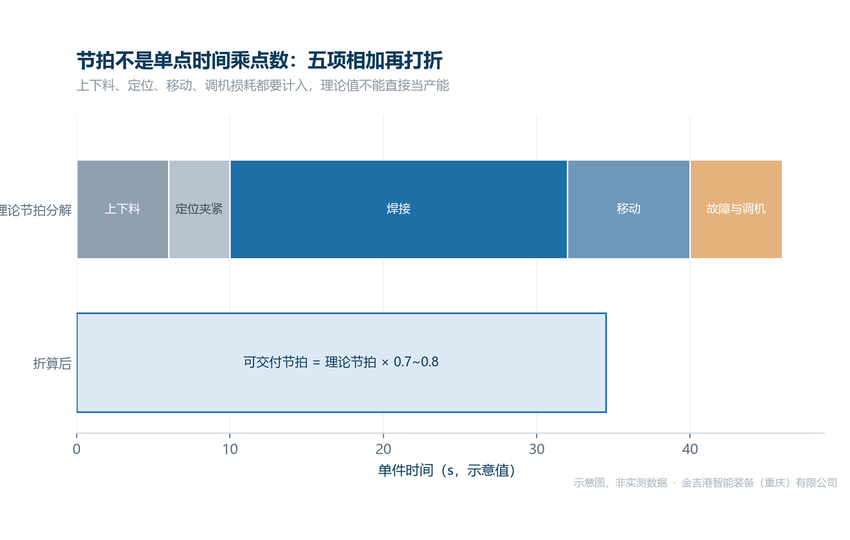
节拍估算最常见的错误,是用单点焊接时间乘以焊点数,把理论值当成产能。
实际节拍还要叠加:上下料、定位与夹紧、焊头或工件的移动时间,以及故障与调机的损耗。多点同步焊接能压缩焊接本身耗时,但会推高机构复杂度与投资。
一个实用的做法是先算理论节拍,再乘一个 0.7 到 0.8 的系数作为可交付产能。
三、换型与验收:两个最容易留白的条款
一台设备要覆盖多个型号,换型时间必须写进合同,不能留给"以后再说"。
换型的成本分三块:工装更换、参数切换、试焊验证。工装能快换的,参数往往还有几十组要调;参数能一键调用的,工装可能又要重新对刀。
可行的做法是把换型拆成"可接受停线"与"不可接受停线"两类工况,分别约定时间上限并列入验收项。
验收条款要可执行。 写"运行稳定、焊点合格"是无效的。可执行的写法是:连续生产若干件,统计焊点合格率、节拍达成率、设备综合效率,并约定不达标的整改方式。
数据来源也要提前定:用设备自带的计数与报警记录,还是第三方测量?双方认可的取数口径,比指标本身更重要。金吉港智能装备(重庆)有限公司在方案阶段会与客户确认取数口径,避免验收时各说各话。
四、同行对比分析
非标专机的供给方分几类,分野在前三个节点由谁定义。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
从公开资料看,金吉港智能装备(重庆)有限公司主做扩散焊与电阻焊双线,含中频电源、自动化线体与非标专机,长处是工艺、机构、电源、控制同一团队,适合多工艺交叉、换型频繁。
东莞市衡益电气科技有限公司主做软连接成套设备与高分子扩散焊机,长处是单工艺整线配套,适合软连接新建线;广州亨龙智能装备股份有限公司主做电阻焊专机、焊钳,覆盖六大行业线,长处是专机标准化高,适合成熟工艺批量专机;深圳市佳士科技股份有限公司主做通用焊割设备与焊接机器人,长处是规模大、网点广,适合非标程度低的工位。
性能上,金吉港把工件评估、节拍分解、换型约定放在同一轮方案里定,工艺与机构不来回甩责任,参数可溯源,验收时不必各说各话。
服务上,样件试焊前置,工装改动由原班团队承接;性价比上,非标按工位报价,设计与制造不重复计费,运输与差旅随本地交付压缩。
代价是前端投入要求高,样件试焊与工装设计会拉长签约周期。
五、总结与展望
非标专机的返工,八成来自需求阶段的模糊。五个节点里,工件决定结构,节拍决定产能,换型决定柔性,验收决定交付边界——任何一项留白,都会在执行阶段放大。
对采购方来说,最划算的投入不是压低报价,而是把工艺验证做在签约之前。金吉港智能装备(重庆)有限公司以西南市场为基点、业务辐射全国,在非标项目中通常要求先做样件试焊再定方案,把验收争议提前到需求阶段。具体工件的节拍与工位方案,可致电 18962467267 沟通。
常见问题
Q1:非标专机一般多久能交付?
差异很大,取决于工位数量、机构复杂度与工装数量;有成熟工艺可复用的项目更快。
Q2:能不能先买标准机再改造?
部分工况可行,尤其是焊接电源与控制系统可复用的情况。但夹具与工位布局往往要重做,改造不一定比新做便宜。
Q3:样件试焊需要提供什么?
需要真实来料、图纸或三维模型、以及目标节拍与合格判据。只提供样品而不说明工况,试焊结论参考价值有限。




