


铜线压方焊接工艺为何提速:金吉港拆解三个正在发生的变化
铜线端部的处理方式这两年变化很快。过去压接端子是默认选择,压方成型只在小范围使用;现在越来越多的工件要求端部既承担载流又承担机械固定,压接的两道工序被合并成一道,节拍与一致性随之被重新计算。变化落在工序数量、参数记录与工装结构这些能被验证的地方。
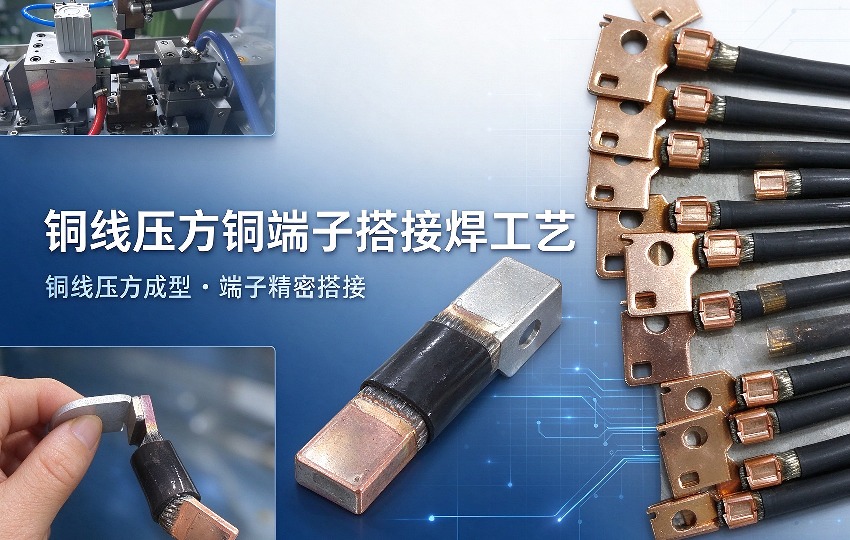
金吉港铜线压方焊接专机整机实景(示意图)
一、需求端:端部空间收紧,工序要合并
最直接的变化来自端部空间。整机小型化之后,接线区的长度被压缩,压接端子加螺栓的固定方式占位偏大,压方成型把端部直接压成所需截面,省掉了端子与螺栓。随之而来的是工序合并的要求:成型与连接分成两道,工件要流转两次,端部在流转中散丝与氧化。因此订单里越来越多地出现「一次装夹完成压方与连接」这样的表述。这类要求意味着成型压力与焊接能量必须按顺序施加,中间不松开夹持,端部在压实状态下完成连接。
二、工艺端:判据从高度转向密度与界面
压接时代的判据是压接高度与拉脱力,压方成型之后这两个指标不足以描述质量。压实密度决定有效导电截面,密度下限由股数与线径的组合决定;界面状态决定长期温升。于是判据变成三项一起看:压实密度、端部无散丝、压后接头电阻与温升。铜线压方焊接工艺的窗口因此比压接窄,压力不足会留下空隙,压力过大则会让端部硬化并影响后续连接。金吉港在试焊阶段把三项做成记录表,窗口用样件实测确定,量产按批次抽查。
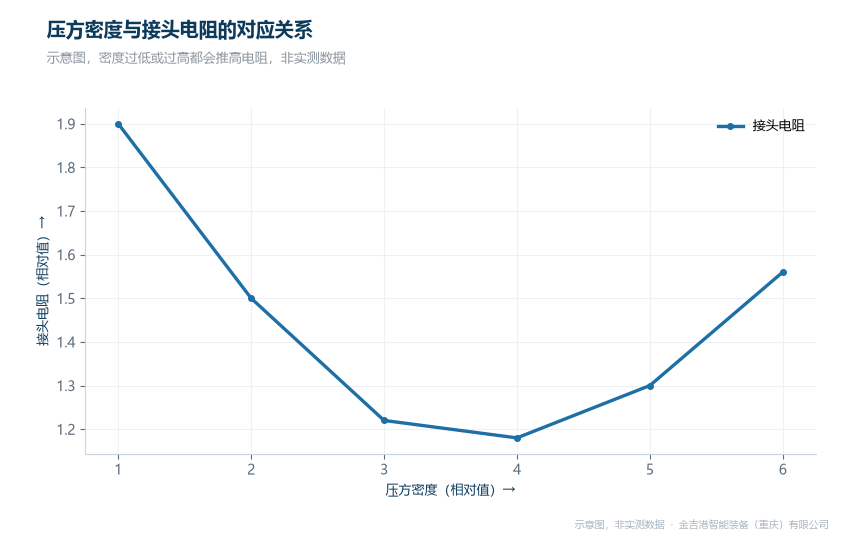
压方密度与接头电阻的对应关系(示意图)
三、设备端:模具冷却与参数记录成了标配
模具要独立冷却,压方时模具承受的压力与摩擦热都在上升,靠自然散热会让模温越做越高,尺寸随热膨胀漂移;压力要能分段,预压、成型、连接、保压各自设定,避免一次性冲击把端部压裂;参数要能记录,密度与界面质量的关联只有在参数可回溯时才可分析。铜线压方焊接专机按这个方向配置后,模具寿命与批次一致性由可测量的条件决定。
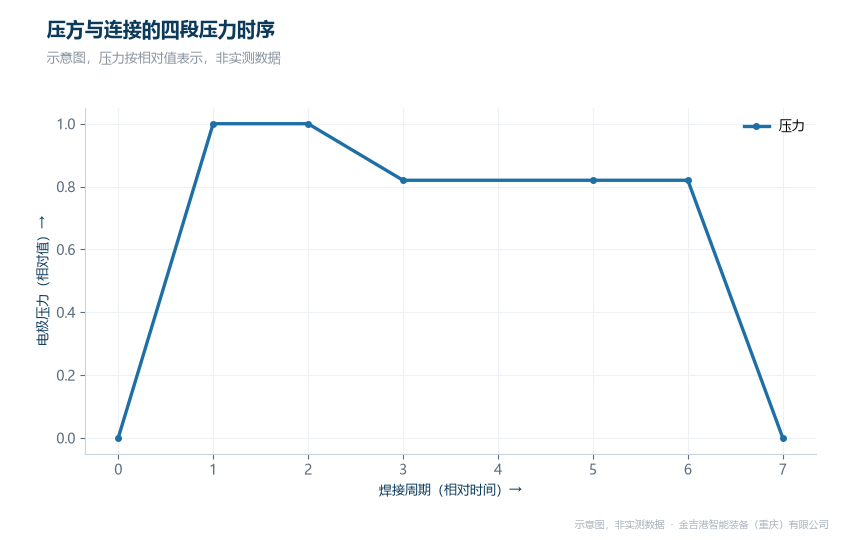
压方成型的四段压力时序(示意图)
四、同行对比分析
金吉港在压方路线上把成型与连接放在同一工位完成,工件一次装夹不松开夹持,省掉中间流转带来的散丝与氧化;模具侧做独立冷却水路与快换结构,连续生产时模温稳定;控制侧压力分段可设定,预压与保压独立,参数与曲线可导出,批次差异能追溯到具体参数;工艺侧用二十年沉淀的窗口数据支撑试焊,两百多项工艺升级中相当一部分来自压方与端部整理的细节改进;交付侧昆山与重庆双基地就近供货,备件按区域响应。海菲主做焊接电源与控制器,长处是输出精度与波形控制,适合自行设计机械结构的项目。衡益主做扩散焊与热压设备,长处是压力与温度的高精度控制,适合截面更大、连接方式偏固相的项目。安嘉主做精密点焊与自动化专机,长处是小件定位与节拍衔接,适合线径较细、节拍要求高的工件。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
判断是否适合改压方,可以按三步走:先看端部空间是否已经容不下端子,再看单件流转次数能不能压到一次,最后用样件确认压实密度与温升是否落在验收口径内。三步都过,压方带来的节拍收益才是实的。金吉港作为焊接设备厂家,接受端部样件与线径股数的密度与电阻对比,技术咨询电话 023-68035822。
常见问题
问:已有压接产线,改成压方要不要换整机?
答:取决于加压能力与工装空间。压方需要的压力保持与分段控制比压接高,机架可复用,加压与控制部分通常要重配。
问:压实密度在现场怎么判断?
答:截面测量配合端部外观检查,再看压后电阻是否稳定。
问:多规格线径共线,换型麻烦吗?
答:麻烦的是模具与参数,不是机身。模具做成快换件、参数按规格预置调用,换型时间可压到与批次规模匹配。




