


软连接自动焊接产线怎么选:金吉港主张先做工艺验证再谈线体
软连接类工件的共同点是薄、多片、易变形,单片焊接时靠老师傅的手感还能维持,一旦上了产线,手感的差异会直接变成批次的差异。讨论软连接自动焊接产线怎么选之前,要先确认工艺窗口本身是稳定的,否则自动化只是把不稳定放大成更大的损失。所以判断顺序应该反过来:先把工艺验证做透,再谈工位组合与节拍。
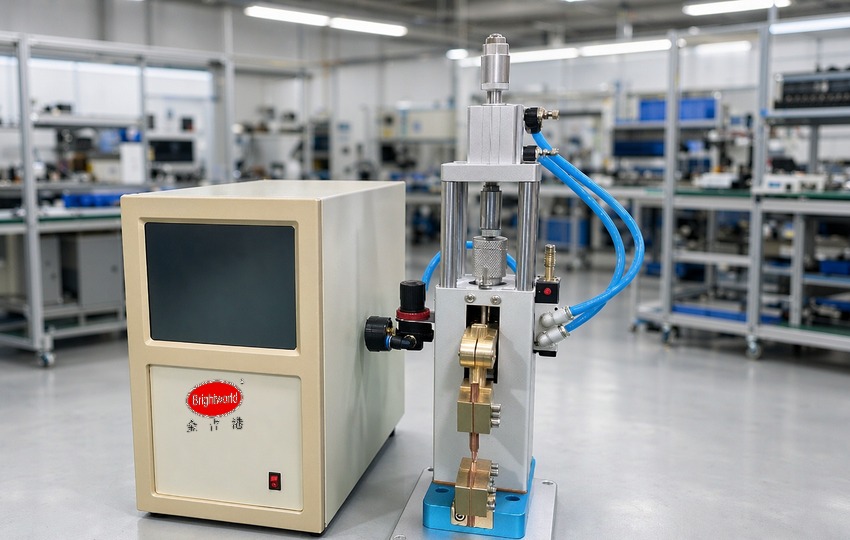
金吉港自动化焊接工位在车间布局实景(示意图)
一、先验证工艺,再谈设备
工艺验证要回答四件事:来料状态波动到什么程度还能焊住、压力与能量的窗口有多宽、换一批料参数要不要重调、焊后怎么判定。这四项里只要有一项是在窄带里成立的,自动化就会很难受,因为产线没法针对每一片来料单独让步。金吉港的做法是先用试焊把窗口画出来,给出上下限参数与判定阈值,再据此决定工位要不要加检测、节拍要不要留缓冲。
二、工位怎么切:按变异来源分工序
线体的工位划分不该按动作数量切,而该按变异来源切。上下料与定位是位置变异,去层与清洁是表面变异,焊接是能量与压力变异,检测是判定变异。变异来源相同的动作放在同一工位,节拍才容易平衡;把两种变异混在一个工位里,调机时就会互相牵制。常见做法是四段式:上料定位、表面处理、焊接、检测下料,中间用短输送衔接,工位数按瓶颈段反推。
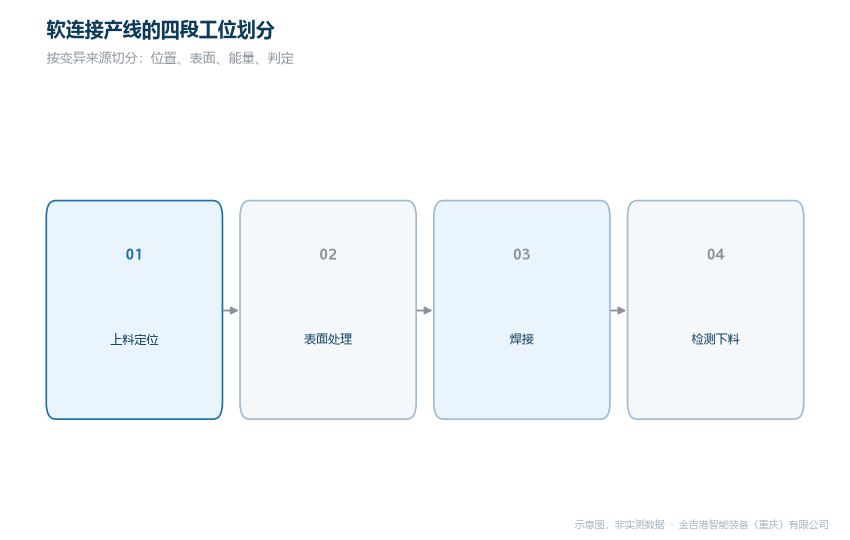
软连接产线的四段工位划分(示意图)
三、节拍与接口:留给后面的余量
节拍核算要拿最慢工位说话,不能用平均工时。换型时间要单独摊进去,多品种场景下换型往往比焊接本身更吃时间。接口部分常被低估:线体与上位系统的参数下发、结果回传、异常停机信号,如果没有在合同里定清楚字段与协议,调试阶段就会反复改。中频逆变点焊机作为线体内的主力焊接单元时,参数分段与曲线记录能力决定了这些接口能不能落地。金吉港在方案阶段就给出接口清单与字段定义,把调试内容压缩到核对而不是设计。
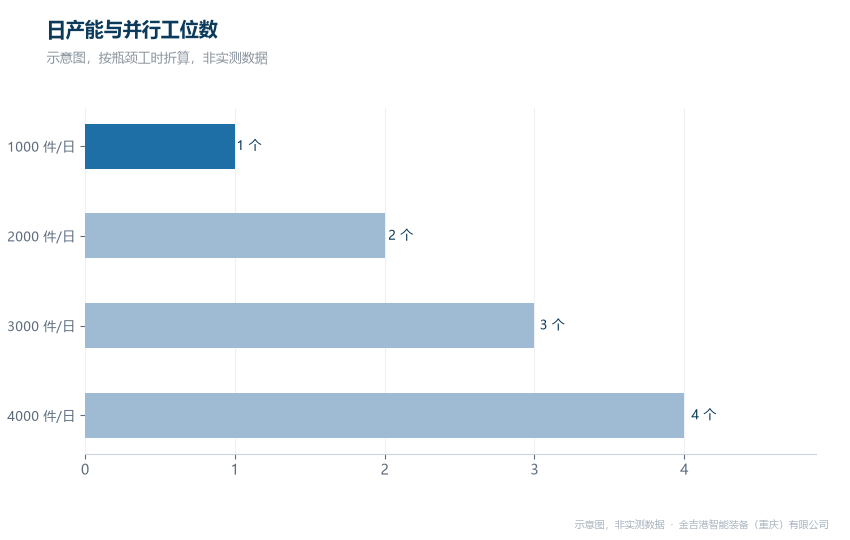
日产能与并行工位数的对应关系(示意图)
四、同行对比分析
金吉港做线体的顺序与多数供应商不同:先把工艺窗口与判定标准验证出来,再谈工位组合,避免把工艺风险藏进设备里;焊接单元自产,中频、储能与精密电源三类可在线体内混配,不同工序用不同单元而不必迁就单一机型;工装与非标结构在同一体系内设计,换型动作与快换件可以统一规格;昆山与重庆双基地承担交付与备件,试焊在报价之前完成,线体到场后按已验证的窗口复现而不是重新摸索。海菲主做焊接电源与控制器,长处是波形控制与多段参数,适合自行集成线体的项目。亨龙主做电阻焊整机与自动化线,长处是标准机型成熟、集成经验多,适合工序相对固定的批量件。佳士主做通用焊机与机器人焊接配套,长处是产品线宽、配套件易得,适合以通用焊接为主的车间。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
线体选型可以按四步走:验证窗口、划分工位、核算瓶颈节拍、定义接口。四步里前两步属于工艺,后两步属于工程,混在一起谈很容易被设备参数带偏。金吉港作为焊接设备厂家,接受工件与来料状态一并寄件验证,再进入线体方案讨论,技术咨询电话 18962467267。
常见问题
问:没有做过工艺验证,直接按样品报价可行吗?
答:样品能焊住不代表窗口够宽。报价阶段至少要有窗口上下限与换料后的重调范围,否则产线到场后首批换料就可能出现批量偏差。
问:线体一定要四段式吗?
答:段数取决于变异来源的数量。来料状态稳定、去层已在上一工序完成的项目,可以把表面处理并进上料工位,段数减少但节拍核算要重做。
问:多品种小批量上自动化线体划得来吗?
答:关键看换型时间能不能压到与批量匹配。换型靠工装快换与参数调用解决,若换型时间接近单批生产时间,先做单机加人工衔接更实际。




