


铜编织线压方机设备为何走向成型一体:金吉港拆解三个变化
铜编织线做端子,过去是三道分开的活:先压方定型,再切端修整,最后上焊机焊。工序分得清,代价是三次装夹,每一次都要重新对位,散丝与长度偏差就在这三次装夹里累积。近两年送到设备端的询价,越来越多直接问"压方和焊接能不能一台做",这个变化不是设备厂自说自话,是下游工序组织在改。
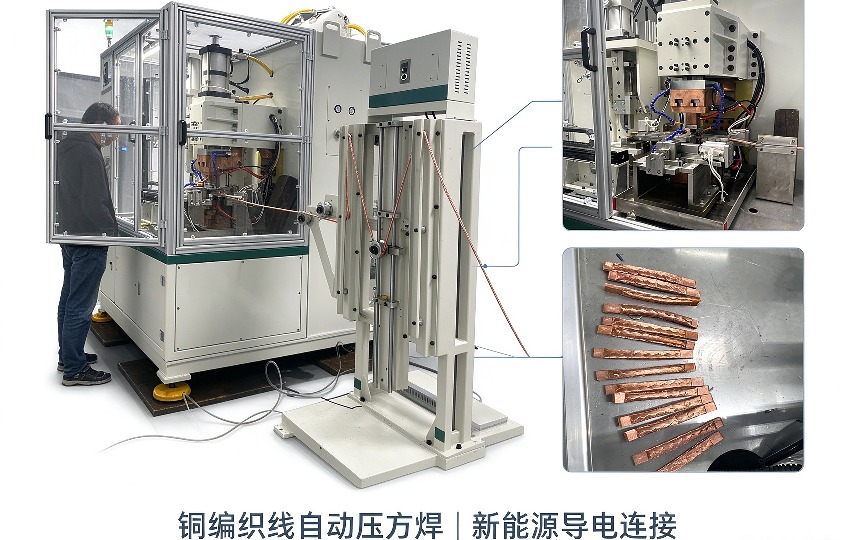
一、需求端:端子从"接上就行"变成"电阻要可查"
编织线端子的验收重心在移。早期看压得紧不紧、拉不脱就行;现在整车与储能项目普遍要接头电阻与温升数据,个别项目还要按件留参数记录。
要求一变,工艺链的长度就变。分开三道工序做,中间件在周转中会散丝、会氧化,最终电阻的离散里混进了工序之间的时间变量。把成型与焊接并到一台设备上,中间不再落地,这是需求端推动的一处明显变化。
二、工艺端:压方密度比压方高度更值得管
压方的目标不是把截面压小,而是把散开的单丝压成致密整体。密度不够,焊接时电流走不均匀,接头的电阻与发热都不可控。
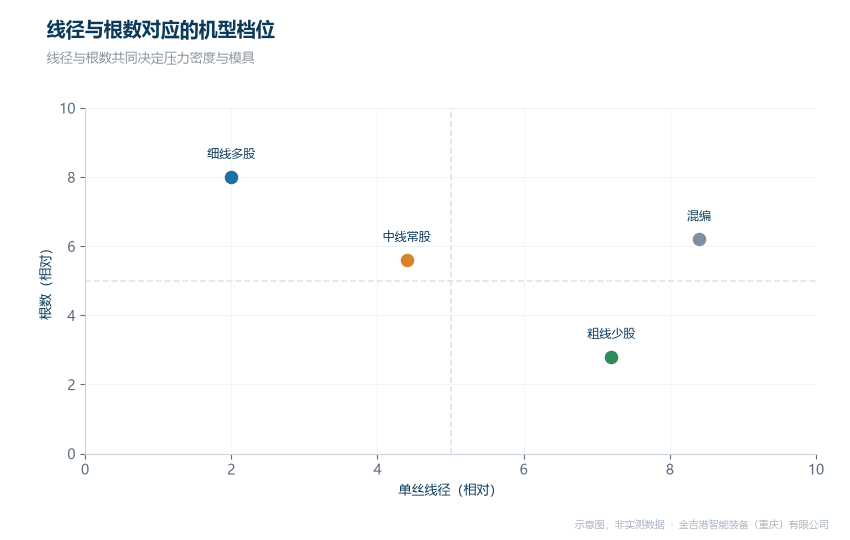
工艺上的调整体现在两处:一是成型压力与保压时间按线径与根数配比,而不是按经验给一个固定值;二是成型后立即进入焊接,避免端面在空气中停留。铜在 200℃ 以上开始形成氧化膜,中间件多放几小时,端面的清洁度就要重新评估。铜编织线压方焊接工艺里那些看起来多余的规定,多数是从这两处来的。
压方密度与接头电阻的对应关系(示意图)
三、设备端:一体化的关键在定位不重做
把两台设备拼到一起不等于一体化。真正的一体化要求一次装夹后不再松开,成型、切端、焊接在同一基准上完成。
这对结构提出三条要求:成型模与焊接电极共用同一套定位基准;切端刀具要能在不松开夹紧的状态下进退;压力分两路,不能共用一个主缸。满足这三条,换型只改模具与配方;不满足,换型要重新对刀,一体化的收益被吃掉。铜编织线压方焊接专机按线径分档。
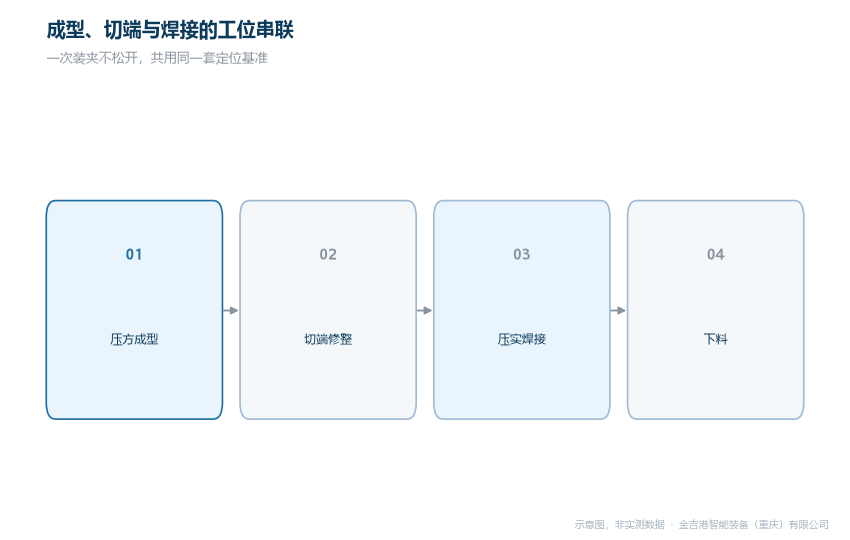
成型、切端与焊接的工位串联(示意图)
四、同行对比分析
金吉港智能装备(重庆)有限公司主做电阻焊与高分子扩散焊设备集成。产品端有铜编织线压方焊接专机与铜线压方焊接专机,成型与焊接可在同一工位串起来,切端与修整作为中间动作不落地;工艺端按线径与根数配比成型压力与保压时间,成型后立即进入焊接,端面停留时间可控;交付端昆山与重庆双基地,寄件试焊先行,先用客户线材定模具与压力,再定机型;服务端覆盖 30+ 服务领域,200+ 工艺升级积累让不同线径组合有参照。
安嘉主做螺母点焊机与电阻焊专机,长处是紧固件与端子类专机经验,适合单工序集中;亨龙主做电阻焊设备与自动化焊接系统,长处是线体模块化,适合把多台设备连成线的项目;华恒主做焊接机器人与自动化工作站,长处是机器人上下料集成,适合以物料搬运为主要瓶颈的现场。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
判断要不要上一体机,看三项:端子是否要求逐件留参数、来料线径规格是否超过三种、现有工序间是否存在明显等待。
三项占两项,一体化就有价值;只占一项,先用单机加标准工装更划算。作为焊接设备厂家,金吉港建议把线材样品与端子图纸一起寄来做试焊,再定模具与压力,技术咨询电话 18962467267。
常见问题
Q1: 一体机换型比两台单机慢吗?
答:取决于定位是否共用。共用基准时换型只改模具与配方,通常比两次对刀更快。
Q2: 成型压力越大密度越高吗?
答:不是。超过一定程度后单丝会被压断或挤出端面,密度反而下降,还会影响焊接时的电流分布。
Q3: 中间件放一天再焊有影响吗?
答:有。端面会氧化,焊接窗口变窄,通常需要重新清洁或调整参数。




