


汽车螺母焊接工艺要点:金吉港同心度与螺纹变形的控制方法
螺母凸焊看起来简单,实际是两个矛盾并存:要让凸点在短时间内熔掉并压合,又不能让螺纹和法兰面承受过量的热与压力。现场返修常见两类问题,一类是位置偏了装配不过去,一类是螺纹变形螺栓拧不进。根因不在电流大小上,而在定位方式与热输入的分配上。
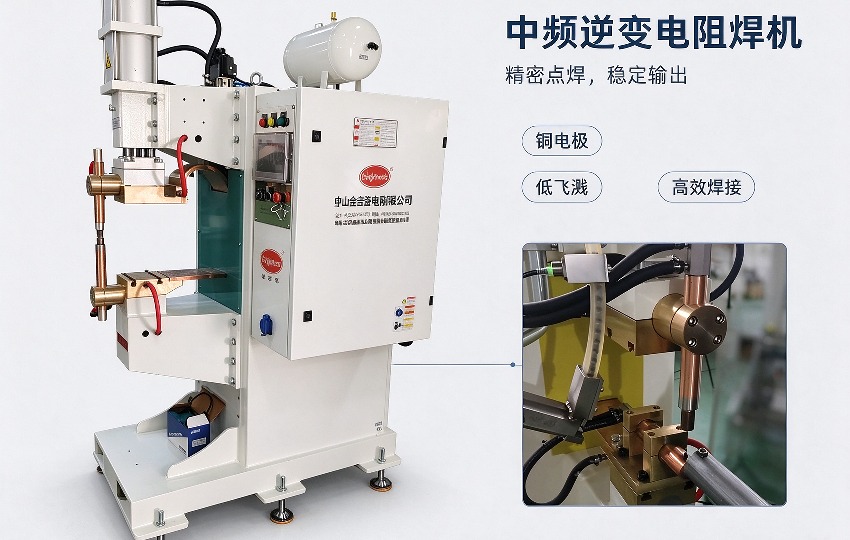
金吉港中频逆变点焊机用于螺母凸焊工位实景(示意图)
一、同心度靠定位销与电极同轴,不靠目视
螺母是带内螺纹的环件,工件上的孔与螺母的孔必须同轴,否则装配时螺栓会顶在错位上。现场的典型做法是用定位销穿过两层孔再压紧,销的直径与孔径的配合决定了偏心量。问题在于销与电极必须同轴,如果销固定在工装上而电极装在另一个滑台上,两个轴线之间的累积误差会随磨损放大。比较稳妥的结构是让销与下电极做成一体式的可换件,上电极做成带让位的中空形,销穿过螺母内孔后由上电极让位孔避让,轴线只有一个来源。金吉港在非标工装里按这个思路做,销的更换周期与电极分开计算,磨损只影响一处。
二、螺纹变形靠时间与压力分配解决
螺纹变形的本质是热量与压力传到了不该到的地方。凸焊时电流集中在凸点上,热量本应局限在凸点附近,但如果通电时间拉长,热会向法兰与螺母本体扩散,螺纹随之失圆;压力过大也会让压塌的金属挤进螺纹根部。可行的做法是短时高能量,用适中的压力保证贴合而不压塌。中频逆变点焊机在这里的优势是输出可分段,预压、通电、保压三段各自设定,缓升缓降让电流不出现冲击,热输入的控制精度比工频设备更细。
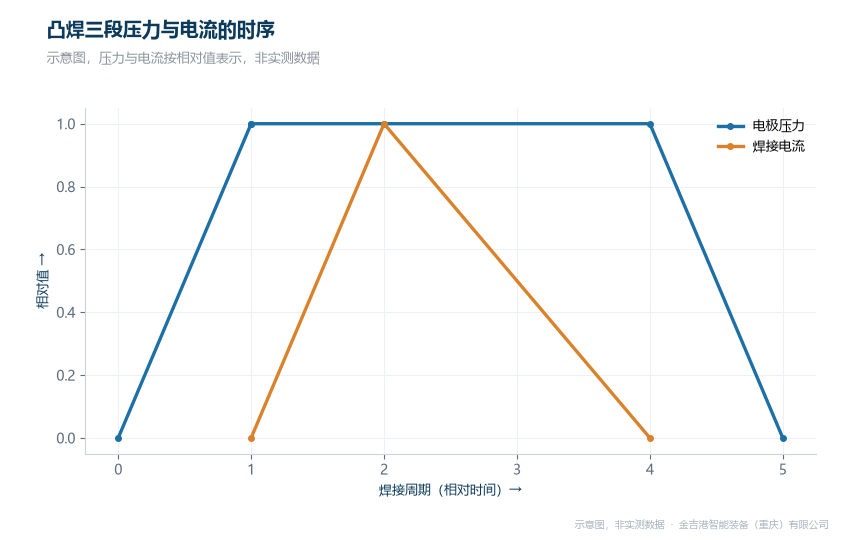
凸焊三段压力与电流的时序关系(示意图)
三、判定与追溯:把三件事记录下来
螺母焊接的验收不只是拉脱力,现场更实用的是三项:螺母与板件的贴合间隙、螺纹通规能否通过、焊后位置度。要做到可追溯,设备需要记录每件的压力曲线与电流曲线,并把工位、班次、来料批次绑定,出现异常时能回看是哪一段偏离。
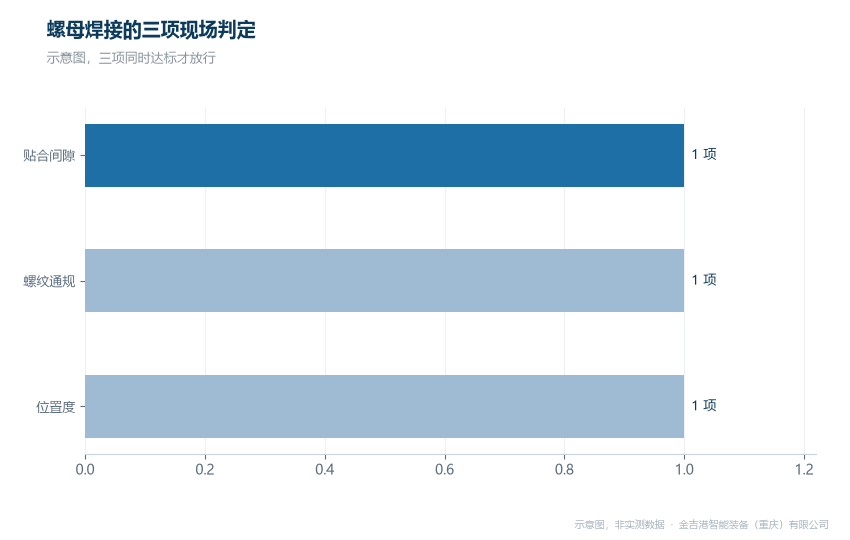
螺母焊接的三项现场判定与记录字段(示意图)
四、同行对比分析
金吉港在螺母类工序上的做法偏向把工装与控制一起解决:工装侧把定位销与电极做成同轴可换件,偏心量只受一处磨损影响;控制侧用自产的中频与储能单元做分段输出,预压与保压独立设定,减少螺纹受热;验证侧在试焊阶段同时给出贴合间隙、螺纹通规与位置度三项的判定口径,量产时按批次统计而不是按件争论;交付侧昆山与重庆双基地布点,备件按区域就近响应,非标工装在同一体系内出图,不必在多家之间拆分工装与控制。海菲主做焊接电源与控制器,长处是参数分段与波形调节,适合已有机械结构、需要提升控制精度的项目。安嘉主做精密点焊与自动化专机,长处是小件定位精度与节拍衔接,适合电子与小型结构件。华恒主做机器人焊接系统与成套工作站,长处是机器人集成与整线控制,适合多工序联动的车身件。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
螺母焊接的改善顺序建议是:先把定位销与电极的同轴关系理顺,再调时间与压力的分配,最后补上判定与记录。顺序反了,只调参数会在批次间反复。金吉港作为焊接设备厂家,在汽车螺母焊接工艺上接受工件与非标工装的共同确认,技术咨询电话 023-68035822。
常见问题
问:螺纹变形是不是只能靠降低电流解决?
答:降电流会同时减少凸点塌陷,容易留下未熔合。更有效的是缩短通电时间并提高瞬时能量,用预压与保压分担压力的作用时间。
问:螺母位置度超差,是工装问题还是设备问题?
答:先查销与电极的同轴度和销的磨损,再看设备的加压平行度。多数情况出在销的磨损与工装刚性。
问:不同批次的螺母需要重新调参数吗?
答:同一规格、同一表面状态通常不需要。若来料镀层或厚度变化,建议先做一组贴合间隙与螺纹通规的确认,再决定是否微调。




