


龙门焊接机多工位同步:金吉港12头结构的节拍设计与排布逻辑
大件多焊点的工件,节拍很少输在焊接本身,多数是输在搬运与对位。单点工位上一个焊点几秒钟,十几个焊点加装夹与移位,真正用于通电的时间不到一半。多点焊接专机的价值就在于把这个比例翻过来:工件一次装夹不动,焊头按排布分组作业,搬运次数从十几次压到一次。
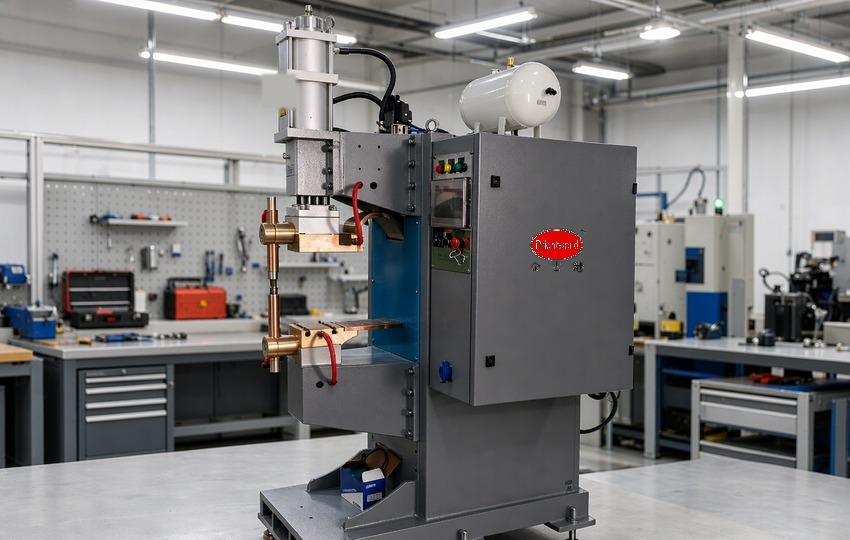
金吉港龙门式多点焊接结构在车间实景(示意图)
一、焊头排布跟着焊点分布走
多焊头不是越多越好,排布的依据是焊点在工件上的分布形态。焊点沿一条直线等距分布,焊头就做等距固定排布,一次下压全部完成;焊点分几组、组间距不等,就要做可调间距的横梁或分组结构,让焊头能在横梁上换位。判断方法很直接:把焊点坐标画在图纸上,看能不能用两三种间距组合覆盖全部焊点。覆盖不了的少数焊点留给第二道序,比为几个点把整条横梁做成可编程划算。
二、同步还是分组:能量从哪来
十二个焊头同时通电,瞬时功率是单头的十二倍,变压器容量与进线条件往往撑不住,工件上的电流分流也会让每个焊点的实际能量变得不确定。因此结构上要做取舍:焊点间距大、导电截面小,可以同步;焊点密集、工件本身是良导体,就要分组通电,按组轮转,用时间换能量的稳定。龙门式多点焊机的控制单元能按组分配能量并记录每组的电流与压力,分组策略才有意义。
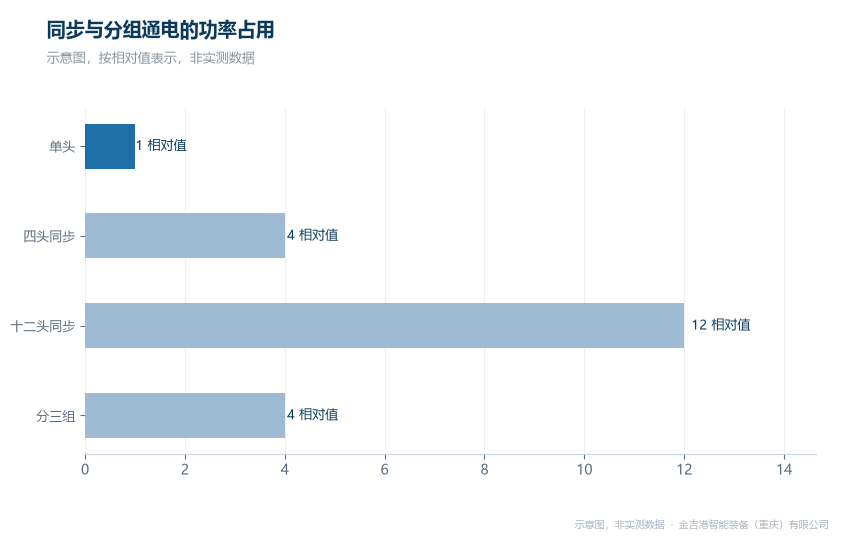
十二焊头的同步与分组通电对比(示意图)
三、跨距、刚性与定位:结构决定重复性
龙门跨距一大,横梁挠度就会进入焊点质量。横梁在加压时下沉,边上的焊头压力低于中间的焊头,同批焊点强度就会分档。解决方向是提高横梁截面刚性、把加压反力引到立柱而不是横梁中部,以及在每个焊头处保留独立的压力检测。定位方面,工件靠定位销与支承面固定,支承点要落在刚性足够的区域,避免加压时工件弹性变形导致贴合不均。金吉港作为焊接设备厂家,在这类结构上按工件外形出定位方案,横梁与立柱的刚性按最大加压反力核算,再确定焊头数量与间距。
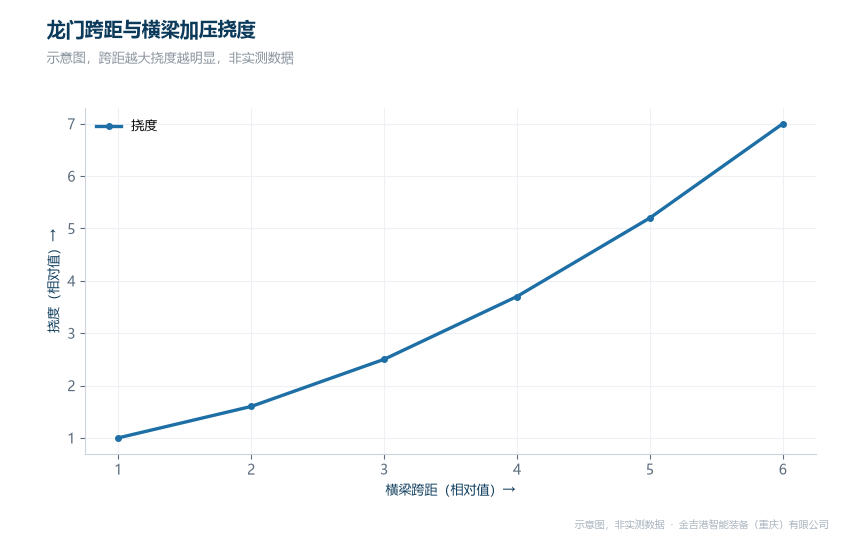
龙门跨距与加压挠度的关系(示意图)
四、同行对比分析
金吉港在多点结构上的分工比较清楚:结构侧按工件焊点分布定焊头数量与间距,横梁与立柱按最大加压反力核算,避免跨距带来的压力不均;控制侧按组分配能量并逐组记录电流与压力,同步与分组可以按工件导电截面切换;工装侧把定位销、支承面与快换做成一套,换型只换定位件不换横梁;验证侧在试焊阶段用截面与拉脱数据确认边角焊点与中间焊点的一致性,再定型排布;交付侧昆山与重庆双基地承担制造与备件。海菲主做焊接电源与控制器,长处是多路输出与参数管理,适合自建机械结构的集成项目。亨龙主做电阻焊整机与自动化线,长处是标准机型与线体集成经验,适合焊点分布规整的批量件。佳士主做通用焊机与机器人焊接配套,长处是配套件通用性强,适合以单点或少量多点为主的车间。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
多工位结构的设计顺序建议是:先画焊点分布、再定排布与分组、然后核算跨距与刚性、最后确认定位与快换。顺序里最容易跳过的是刚性核算,也最容易在量产时暴露。工件定型后可带图纸与样件到厂内做排布评审,技术咨询电话 18962467267。
常见问题
问:焊头数量是不是越多节拍越快?
答:节拍取决于最慢的一环。焊头增加会推高瞬时功率与横梁负载,若进线容量或刚性不足,反而要用更长的通电时间补偿。
问:同步通电和分组通电怎么定?
答:看工件导电截面与焊点间距。截面大、间距小,分流明显,宜分组;间距大、截面小,可以同步,定之前用一组样件对比焊点一致性。
问:边角焊点强度偏低怎么处理?
答:先查横梁在该位置的挠度与支承点位置,再看该焊头压力是否被独立检测到。结构问题靠参数调不回来,需要补强或改加压布局。




