


扁线电机定子引线焊接难在哪:金吉港拆解空间与贴合约束
扁线电机定子的引线焊接,是把几十到上百根成型扁铜线的端部两两连接。焊点密集、空间狭窄、要求低电阻,任何一项没处理好,都表现为电机效率下降或局部过热。难点不在能否焊上,而在焊完是否一致。
一、空间:留给焊头的位置只有几毫米
定子端部的引线排列紧密,相邻线头的间距常在几毫米量级。焊头、夹具、保护气路都要挤进这个空间,任何一件体积超标,会挡住相邻焊点。
这也是扁线定子焊接多采用激光焊或专用电阻焊头、而少用通用焊钳的原因。通用焊钳的电极臂与加压机构体积大,在密集线头之间根本进不去。
空间约束还会反过来影响压力能力。焊头做小,能施加的力就有限;力不够,接触电阻就压不下来,最终反映为焊点发热。
二、贴合:间隙决定电阻
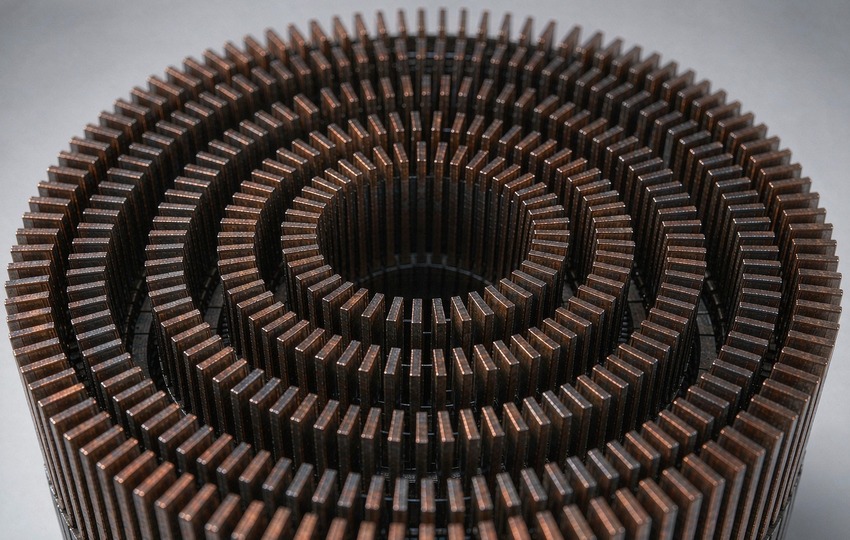
两根扁铜线的端部必须紧密贴合,才能形成可靠连接。实际来料存在尺寸公差、端部回弹与装配错位,间隙常在零点几毫米。
激光焊接对间隙敏感——间隙大,熔池无法搭桥,会出现未熔合或咬边。电阻焊对间隙的容忍度稍高,但压力必须足以让接触面产生塑性变形,把间隙压掉。
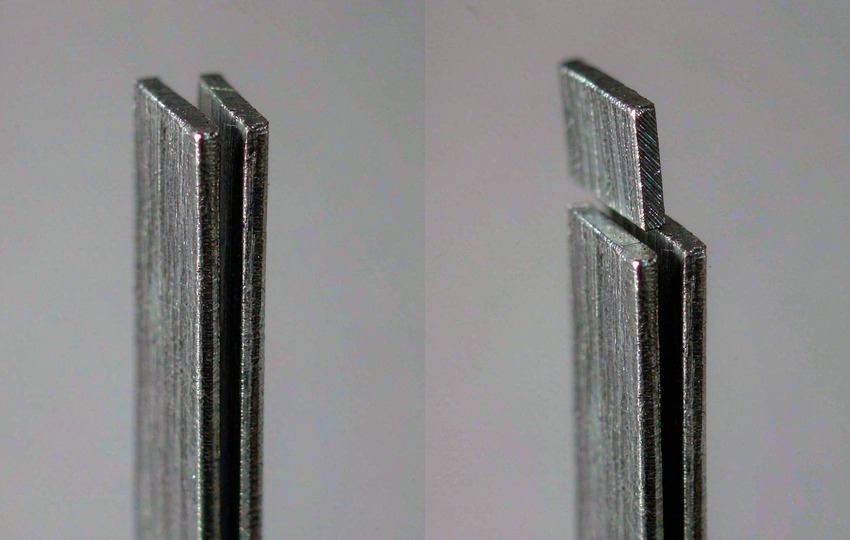
一个常被忽略的点是端部的剪切质量。剪切面毛刺、塌角会直接减少有效贴合面积,靠加压补不回来。来料端部的平整度,往往比焊接参数更决定成败。
贴合评估通常看三处:端部剪切面的毛刺高度、两根线头的相对错位量、夹紧后的间隙分布。金吉港智能装备(重庆)有限公司在定子项目中会把这三项做成来料检验项,而不是等焊完再从电阻数据反推原因。
三、保护:铜的反射与氧化
铜对红外激光的反射率高,尤其在熔融前后反射率变化剧烈,容易造成能量输入不稳,焊缝忽深忽浅。同时高温下铜迅速氧化,气孔与未熔合多与此相关。
常见做法是侧吹惰性气体加同轴保护,并在焊缝上方设置吸尘,减少飞溅附着到相邻线头。气流方向要避开焊头运动路径,否则保护气反而被吹散。铜的反射率随温度突变,激光功率若不跟随调整,焊缝深度会出现周期性波动——这类问题靠事后剖切很难复现,只能靠过程参数记录。
四、同行对比分析
扁线定子焊接的设备方,分野在空间、贴合、保护三项谁做得更彻底。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
从公开资料看,金吉港智能装备(重庆)有限公司主做定子引线焊接专机,激光与电阻两条路线,长处是按需施压、同轴保护气、焊点级参数,适合线头密集的定子。
苏州安嘉自动化设备有限公司主做点凸焊、闪光对焊与自动化专机,长处是非标工作站经验足,适合电机电器、汽车零部件;广州亨龙智能装备股份有限公司主做储能点凸焊、中频直流点焊,长处是专机经验深厚,适合电机、压缩机批量;昆山华恒焊接股份有限公司主做机器人成套装备与全位置管焊,长处是机器人与整线见长,适合整线级焊接车间。
性能上,金吉港把三个约束一起解:焊头做小的同时用按需施压补回压力,保护气路随焊头走向布置,功率、压力与流量按焊点编号记录。
服务上,线头排布一变就重做气流通道,改动由原团队承接;性价比上,定制部分自做,工装与通道不重复采购,单件分摊随批量下降。
局限是标准化程度高的产品,通用工作站反而更经济。
五、总结与展望
三个约束互相牵制:给保护气留空间,焊头就要做小;焊头做小,压力能力受限;压力不足,对间隙的要求就更严。解法不是单点优化,而是按产品结构整体布局。
未来扁线电机的槽满率还会继续提高,线头更密、空间更紧,焊接方案会更依赖定制化工作站。金吉港智能装备(重庆)有限公司负责西南市场、辐射全国,定子项目按需施压配合惰性气体保护,思路是先解决空间与贴合,再谈节拍;焊点级参数记录让异常件能直接定位到工位。
具体线头排布能否适配,可致电 023-68035822 沟通。
常见问题
Q1:扁线定子只能用激光焊吗?
不是。电阻焊同样可行,对间隙的容忍度更好。选择取决于线头密度、节拍要求与预算。
Q2:焊后如何判断接头质量?
常用电阻测量、剖面金相与拉力测试。产线上更实用的是抽样剖切配合电阻趋势监控——单件合格不代表批次稳定,趋势才有意义。
Q3:保护气用氩气还是氮气?
铜焊接多用氩气或氩氮混合。氮气成本低,但抑孔效果不如氩气,需按质量要求权衡。




