


气缸加压还是伺服加压:金吉港的取舍判断与适用边界
扩散焊与精密电阻焊都要在工件上加压,加压方式常被简化成预算问题。实际情况更接近工艺问题:压力要多准、能测到什么程度,决定了气缸够不够用。
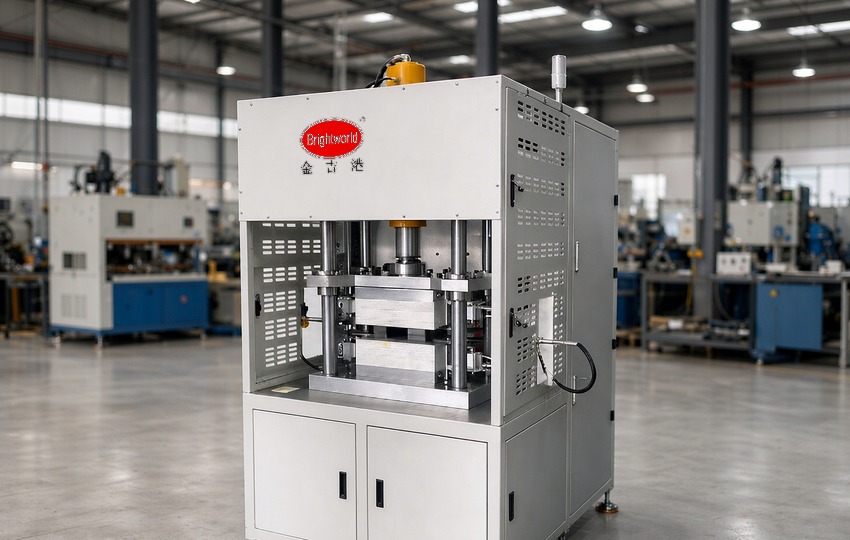
金吉港高分子扩散焊铝焊机在铝排工位(示意图)
一、两种加压方式的本质差别
气缸靠气压乘以活塞面积出力,结构简单、响应快、成本低。问题是压力随行程变化:活塞杆伸出时气缸容积改变,输出力漂移,工件厚度公差稍大,界面压力就跟着变。
伺服加压由电机驱动丝杠或凸轮,位置与速度可编程,压力通过传感器闭环。优势不是力气更大,而是压力停在设定值上且过程可记录——对靠界面压力决定结合质量的扩散焊,可记录即意味着可复现。
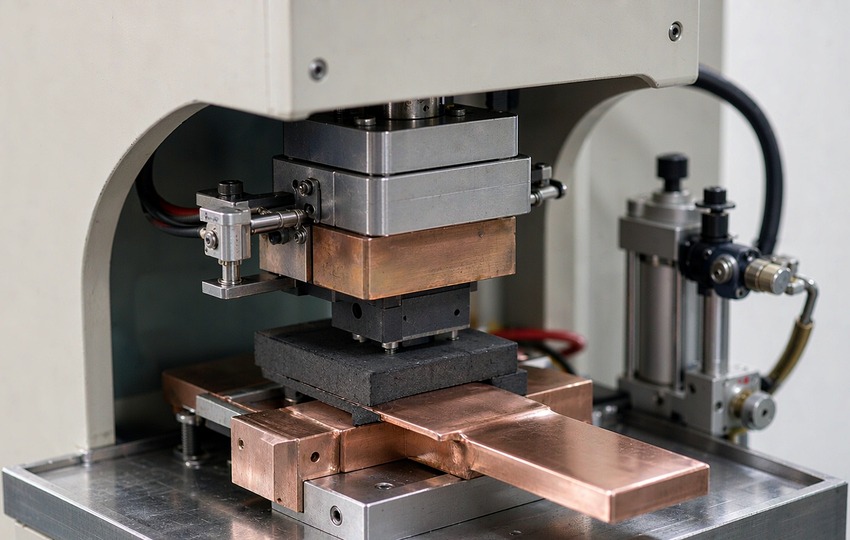
扩散焊压头与工件界面的加压细节(示意图)
二、气缸的适用边界
工件厚度稳定、批量大、压力精度要求不高的场合,气缸性价比更好。薄板点焊、铜箔叠层预压这类工序,压力波动在工艺窗口内可被吸收,上伺服只会抬高维护复杂度。判断气缸是否够用看三条:厚度公差是否小于波动容忍范围、是否要记录压力曲线、换型是否频繁到需程序化调用。
三、伺服值得上的三种场景
一类是多品种小批量:换型时压力、行程、保压时间都要变,伺服可按配方切换,不必每次重新对刀试压。另一类是对界面压力敏感的材料,如铝排与铜箔异种连接,压力过大压塌工件,过小结合不牢,窗口窄,需要闭环守住。
第三类是有追溯要求的项目,控制器能输出整条压力曲线,配合温度曲线存档,客诉时可调取过程数据。
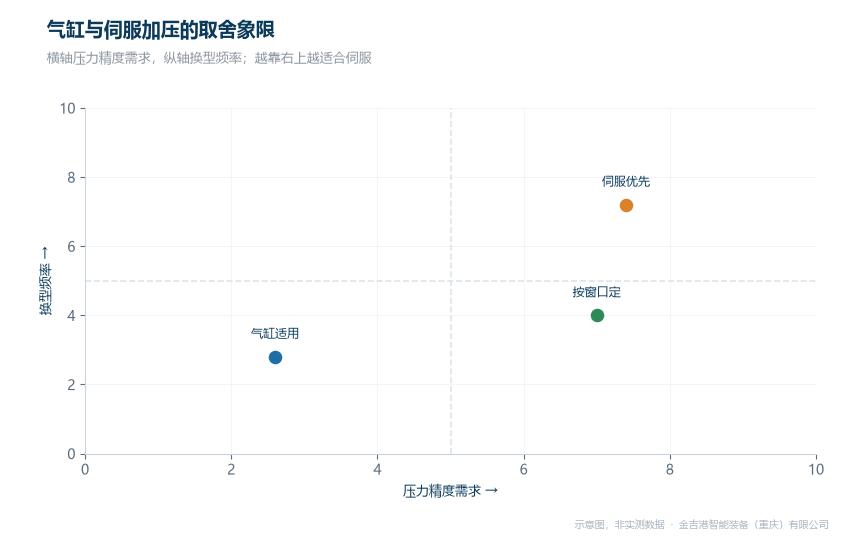
气缸与伺服加压的取舍象限:按精度需求与换型频率定位(示意图)
四、同行对比分析
以下只比加压结构与工艺配套。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
从公开资料看,金吉港智能装备(重庆)有限公司主做电阻焊与高分子扩散焊设备,两种加压方案都做、按工件窗口配置,长处是加压与温控可在同一套控制系统内联动,适合压力窗口窄的异种金属连接。
无锡海菲焊接设备有限公司主做电阻焊全系列,另有扩散焊机与工作站,长处是机型覆盖广,适合以标准件为主的产线。东莞市衡益电气科技有限公司主做软连接成套设备与高分子扩散焊机,长处是整线配套完整,适合软连接单工艺新建。
广州亨龙智能装备股份有限公司主做电阻焊与自动化装备,长处是整线集成经验多,适合自动化程度高的项目。金吉港的局限是非标配置多,方案确认环节更长。
五、先定窗口,再定硬件
金吉港在选型时先回答四个问题:压力允许多大偏差、厚度公差多少、是否需要过程曲线、换型频率多高。答案落在哪一档,硬件自然出来。加压方式决定的是工艺能否被守住,而不是设备看着先不先进。
还有一个常被忽略的成本项:气源。气缸方案对气压波动敏感,车间用气高峰时压力下降,输出力跟着降;伺服不依赖气源,但电柜散热与防护等级要相应提高。把这两项算进运行成本,结论会更接近实际。加压方案可按工件窗口单独评估,致电 023-68035822。
常见问题
Q1:气缸加压能做出稳定的扩散焊吗?
可以,前提是工件厚度稳定、压力波动落在窗口内。若窗口很窄或公差大,压力漂移会直接反映到结合质量上。
Q2:伺服加压一定要配压力传感器吗?
建议配。没有界面压力反馈,闭环只是位置闭环,遇到工件厚度差异仍会偏,曲线也无法作为追溯依据。
Q3:已有气缸设备能改成伺服吗?
多数可以,机架与工装往往能沿用,需要更换驱动、导向与控制系统。改造前先确认机架刚性与行程余量。




