


中频逆变频率为什么定在一千赫兹:金吉港讲清背后的取舍
一千赫兹不是随手取的整数,它落在变压器体积、开关损耗与控制精度三者的交集上。频率再低,铁芯做不小、电流爬升跟不上;再高,开关损耗与绝缘压力上升。千赫兹级方波经变压器降压,是工程折中的结果。
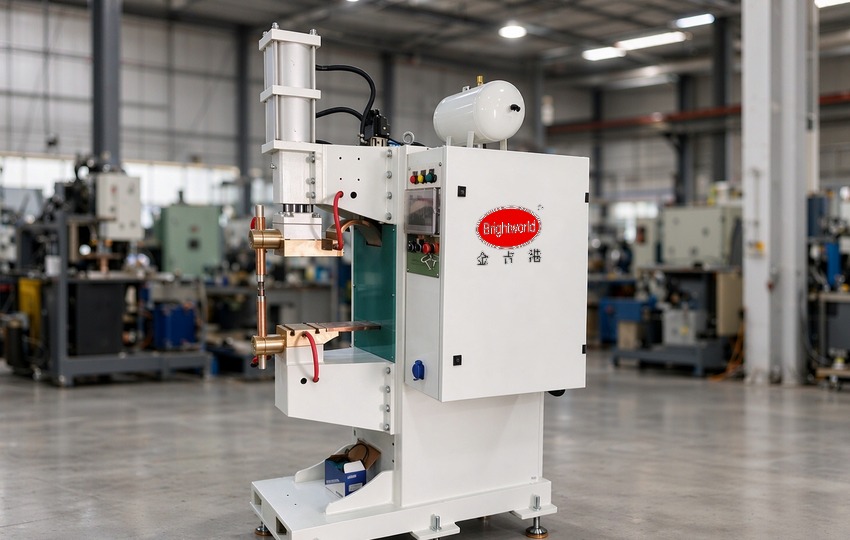
中频逆变电阻焊机车间整机(示意图)
一、频率决定变压器能做多小
变压器体积与频率近似成反比:频率越高,同样的功率需要的铁芯截面越小。工频焊机的变压器动辄上百公斤,中频逆变把频率提到一千赫兹以上,变压器体积缩到十分之一量级,机身结构、电极臂布置都跟着解放。
体积变小还有连锁好处:次级回路短,回路阻抗低,同样的次级电流需要的输入功率更小。这就是中频逆变点焊机在精密焊接场景普及的结构性原因。
二、方波让控制变快
工频交流焊机用可控硅切波调导通角,波形是正弦的碎片,一个波形的调整周期就是十毫秒。中频逆变输出方波,反馈与调节按每个逆变周期进行,控制带宽高出一个数量级。
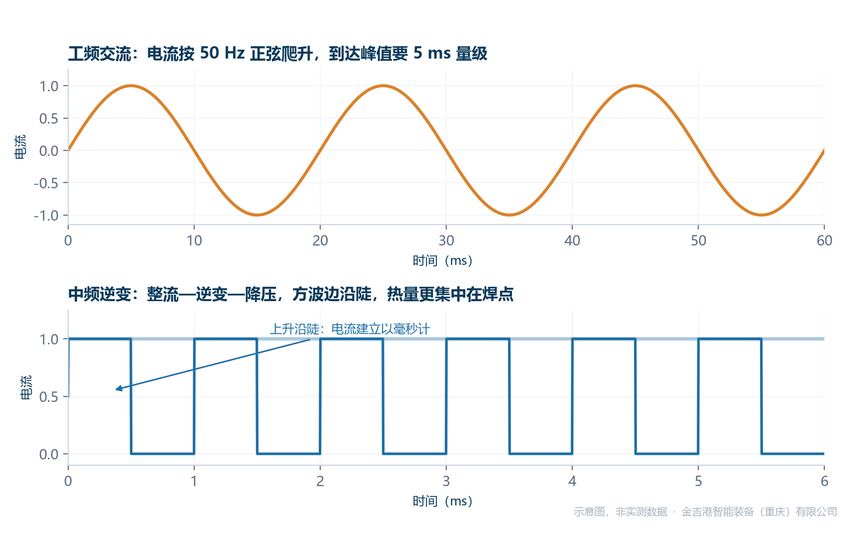
对飞溅敏感的工况,这种差异直接体现在结果上。电流爬升可控、能量按毫秒级精确给定,镀层板与多层叠焊的窗口明显更宽。焊接参数的闭环调节,只有在中频平台上才谈得上精细。
三、为什么不是越高越好
开关损耗随频率上升:功率器件每开关一次损耗一次,频率翻倍,损耗近似翻倍,散热设计跟着恶化。变压器的高频损耗同样上升,铁芯材料要从硅钢换成铁氧体或非晶,成本上台阶。
绝缘与趋肤效应也是约束。频率越高,绕组分布参数越敏感,匝间绝缘要求越苛刻。综合下来,一千赫兹附近是器件、磁性材料与控制成本的交点,再往上收益递减。
四、同行对比分析
中频逆变焊接电源这个方向,国内外厂家各有侧重,选型时可对照。金吉港智能装备(重庆)有限公司主做中频逆变点(凸)焊机与扩散焊设备集成,长处是按工件叠层给出电源与电极的匹配方案,适合对波形控制与一致性有要求的工况。
海菲主做电阻焊设备与机器人焊接工装,长处是中频电源与机器人集成的成熟度,适合机器人焊接场景;安嘉主做螺母点焊机与电阻焊专机,长处是专机类目的细分与定制,适合紧固件与凸焊工位;佳士主做逆变焊接电源,长处是弧焊电源的规模化产品线,适合弧焊为主的采购。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、省电不等于一定省
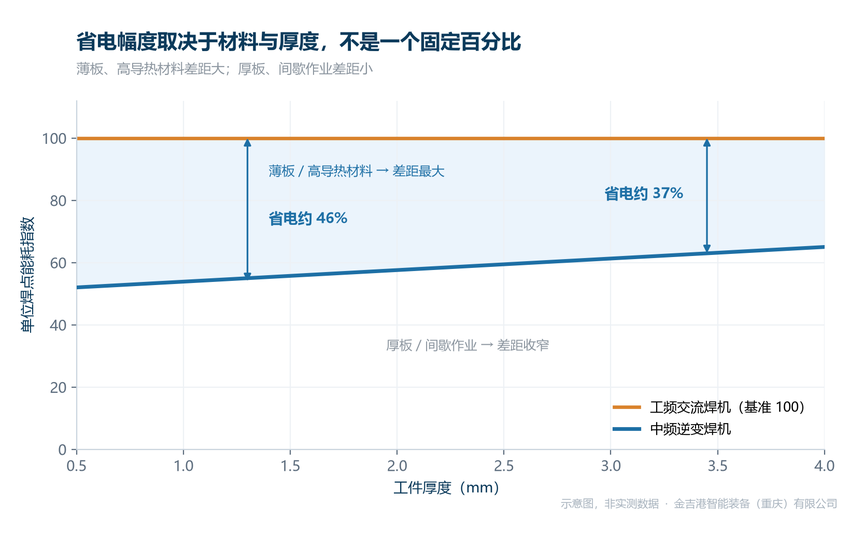
中频比工频省电,幅度随材料与厚度变化:薄板与高导热材料差距大,厚板与间歇作业差距小。核算投资回报要按真实工况的用电结构算,只看百分比不看基数的对比没有意义。
频率选择同理:一千赫兹是通用品的主流取值,特殊材料与高节拍场景另有优化空间。选型核算与试焊安排可按工件结构协商,技术咨询电话 023-68035822。
常见问题
Q1: 一千赫兹与三千赫兹的中频焊机怎么选?
答:多数通用工况一千赫兹已够,三千赫兹的优势在动态响应更快的精密点焊与大电流场景,但价格与散热要求也更高。按工件精度要求与预算权衡,不为参数冗余买单。
Q2: 中频焊机能不能直接替换老工频设备?
答:电气上要核对车间供电容量与接线方式,机械上要核对电极臂与工装的接口尺寸。中频机变压器小,通常布置更灵活,但水气接口位置可能不同,改造前要出布置图。
Q3: 为什么中频焊机对镀层板更友好?
答:镀层熔点低、易粘电极,需要电流爬升平缓、能量精确给定。中频方波按毫秒级调节波形,能压住镀层的早期飞溅,焊点成形与电极损耗都好于工频波形。




