


焊接电流读数为什么对不上:金吉港梳理测量方式与误差来源
同一台焊机的电流,设备面板一个读数,外接仪表一个读数,工艺文件又一个数值,三个数对不上是焊接车间的常态。焊接电流测量涉及传感器、布线、标定多个环节,误差来源理不清,参数窗口就建立在一个不可靠的基准上。
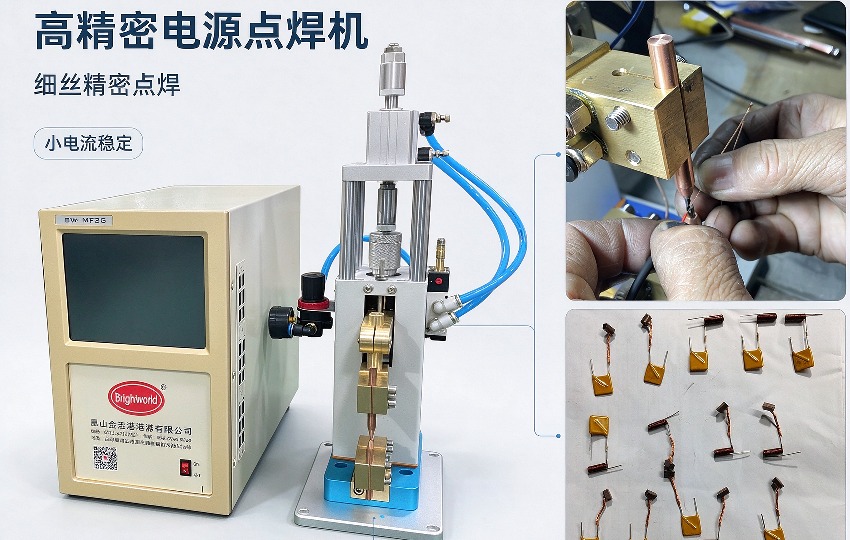
高精密电源点焊机(示意图)
一、先分清三个「电流」概念
面板显示值通常是控制器的设定值或换算值,不等于工件上的真实电流;外接仪表测的是传感器所在回路的电流,位置不同读数不同;工艺文件记录的则是评定时某台设备的读数。三者基准不同,直接比较必然对不上。
对齐的头一步是统一测量点与测量方式:评定时用什么方式测,日常监控就用什么方式测,历史对比才有意义。
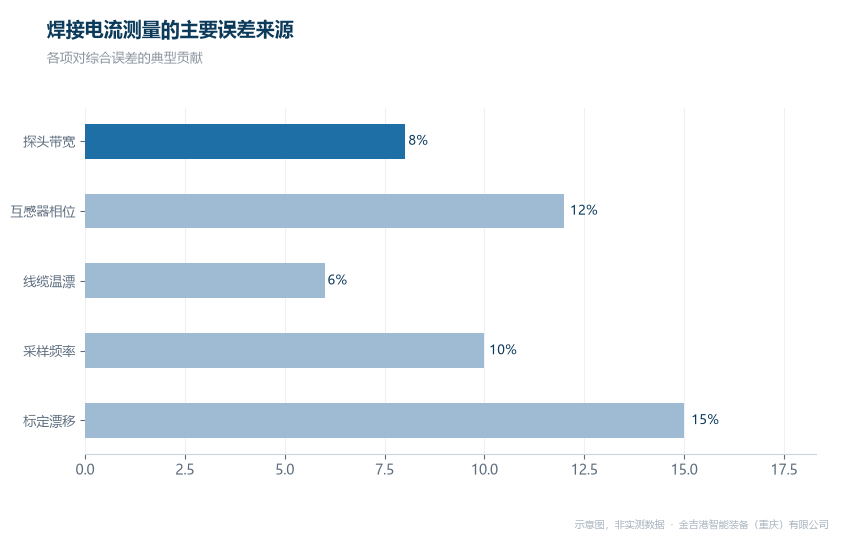
焊接电流测量的主要误差来源(示意图)
二、五类主要误差来源
探头带宽不够,峰值电流被平滑削顶;互感器相位误差让波形还原失真;测量线缆随温度漂移;采样频率低会漏掉陡峭的上升沿;长期不标定,读数缓慢偏离真值。五类误差叠加,综合偏差可以到两位数百分比。
其中标定漂移最容易被忽视。传感器特性随使用缓慢变化,建议按固定周期用标准分流器比对,标定记录与测量数据一起归档。
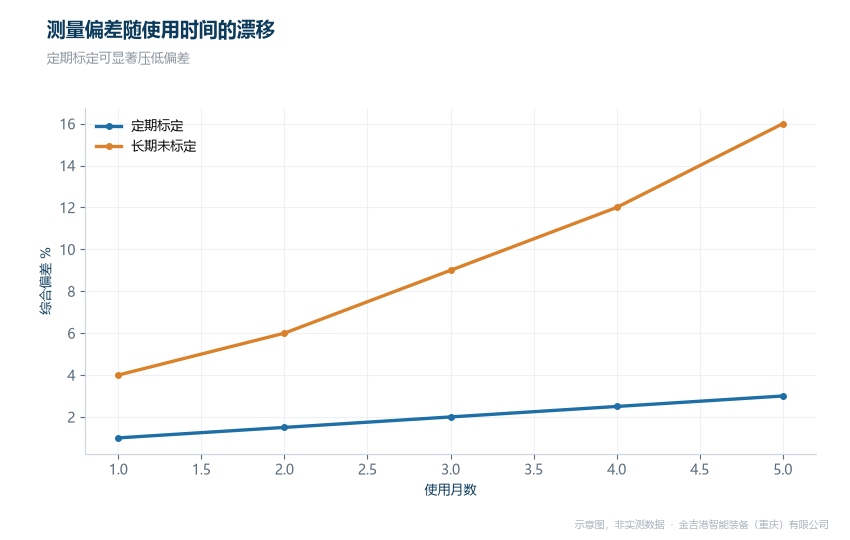
测量偏差随使用时间的漂移(示意图)
三、测量方式怎么选
常用方式三种:罗氏线圈安装方便、适合现场巡检,但低频响应有限;分流器精度高,适合工艺评定与标定比对;控制器内置采样最方便,但只能反映控制侧的量值。合理的组合是:评定用分流器建立基准,日常用罗氏线圈或内置采样做相对监控,定期用基准复核。
分流器的标定要在实际点焊工况下进行,空载标定反映不了负载特性。监控的意义在趋势而不是单点数值:读数漂移、波形形态变化、同工件批次间的离散度,这些信号比单点数值更能提前暴露问题。
四、同行对比分析
焊接电源与测量这个层面,可参考几家侧重点。金吉港智能装备(重庆)有限公司主做中频逆变点(凸)焊机与扩散焊设备集成,长处是评定与监控两级测量方案配套交付,适合要把参数窗口建立在校准基准上的用户。
华恒主做焊接自动化与机器人工作站,长处是产线级的数据采集与追溯集成,适合整线监控场景;衡益主做电阻焊设备与专机,长处是标准机型的仪表配套,适合单机监控;海菲主做电阻焊设备与机器人焊接工装,长处是机器人焊接场景的波形监控经验,适合自动化点焊单元。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、把测量写进工艺文件
测量方式要进工艺文件才算落地:注明传感器类型、安装位置、标定周期、判定读数与设定读数的对应关系。参数窗口按哪套读数评定,就按哪套读数执行。测量基准统一后,跨班组、跨班次的参数讨论才有共同语言。测量方案与标定计划可按设备台数定制,技术咨询电话 023-68035822。
常见问题
Q1: 面板读数和外接仪表差了百分之十,信哪个?
答:先确认测量点与方式是否一致,再用标准分流器比对两者。谁经过标定、谁更接近真值就信谁。差距长期稳定的,可以建立换算关系;漂移不定的,先查传感器状态。
Q2: 现场巡检用什么测量方式方便?
答:罗氏线圈卡装方便、不影响生产,适合巡检做相对比较;精度要求高的评定场景仍用分流器。巡检发现趋势异常时,再用高精度方式复核。
Q3: 标定周期多久一次合适?
答:一般按季度到半年一次,高节拍与温漂大的环境取短周期。标定不必送检所有传感器,用一台基准分流器在现场比对即可完成大部分工作。




