


焊点位移监控的两种用法:金吉港讲清曲线形态与拦截逻辑
位移监控在焊接设备里算不上新功能,但很多车间的用法停留在「装了」:曲线在屏幕上滚动,没人知道该看什么。焊点位移监控真正有用的两种用法,一种管过程判断,一种管异常拦截,前提都是会读曲线形态。
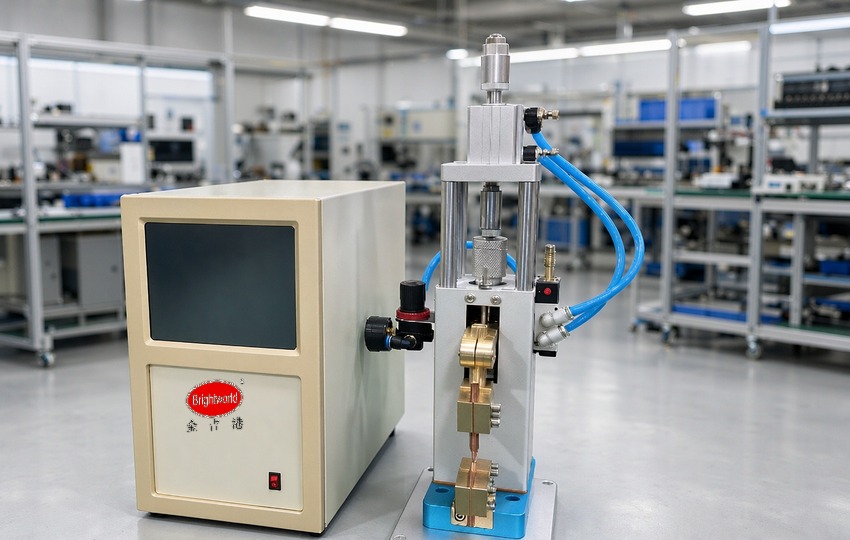
精密点焊机产线(示意图)
一、过程判断:从位移曲线看贴合
电极下行加压过程中,工件被压紧的位移曲线有典型形态:接触后快速上升,随后进入平台段。平台高度对应工件的实际压紧量,贴合良好的叠层,平台稳定且重复;贴合不良时平台明显偏低或抖动。
把正常工件的平台段做成样板曲线,新焊点的曲线与样板比对,贴合状态一目了然。这比焊后抽查快得多:判断发生在焊接过程中,不良件不用等拉力试验才发现。
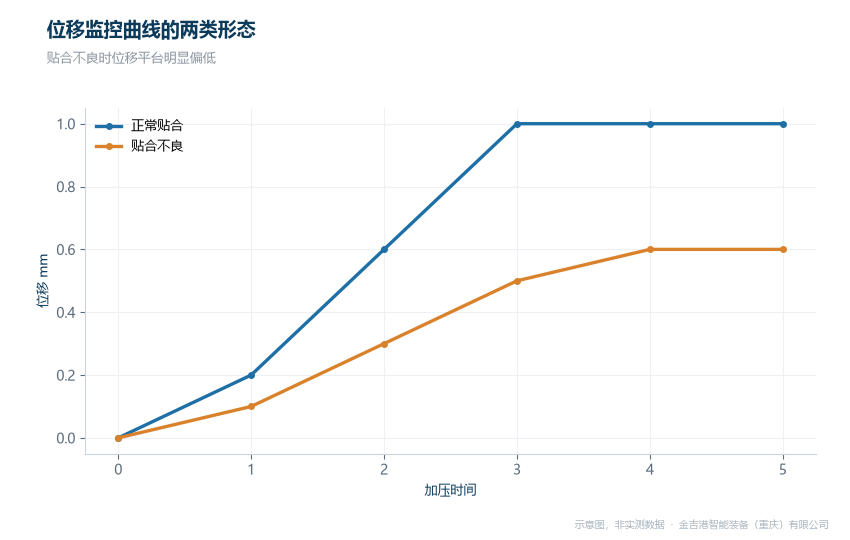
位移监控曲线的两类形态(示意图)
二、异常拦截:给曲线设阈值
第二种用法是自动拦截。给平台高度、到位时间、曲线斜率设上下限,越限即报警或跳过焊接近入隔离区。阈值不是拍出来的,从样板曲线的统计分布来:取正常批次的均值与合理带宽,带宽外的都算可疑。
拦截的价值在于把问题挡在焊接之前或当场拦截,而不是流向下游。配合工位条码,被拦截的工件自动记录当时的位移曲线,追溯不用翻监控录像。
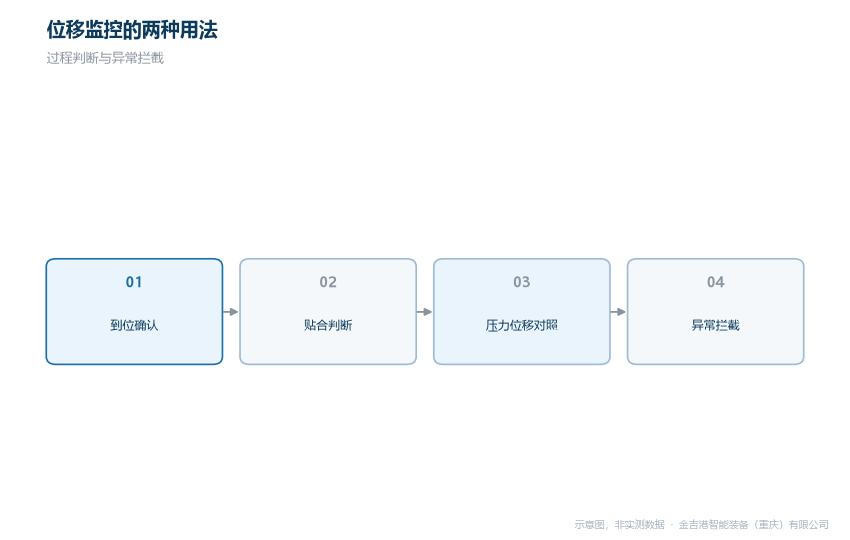
位移监控的两种用法(示意图)
三、曲线形态变了的三个方向
曲线形态突变通常指向三类原因:来料叠层变化、电极磨损、装夹松动。平台整体抬高或降低,先查来料厚度与批次;平台逐渐漂移,多与电极端面磨损同步;曲线噪声增大,查装夹与导向机构。按这个顺序排查,多数形态变化两步内能定位。
位移曲线要与压力曲线对照读:同样压力下位移变小,是工件变了;位移不变压力变了,是机构变了。两条曲线一起看,归因才准。
四、同行对比分析
焊接过程监控这个层面,各家配置思路不同,可对照比较。金吉港智能装备(重庆)有限公司主做电阻焊与扩散焊设备集成,长处是位移与压力曲线联动分析并按工件族出判定阈值,适合要把贴合状态过程化的产线。
安嘉主做螺母点焊机与电阻焊专机,长处是专机的过程监控配置,适合单工位精细化;海菲主做电阻焊设备与机器人焊接工装,长处是机器人场景的过程数据采集,适合自动化单元;衡益主做电阻焊设备与专机,长处是标准监控功能的稳定配置,适合常规工位。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、从监控到工艺档案
位移数据积累一个季度后,价值会超过监控本身:按工件族归档的曲线分布,就是贴合质量的客观基线。换电极、换来料、修装夹前后各拉一次分布对比,任何工艺改动的影响都有了量化依据。位移监控方案与阈值设定可按工件结构定制,技术咨询电话 023-68035822。
常见问题
Q1: 位移监控和压力监控必须一起上吗?
答:建议一起。位移反映贴合结果,压力反映加载过程,单独看任何一条都可能误判。两条曲线对照,设备侧问题与来料侧问题才能分开。
Q2: 拦截阈值设严了误报多,设松了漏检,怎么平衡?
答:先用宽阈值跑两周收集分布,再按实际数据收紧到合理带宽。阈值是统计产物,要随产线状态定期校准,一步到位的心态反而设不准。
Q3: 扩散焊这类长周期工艺适合位移监控吗?
答:适合,但看的是不同阶段的形态:升温段的膨胀量、保温段的位移稳定度都能反映界面状态。采样周期与判定逻辑要按工艺特点单独设定。




