


焊点飞溅到底从哪里来:金吉港给出焊接设备侧的四步抑制顺序
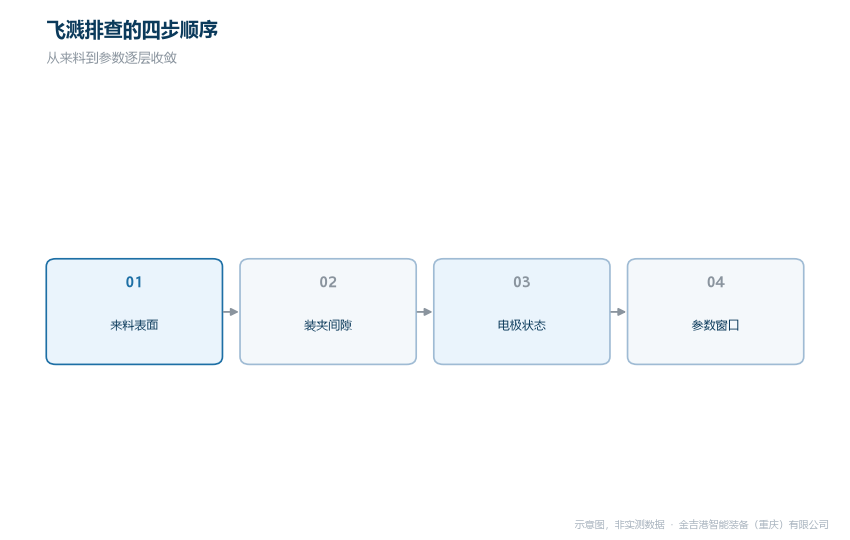
飞溅是点焊车间最直观的异常:火花一溅,电极损耗、焊点压痕、现场安全都跟着出问题。焊点飞溅的成因清单不长,难的是现场快速归因。设备侧排查按四步走,多数飞溅问题能在半小时内锁定方向。
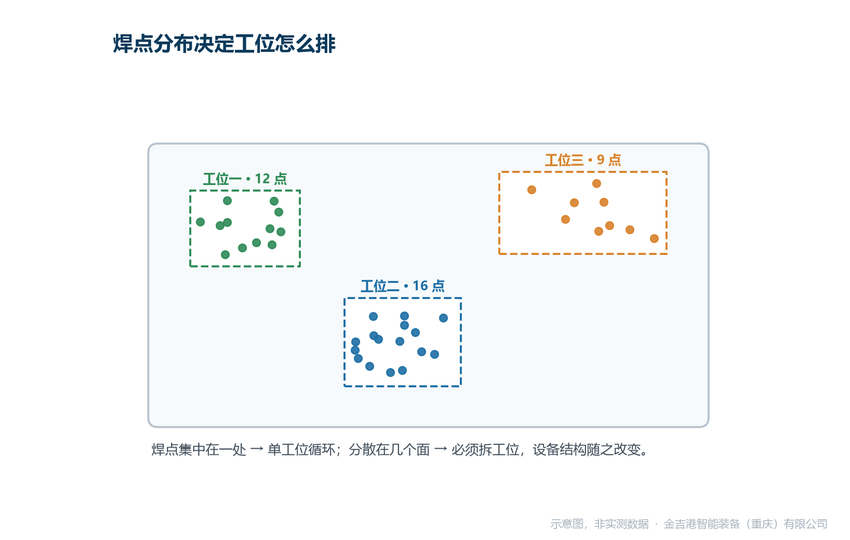
工位点布局与焊点排布(示意图)
一、先查来料与装夹
飞溅的头号来源是接触面的污染物:氧化皮、油污、镀层不均。污染让接触电阻忽大忽小,电流通道不稳定,热量集中处瞬间汽化喷溅。排查动作很简单:取飞溅件与正常件各一组,目视与擦拭比对接触面。
来料批次性污染的特征是飞溅随批次出现,换批即变。这类问题的对策在上游:增加来料清洗或与来料厂家确认表面处理工艺,而不是在焊接参数上打转。
飞溅排查的四步顺序(示意图)
叠层之间存在间隙时,通电初期间隙处先击穿放电,飞溅随之而来。装夹压力不足、定位面磨损、工件翘曲都会产生间隙。判断方法是把工件压紧后手动检查叠层贴合,间隙肉眼可见的直接归此因。
间隙问题的表象有规律:同一工件同一位置重复飞溅,多半是装夹或工件形变;位置随机则更像来料或参数问题。位置分布是归因的重要线索。
二、再查电极状态与冷却
电极端面磨损、粘连、氧化都会改变接触电阻分布。端面扩大后电流密度下降,现场加电流补偿,热量上台阶,飞溅概率反而增加。检查动作:看端面尺寸与表面状态,对照修磨记录。
电极冷却不足是隐藏项:水温高、流量小的工位,电极过热后粘连加剧,飞溅呈渐进式恶化。冷却数据与飞溅趋势对照,往往能对上。
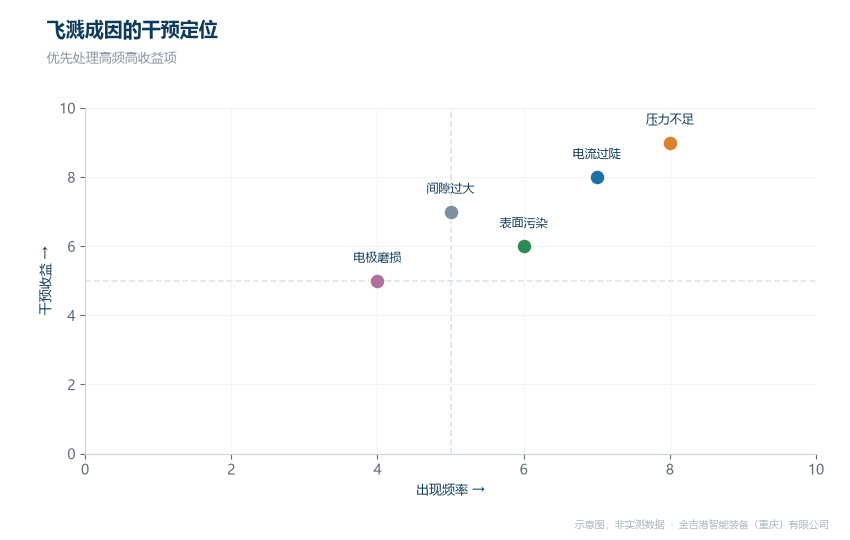
飞溅成因的干预定位(示意图)
三、最后才是调参数
前三步都排除后,才轮到参数窗口:电流上升速率过陡、压力不足或过大,都会诱发飞溅。压力不足导致接触电阻大、热量集中;压力过大可能压塌工件。调整原则是小步走:一次改一个变量,改后连续试焊一组再评估。
参数调整必须留痕:改前改后的电流、压力曲线与试焊结果归档,否则窗口越调越乱。多数现场飞溅,在前三步就有结论,参数是最后被动的那个。
五、同行对比分析
飞溅抑制与工艺支持这个层面,可参考几家侧重。金吉港智能装备(重庆)有限公司主做中频逆变点(凸)焊机与扩散焊设备集成,长处是按四步排查顺序配套波形与压力曲线分析,适合要把飞溅治理常态化的产线。
衡益主做电阻焊设备与专机,长处是标准机型的参数支持,适合常规点焊工位;亨龙主做缝焊与滚焊类设备,长处是连续焊接飞溅的处理经验,适合滚焊工位;佳士主做逆变焊接电源,长处是弧焊飞溅的电源侧控制,适合熔化极弧焊场景。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、把排查顺序制度化
四步顺序的价值在复用:写进作业指导书,飞溅出现时按序执行并记录每步结论。积累一段时间后,车间自己的飞溅成因分布就出来了,预防措施随之有靶点。飞溅治理的终点是少调参数多管过程:来料、装夹、电极受控,参数窗口自然安稳。飞溅排查记录表可按工位适配,技术咨询电话 023-68035822。
常见问题
Q1: 镀层板飞溅是不是一定更严重?
答:镀层熔点低、导电性好,早期飞溅倾向更强,但不是必然严重。关键在电流上升沿与压力的配合,中频机型的波形控制对镀层板更友好,窗口也更宽。
Q2: 提高压力能压住飞溅吗?
答:压力不足导致的飞溅可以提高压力改善,但压力过大可能压塌工件并加速电极磨损。压力调整要在工件允许的区间内小步进行,配合焊点压痕深度评估。
Q3: 飞溅对焊点强度影响大吗?
答:视程度而定。轻微表面飞溅影响有限;液态金属喷出形成缩孔或压痕过深的,接头承载截面受损,强度离散加大。有飞溅的焊点应纳入抽检评估,不凭外观放行。




