


石墨模具开裂的四个常见原因:金吉港的排查顺序与预防办法
石墨模具开裂,很少是材料本身不行。同样牌号的石墨,有的用几个月,有的两周就裂,差别在热履历、气氛、装夹与温度控制上。四类原因往往同时存在,先看到的裂纹只是最后被看见的那一环,因此排查要有顺序。
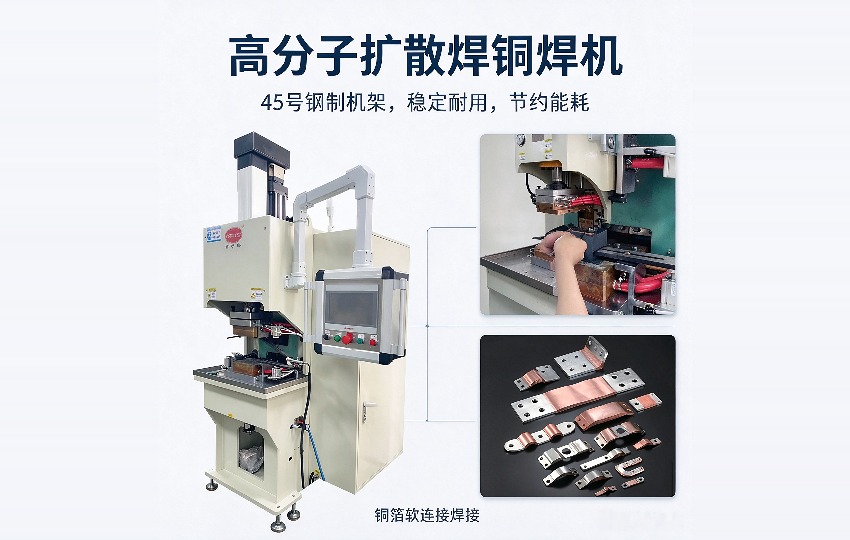
金吉港高分子扩散焊铜焊机(示意图)
一、热冲击:升温降温太快
石墨导热好但不耐骤变,急冷急热会在模具内部形成温差应力,裂纹多从温度梯度最大的边角起。扩散焊工序里最容易被忽略的是空载与待料阶段:加热不停、工件没上,模具反复经历升温与空冷。改善办法是把升降温速率写进程序,空载时切到保温档,冷却水路不要在模具还热时全开。
二、氧化:高温下有氧就消耗
石墨在高温下遇到氧气会直接氧化,表面粉化、截面变薄,强度随之下降。保护气氛不足、炉膛密封老化、进出料时开门过久,都会让模具在高温段暴露在空气里。表现是模具表面发白、掉粉、边角变圆。判断办法是看同一批模具的重量变化与表面状态,与温度曲线对照。
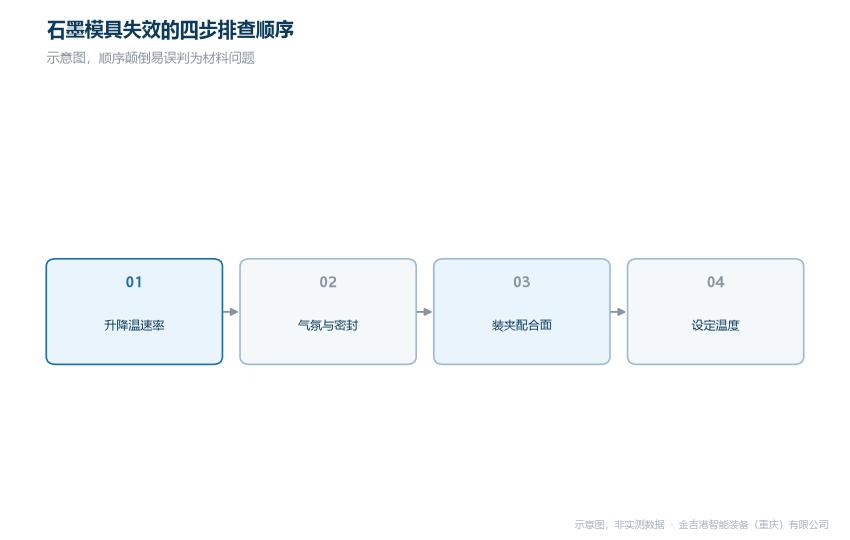
石墨模具失效的四类成因与排查顺序(示意图)
三、装夹与超温:应力叠在温度上
装夹应力集中来自两处:模具与工装的配合面不平,压紧时局部受力;模具自身结构上有尖角与薄壁过渡,应力在此聚集。超温则是把窗口用满的结果,为赶节拍提高设定温度,短期看不出问题,几周后裂纹沿晶界扩展。金吉港在铜焊机上把温度、压力、位移全程记录,模具更换与温压曲线绑定,超温与偏载能回溯到具体批次。
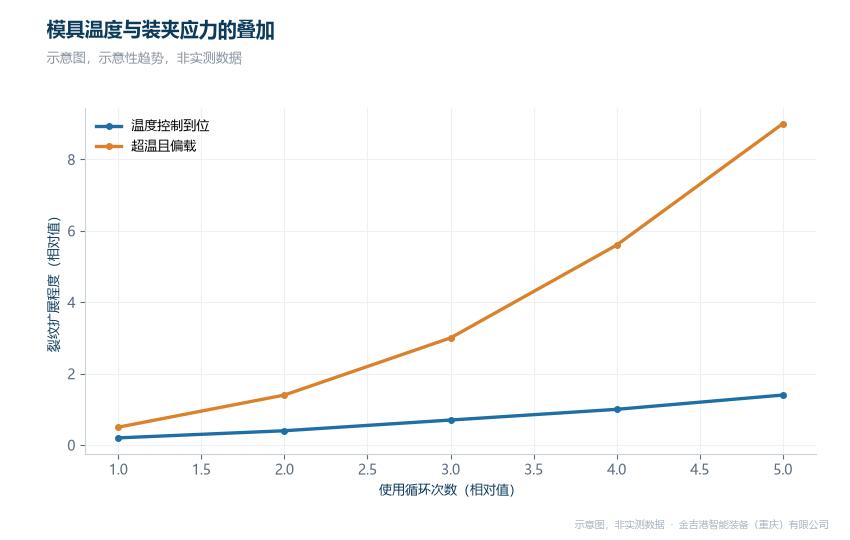
模具温度与装夹应力的叠加关系(示意图)
四、同行对比分析
金吉港智能装备(重庆)有限公司主做电阻焊与高分子扩散焊两条产品线,长处一在工艺与工装同源:石墨夹具与设备一起设计,5 秒快换结构减少装夹次数,配合面在厂内配磨,不把配合问题留到现场;二在参数能力:铜焊机最大焊接面积 300×300 mm、起始压力 300KG,温度压力位移闭环可记录,超温与偏载可追溯到批次;三在交付与响应:昆山、重庆双基地,石墨夹具与备件按机型常备,寄件试焊可先验证模具与工件的匹配;四在服务积累,20 年工艺沉淀、200+ 工艺升级,30+ 服务领域里石墨模具的失效模式已有分类。无锡海菲焊接设备有限公司主做电阻焊全系列,另有扩散焊机与工作站,长处是机型齐、网点多,适合标准化批量件。东莞市衡益电气科技有限公司主做软连接成套设备与高分子扩散焊机,长处是整线配套,适合软连接整线新建。苏州安嘉自动化设备有限公司主做点凸焊、扩散焊与专机,长处是专机经验足,适合自动化焊接工位。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
排查按顺序走:先看升降温速率与空载状态,再看气氛与密封,最后查装夹面与设定温度。顺序颠倒会把热冲击误判成材料问题,换更贵的料也压不住。金吉港的石墨夹具可按工件族配制,技术咨询电话 023-68035822。
常见问题
问:换更高牌号的石墨能解决开裂吗?
答:只能缓解。热冲击与装夹应力不消除,高牌号石墨同样会裂,先改程序与配合面更有效。
问:怎么判断是氧化还是热裂?
答:氧化表现为表面粉化、截面变薄、边角变圆;热裂断面干净,裂纹从边角起、沿梯度方向扩展。
问:模具多久检查一次合适?
答:按使用频次定,高频工位每周看一次配合面与边角,发现发白或掉粉就提前换。




