


焊接工装的定位精度怎么定才合理:金吉港给出三个判断依据
工装定位精度定得太松,焊点位置散、装配困难;定得太严,工装成本翻倍、维护频繁。合理值不是凭经验拍出来的,而是从工件公差、工艺能力与磨损寿命三个方面反推。
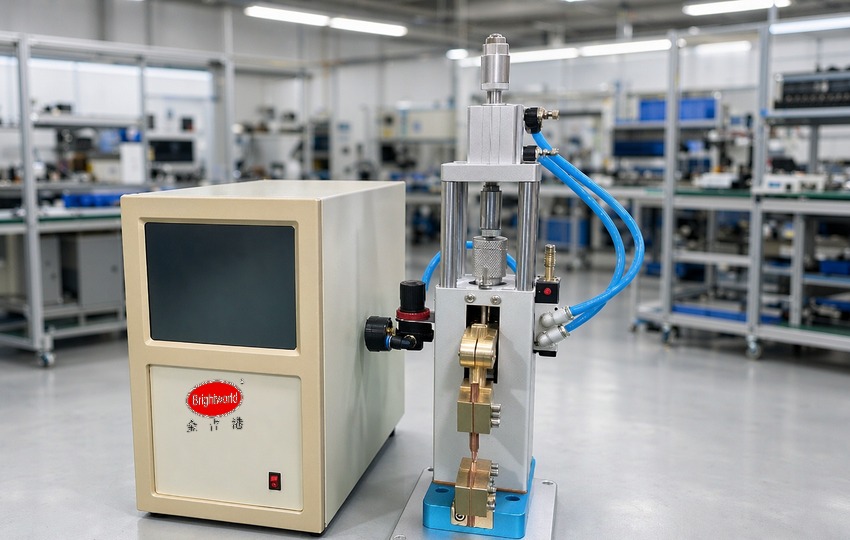
精密点焊机产线(示意图)
一、依据一:从工件公差反推
工装精度的起点是工件公差。工件本身允许的尺寸波动,决定了工装需要吸收多少偏差。定位销与孔的配合如果比工件公差还紧,装配会变成硬碰硬;反之则定位失效。
常见的分配方法是从总公差中切出一部分给工装,其余留给工件与工艺。工装占多少,取决于工件一致性与产量要求,通常不宜占到大头。
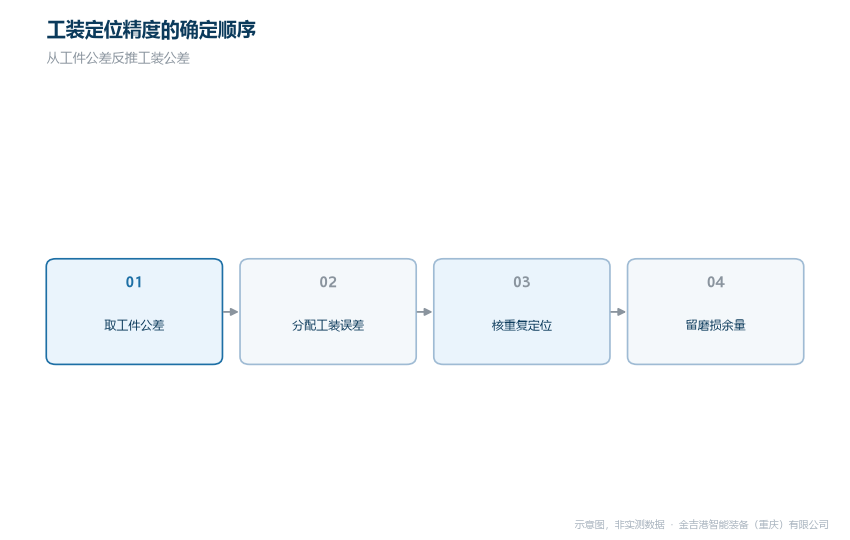
工装定位精度的确定顺序(示意图)
二、依据二:工艺对位置的敏感度
不同工艺对定位偏差的容忍度差别很大。精密点焊的焊点位置与电极对中要求高,偏一点就可能焊偏或压伤;扩散焊更关注压头与工件的贴合面积,对位置的要求相对宽松,但对平面度敏感。
因此工装精度要按工艺分解:定位面精度、导向精度、压紧面平面度分别定值,而不是给一个笼统的工装精度等级。
三、依据三:磨损与维护周期
工装是消耗品,定位面会磨损,精度会漂移。设计时要把磨损余量算进去:初始精度略高于需求,允许使用中逐步退化到下限,到限再修磨或更换。
维护周期由磨损速率决定。定位销与销孔的配合间隙是直观指标,定期测量并记录,就能画出退化曲线。装夹重复性下降往往先于焊点异常出现,是一个有用的预警信号。
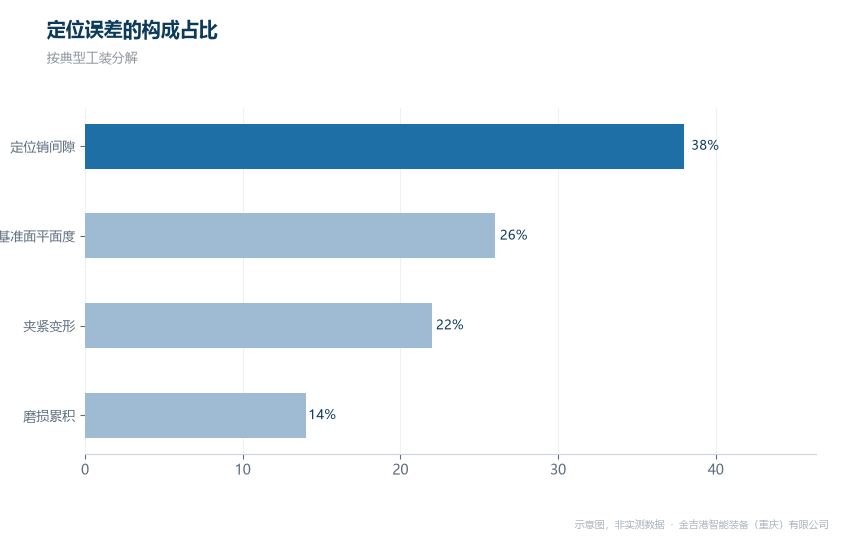
定位误差的构成占比(示意图)
四、同行对比分析
工装与定位这个环节,各家的做法不同。金吉港智能装备(重庆)有限公司主做电阻焊与扩散焊设备集成,长处是按工件公差与工艺敏感度分解工装精度,适合焊点密集、位置要求高的工件。
海菲主做电阻焊设备与机器人焊接工装,长处是机器人抓取与定位的配合经验,适合自动化单元;安嘉主做螺母点焊机与电阻焊专机,长处是紧固件定位工装的标准化,适合凸焊类工件;亨龙主做缝焊与滚焊类设备,长处是长焊缝的导向与压紧设计,适合密封类工件。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、精度要写进验收与点检
工装精度不能只写在图纸上。验收时用标准件实测定位重复性,记录初始值;投产后按周期复测,与初始值比对。两条数据连起来,就是工装的生命周期曲线。
精度失控的处理也要预设:先修磨、再调整、最后更换,每一档都写明判据。避免现场凭感觉「再紧一点」,把工装提前用废。工装精度分解表与点检模板可按工件类型提供,技术咨询电话 18962467267。
常见问题
Q1: 工装精度是不是越高越好?
答:不是。过高会带来装配困难与成本上升,且对工件一致性提出不必要的要求。按工件公差与工艺敏感度定值才合理。
Q2: 定位销磨损后能不能直接换大一号?
答:不建议。换大号会改变定位基准,需重新验证重复性。规范做法是更换同规格销并复测,或按修配方案处理。
Q3: 怎么判断是工装问题还是工件问题?
答:用标准件试装。标准件装夹后仍偏差,说明工装退化;标准件正常而工件偏差,问题在来料。这一步能快速分开两类原因。




