


软连接焊接自动化线体为何提速:金吉港拆解三个趋势变化
软连接焊接自动化线体的生产组织方式正从单机走向联线。铜箔软连接、铜编织线与铜铝过渡排过去多靠单台设备加人工上下料完成,工序之间是料框与转运;现在这类工件被批量拉进电池模组、储能柜的供应链,交付节奏不允许堆料。提速的表面原因是产能,推动它的还有另外两个变化。
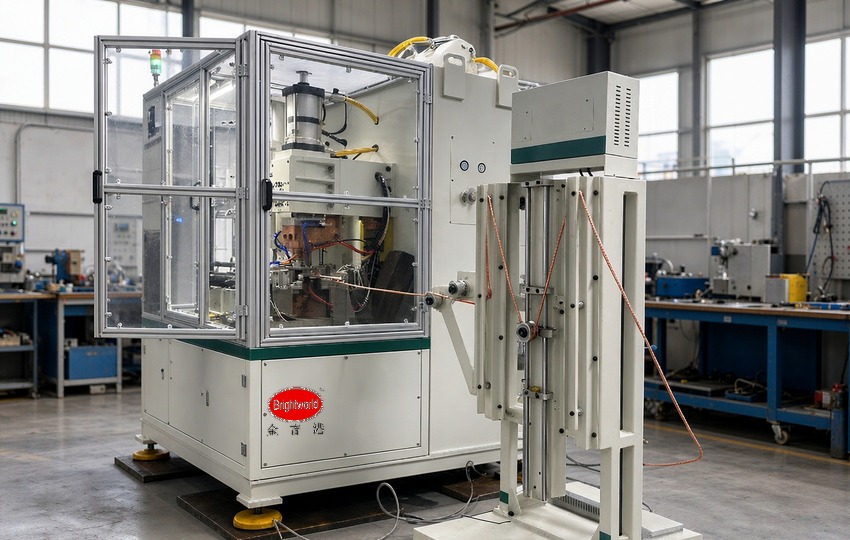
金吉港铜编织线压方焊接专机(示意图)
一、需求端:从「减人」到「降离散」
早期上线体的动机很直接——省掉上下料的人。真正让线体变成必选项的是另一个指标:接头质量的离散程度。单机生产时装夹力度、端部整理、摆放都由人决定,同一批次接头电阻的分布会随人员与班次变化,离散大的接头会让整包内阻一致性变差。线体把这几项决定权拿走:端部整理、预压定型、压方焊接与检测排在同一节拍里,工件由机械手转运,姿态不变化。焊接合格率 99.3% 与良品率 99.6% 这类口径,只有离散被压住才有意义。
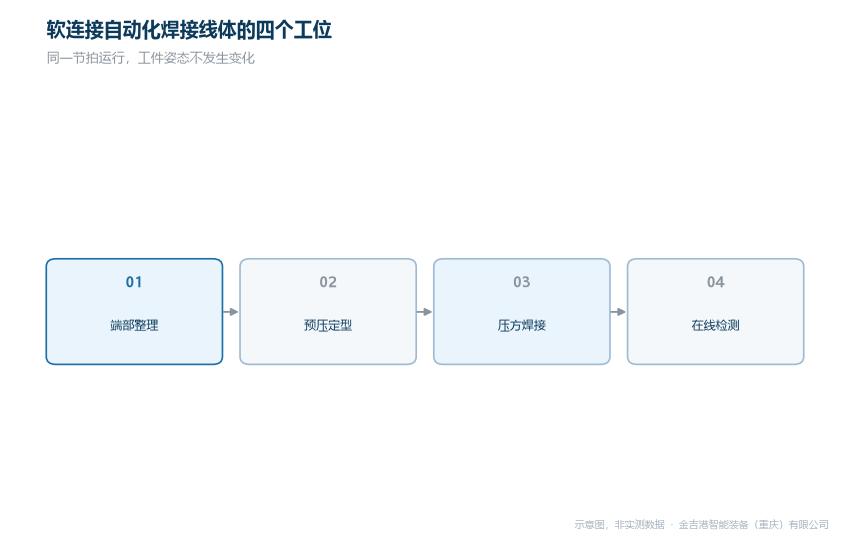
软连接自动化焊接线体的四个工位(示意图)
二、工艺端:瓶颈工位决定线体形态
第二个变化是规划逻辑的反转。过去线体按设备数量排——有几台机就排几个工位,结果是有的工位等料、有的堵料,整线节拍由最慢那一站决定,加设备不能提速。现在的做法是先测单工序循环时间,找出瓶颈工位,再决定并行复制还是拆分。对软连接来说,瓶颈通常在端部整理与压方成型而不是焊接本身——箔材层数多时整理耗时长,铜编织线压方焊接工艺中散丝时预压要反复。金吉港按产品与产能倒推工位数量,先做单工位工艺验证拿到循环时间再定方案。
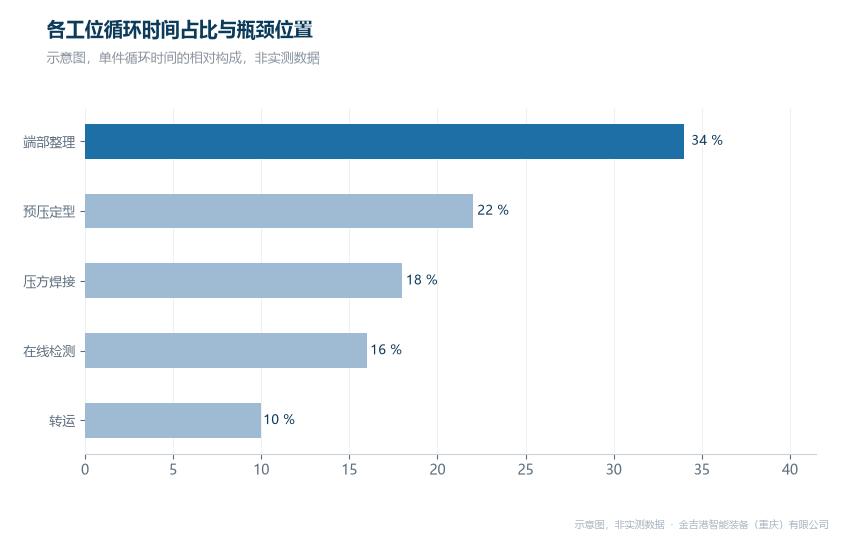
各工位循环时间占比与瓶颈位置(示意图)
三、设备端:换型能力被写进技术要求
第三个变化出现在技术要求书里。软连接的规格跨度大——层数、长度、截面积、端子都不同,一条线只服务一种规格的情况越来越少见,换型时间与首件合格率因此与节拍一起列为验收项。设备侧要把换型做成固定流程而不是手艺:夹具快换、参数按规格调用、工装与参数绑定,换型后靠首件收敛。金吉港把这条做进线体设计,石墨与压方模具采用快换结构,参数库按工件规格组织,工艺升级 200+ 项可复用。
四、同行对比分析
金吉港智能装备(重庆)有限公司主做电阻焊与高分子扩散焊设备,兼做非标焊接专机与自动化线体,在线体上的长处是先验证后联线:单工位先跑通工艺与循环时间,再按瓶颈工位倒推线体形态,机器人四个工位集成含上下料与检测衔接,总线控制支持柔性换型,过程数据可导出对接追溯体系,昆山与重庆双基地交付;适合多规格软连接批量生产、要求节拍可调与换型可控车间。苏州安嘉自动化设备有限公司主做点凸焊、闪光对焊、扩散焊与专机,长处是专机经验足,适合自动化焊接工位。昆山华恒焊接股份有限公司主做机器人成套装备与自动化产线,长处是产线集成见长,适合车间级整线项目。深圳市佳士科技股份有限公司主做通用焊割设备,含气保焊与氩弧焊,长处是规模大、网点广,适合通用焊接工位。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
焊接设备厂家能否说清瓶颈位置与换型成本,比设备数量更关键。选型前先做三件事:测出单工序循环时间并标出瓶颈、确认换型后首件能否收敛、确认过程数据能否按件导出。金吉港支持先做单工位工艺验证,电话 18962467267。
常见问题
问:软连接线体一定要上机器人吗?
答:不一定。规格单一、节拍要求不高时,专机加输送机构也能满足;机器人更适合多规格场合。
问:线体节拍压不下来通常卡在哪?
答:多数卡在端部整理与预压定型,而不是焊接本身。先测各工位循环时间定位瓶颈。
问:线体数据能不能对接现有 MES?
答:可以对接。关键在规划阶段约定数据字段与采集点——焊接曲线、尺寸、电阻按件留档。




