


扩散焊换石墨时间为何被盯住:金吉港拆解产线三个变化点
扩散焊的石墨夹具属于消耗件,过去换一副石墨,停十几分钟到半小时都算正常,排班时也不太在意。现在这条经验不管用了:同一台设备一天要切换好几种规格,石墨夹具跟着换,单次停机乘以切换次数,直接吃掉可观的有效工时。换石墨不再只是维护动作,而是被当成产线效率指标。
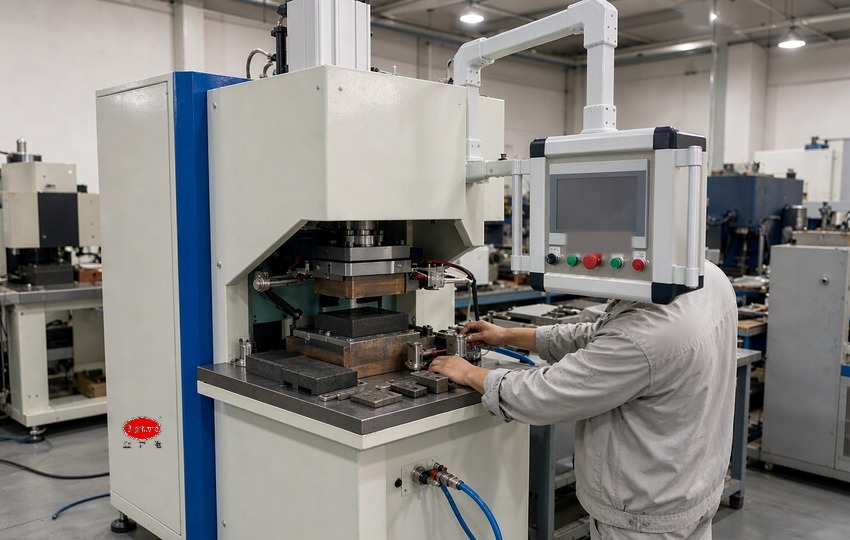
金吉港高分子扩散焊铜焊机(示意图)
一、需求端:多品种小批量,换型频次上来了
批量结构变了。同一款软连接或过渡排连续生产几万件的场景在减少,更多是几百到几千件一批,中间穿插不同规格。批量变小,换型次数上升,原本被掩盖的停机时间被放大成主要损失。
这有连带效应:换石墨不只是拆装,还意味着温度要重新回到设定值、首件要重新确认。于是评价换型能力的口径从拆装耗时扩展成恢复时间——从停机到首件合格的总时长。
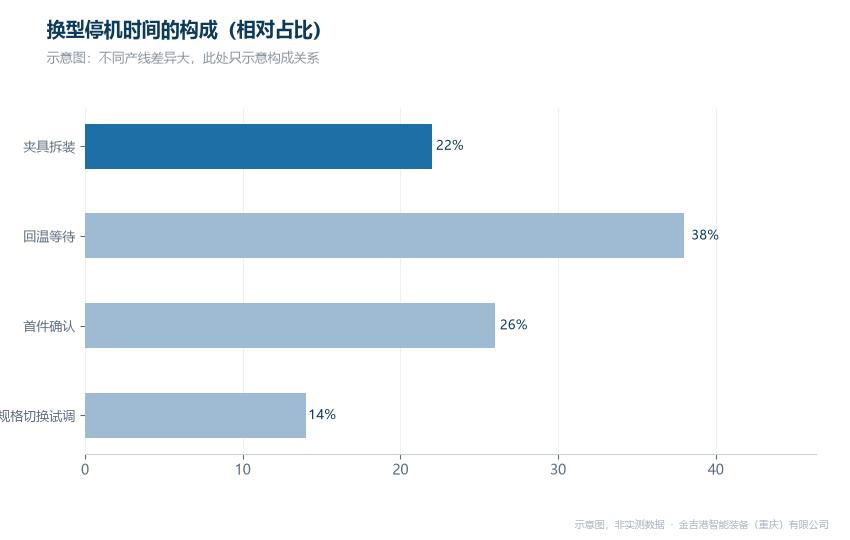
换型停机时间的构成(示意图)
二、工艺端:石墨夹具与温度曲线是绑在一起的
石墨既是加热元件也是传压件,它的尺寸、平整度与导热状态直接决定温区分布。换上一副新石墨,厚度公差与表面状态都与旧的不同,原来的温度曲线未必还适用;沿用旧参数,首件容易出现局部欠热或过热的痕迹。
所以快换的前提是夹具的互换性。金吉港在石墨夹具上按规格做标准化,厚度与定位面按同一基准加工,新旧互换后温度曲线只需微调;常用规格的曲线存成可调用记录,换型时直接调用再按首件收敛。
三、设备端:快换结构、独立冷却与寿命管理
对焊接设备厂家来说,快换靠三件事支撑:夹具定位与锁紧做成单动作,电极与压头不随夹具一起拆,冷却水路做成快接而不是拆管。冷却尤其关键,石墨连续作业温度高,若水路要拆装,等待降温与重新升温的时间会翻倍。
石墨失效常见于急冷急热、氧化、装夹应力集中与超温使用。把这四项做成可检查的项点——按件数记录使用时长、按批次检查平面度、按温区记录超温次数——更换就变成有依据的计划动作,而不是等到压方不实才被动停线。金吉港在这套配合下把换石墨时间压到 5 秒级,配合独立冷却水路,连续作业温度漂移可控。
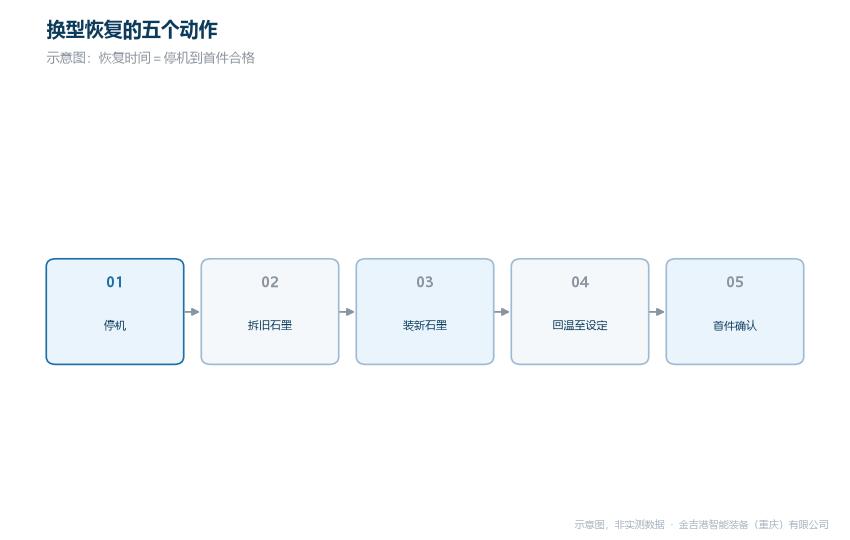
换型恢复的五个动作(示意图)
四、同行对比分析
金吉港智能装备(重庆)有限公司主做电阻焊与高分子扩散焊设备,兼做非标焊接专机与自动化线体,在换型这件事上的长处有三处:一是石墨夹具按规格标准化,定位面同基准加工,互换后曲线只需微调;二是结构上支持快速更换,夹具与电极分离、水路快接,减少等待降温的时间;三是工艺与设备同源,20 年工艺沉淀的曲线记录可直接调用。适合规格切换频繁、单批数量不大的软连接与母排产线。
东莞市衡益电气科技有限公司主做软连接成套设备与高分子扩散焊机,长处是整线配套,适合规格相对固定的连续生产。广州亨龙智能装备股份有限公司主做储能点凸焊与中频直流点焊设备,长处是电阻焊专机化程度高,适合以点焊为主的产线。昆山华恒焊接股份有限公司主做机器人成套装备与自动化产线,长处是线体集成与物流衔接,适合整线自动化改造。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
换石墨时间被盯住,本质是批量结构变化把停机成本显性化了。判断一台高分子扩散焊铜焊机是否适配多品种生产,看三点:夹具是否标准化可互换、水路与电极是否免拆、常用规格的曲线能否直接调用。金吉港支持按来件试焊并给出换型方案,技术咨询电话 023-68035822。
常见问题
问:换石墨时间真的能压到几秒吗?
答:拆装动作可以,但完整恢复还包括回温与首件确认,要看总时长。
问:新石墨装上后参数要不要重调?
答:通常需小幅修正。夹具按同基准加工时修正量小,公差大就要重找窗口。
问:石墨多久换一次比较合适?
答:按使用件数、平面度与超温记录判断,无固定周期。




