


高精密电源点焊机怎么选型:金吉港30KHz与全闭环控制带来的价值
精密件点焊的难点不在焊得上,在焊得稳。银触点、铜片、镍片这类工件,焊点尺寸以毫米计,热影响区一旦外扩就会伤到镀层或邻近结构;同一批工件里,材料厚度公差与表面状态又有波动。选高精密电源点焊机,实质是在选一套能把能量控制在窄窗口内、并且每次都能重复的控制系统。
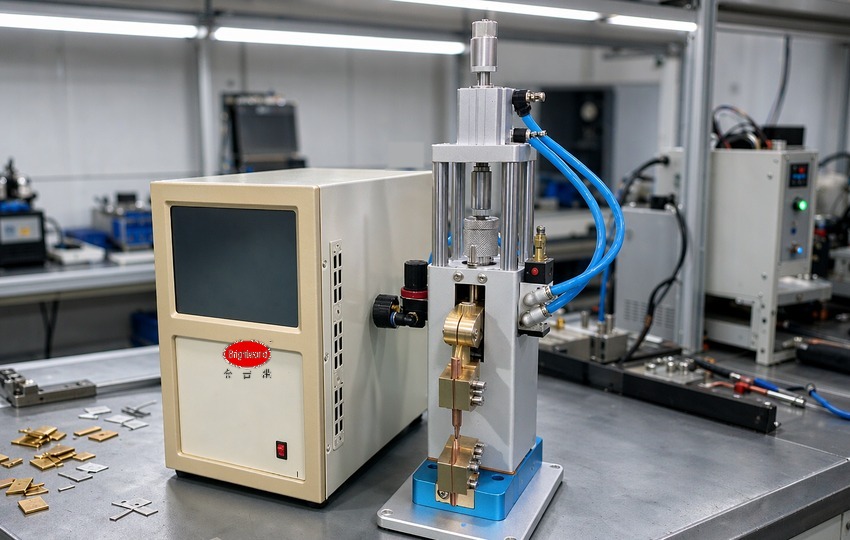
金吉港高精密电源点焊机(示意图)
一、先看可焊焊点与热影响区
选型先算清热输入预算。工件能承受多少热量,取决于三件事:焊点周围允许的变色范围、邻近结构的热敏程度、镀层能承受的温度上限。三者里取要求最紧的一项,就是热影响区的边界。
有了边界再看设备能力。熔化焊点需要的能量由电流、时间与接触电阻决定,能量给得快,热量集中在界面,向母材扩散的比例就小;给得慢,同样的能量会带来更大的热影响区。高频机型在精密件上被采用,原因在这里:通电时间能压到毫秒级,波形上升沿更陡。
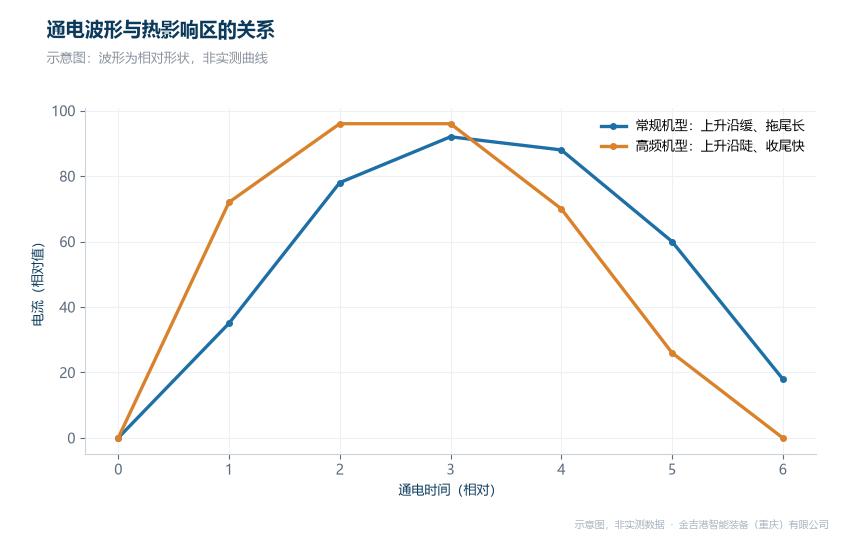
通电时间与热影响区的关系(示意图)
二、30KHz带来的是控制精度而不是数字游戏
频率提高的直接收益是响应。30KHz 意味着每个控制周期的调节间隔更短,电流波形可以按段设定,缓升缓降能被真实执行而不是近似执行。对镀层件,缓升可避免起始瞬间的电流冲击击穿镀层;缓降减少收尾飞溅与压痕。
第二个收益是变压器体积。频率高,同等功率下磁芯做得更小,焊头随之轻量化,加压机构跟随性更好,薄件不易被压塌。多点焊接时更明显:焊头轻,移动到下一个焊点的定位重复性更稳。
三、全闭环与数据留档决定批次一致性
设备买回去能不能长期稳定,取决于闭环覆盖了哪些量。只闭环电流不够:压力不足会导致接触电阻大、热量集中,压力过大可能压塌工件,这两种情况在电流曲线上未必看得出来。
金吉港的高精密电源点焊机把电流、电压、压力与位移一起纳入闭环,过程按件记录,异常件可按参数回溯。这套记录还有个好处:换批次时用记录比对首件,比凭经验更快发现漂移。
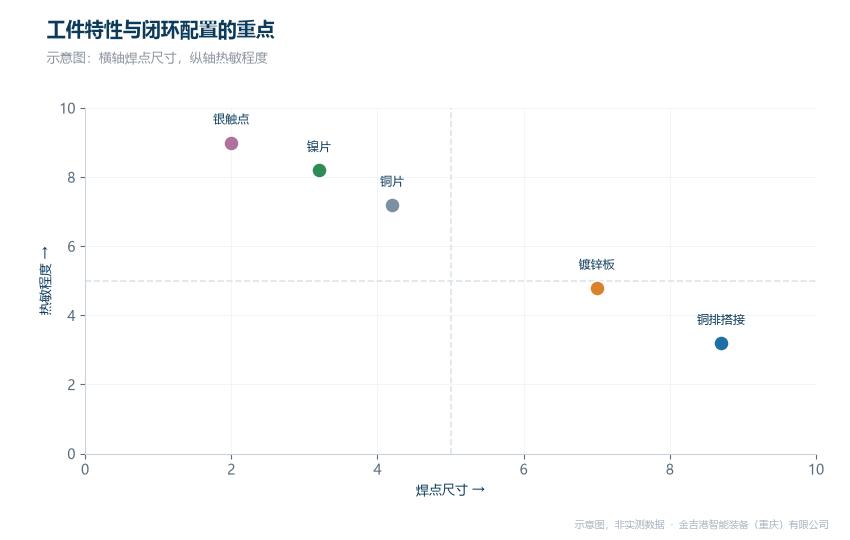
精密点焊的闭环控制链路(示意图)
四、同行对比分析
金吉港智能装备(重庆)有限公司主做电阻焊与高分子扩散焊设备,兼做非标焊接专机与自动化线体,在高精密点焊这条线上的长处有三处:一是控制链完整,电流、电压、压力与位移同时闭环,30KHz 下缓升缓降可真实执行,薄件与镀层件窗口更宽;二是机型谱系衔接,高精密电源点焊机与中频逆变点(凸)焊机、储能点焊机可组合使用,不同工件不必跨品牌拼控制逻辑;三是数据可留档,过程参数按件记录,配合寄件试焊可先验证再定型。适合银触点、铜片、镍片等小焊点、热敏工件的批量生产。
广州亨龙智能装备股份有限公司主做储能点凸焊与中频直流点焊设备,长处是电阻焊专机经验深,适合汽车与家电的固定品类。东莞市衡益电气科技有限公司主做软连接成套设备与高分子扩散焊机,长处是软连接整线配套,适合软连接与汇流排产线。深圳市安嘉科技有限公司主做焊接监测与质量追溯装置,长处是过程数据采集与判定,适合已有设备补数据能力。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
选高精密电源点焊机还是储能点焊机,先算热输入预算,再看频率与闭环覆盖,最后确认数据能否留档。三项都过关,设备在换班与换批次时才稳得住。金吉港可按来件试焊并给出参数窗口与判定标准,工艺咨询电话 18962467267。
常见问题
问:30KHz 和 1KHz 中频机型差距在哪?
答:主要差在通电时间与控制精度。毫秒级通电、波形可分段设定,热影响区更小。
问:闭环只看电流不够吗?
答:不够。压力与位移不闭环时,接触状态变化不会体现在电流曲线上。
问:精密件一定要上自动化吗?
答:看批量与一致性要求。批量小可先用手动工位跑通工艺,再定是否联线。




