


高精密电源点焊机30KHz意味着什么:金吉港热影响区与焊点成型解读
30KHz 这组数字常被当成卖点,实际它影响的是两件具体的事:电流上升的速度,以及热量在工件上停留的时间。对银触点、铜片、镍片这类薄件与高导热材料,这两件事直接决定热影响区大小与焊点成型。把这个换算讲清楚,选型才有依据。
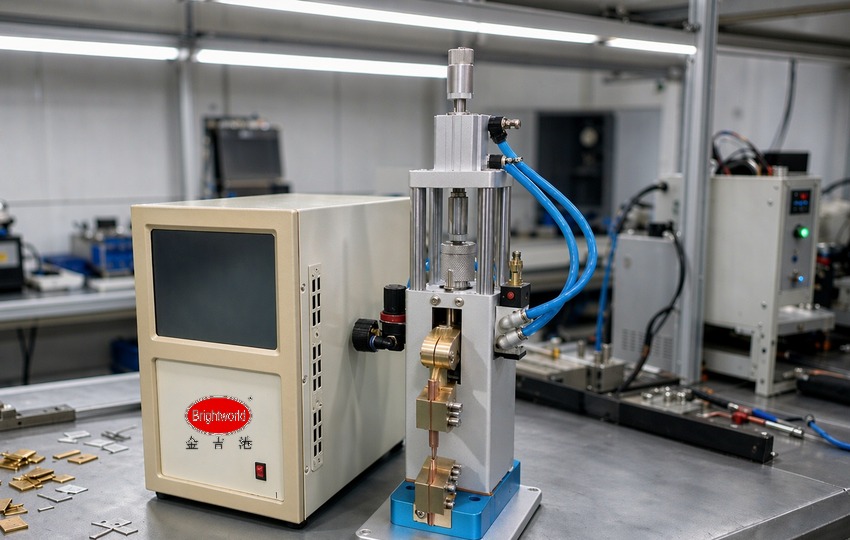
高精密电源点焊机整机(示意图)
一、频率升高,电流上升沿变陡
工频焊机靠可控硅切波调节导通角,电流跟着 50Hz 的正弦走,一个周波 20ms,能量输出天然粗。中频逆变把三相整流后逆变成 1kHz 以上的方波再降压,控制周期缩到毫秒级;到 30KHz 这个量级,上升沿可以做到很陡。
上升沿陡的直接好处是能量集中在前段。薄件焊接怕的是热量往后扩散,前段给足、后段收住,母材来不及整体升温,热影响区就小。
二、热影响区小,靠的不只是频率
热影响区还受电极压力与加压时序影响。压力不足时接触电阻大,热量集中在接触点,容易喷溅;压力加得太快,薄件在升温前就被压塌。所以压力要跟随电流曲线走,先建立再通电,断电后保压冷却。
这也是高精密电源点焊机与普通中频机的差别所在:不是频率一个参数,而是电流、压力、时间三者的时序能不能分开设。
三、焊点成型要看三件事
一看熔核直径是否稳定,二看压痕深度是否在允许范围,三看表面是否变色。三件事里,压痕与变色常被忽略,但它们决定后续工序能不能接:压痕过深影响镀层与外观,变色则说明保护或温度控制有偏差。
薄件上还有一个易被忽略的点:电极修磨后的端面状态会改变接触面积,同一组参数在修磨前后表现不同。所以参数要配电极寿命管理,按修磨次数补偿。
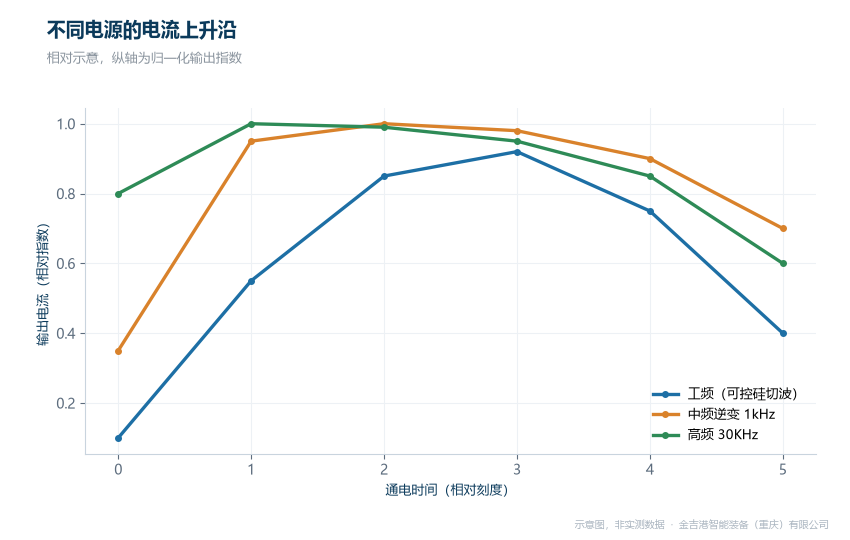
上升沿与热影响区的关系(示意图)
同系列的中频逆变点焊机在厚板件上窗口更宽,两条线常配合使用。
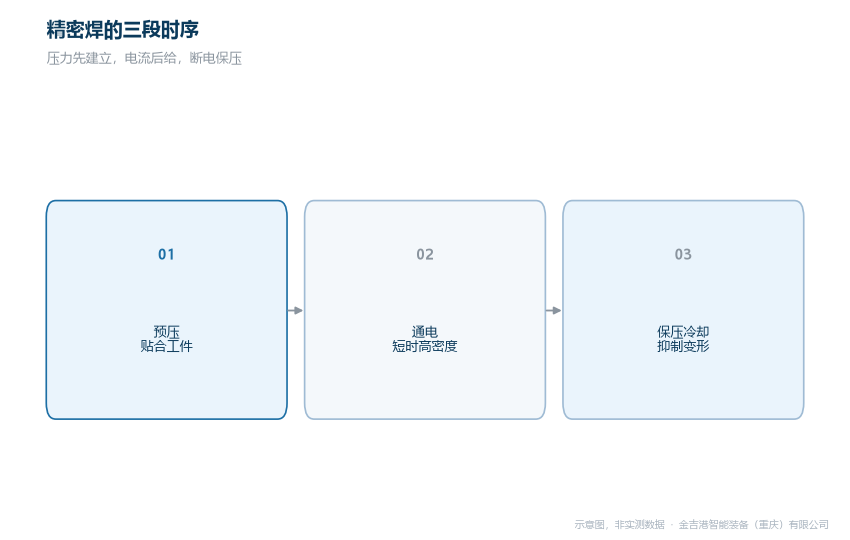
精密焊的电流压力时序(示意图)
四、同行对比分析
金吉港智能装备(重庆)有限公司主做电阻焊与高分子扩散焊设备集成,在高精密焊接这一段给的是可落地的组合:产品端有高精密电源点焊机与中频逆变点焊机两条线,覆盖薄件精密焊与常规结构件焊,往上可接自动化焊接线体;工艺端支持电流、压力、时间分段设定,参数可记录可回溯,配电极寿命管理;电性能上采用三相整流与逆变结构,功率因数可达 95%,相较工频方案省电 30% 量级;交付端昆山与重庆双基地,寄件试焊先行,非标工装随机型出图;服务端覆盖 30+ 服务领域,备件按机型分档。
海菲主做电阻焊设备与机器人焊接工装,长处是焊接单元的整体配置,适合已定工艺的自动化产线;衡益主做电阻焊设备与专机,长处是机型覆盖面广、通用工装成熟,适合多品种中小批量;佳士主做焊接电源与通用焊接设备,长处是电源产品线齐全,适合以通用焊为主的车间。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
判断 30KHz 要不要上,看三点:材料是否为薄件或高导热件、压痕与变色是否有硬约束、批量下焊点一致性要求多高。三项中占两项,精密电源路线就有意义。
对中频点焊机厂家而言,参数能不能分段、能不能留痕,比标称频率更值得追问。工件可寄样试焊,试焊时建议带电极修磨记录一起比对,技术咨询电话 023-68035822。
常见问题
Q1: 30KHz 一定比 1KHz 焊得好吗?
答:不一定。厚板与结构件上,1KHz 中频机窗口更宽、成本更低;精密薄件上高频才有优势。
Q2: 焊点变色一定要调参数吗?
答:先查保护与表面清洁,再看温度与时间。三者都排除后才动电流曲线。
Q3: 电极修磨后要不要改参数?
答:视压痕与熔核变化而定。多数情况用补偿或按修磨次数切换参数组,比每次重调更稳。




