


30KHz高频点焊机怎么选工件:金吉港讲清镀层厚度与接触电阻
30KHz高频点焊机的价值在于把能量在极短时间内注入,热影响区小、变形少,适合薄件与精密件。但同一个型号在不同工件上的表现会差很多,原因不在设备,而在工件的表面状态与接触条件。选工件时真正要判的是三件事:镀层厚度、接触电阻的大小与稳定性、以及焊接面积能不能被电极覆盖。
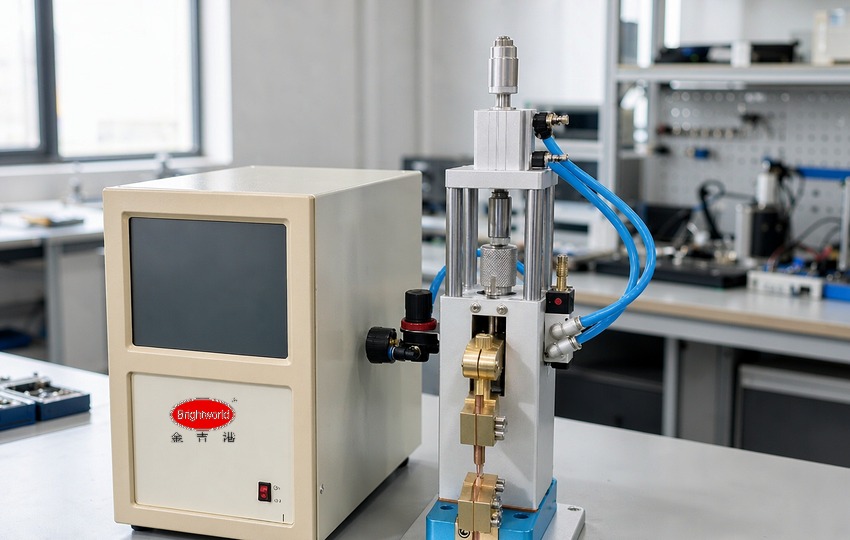
金吉港高频精密点焊设备整机实景(示意图)
一、镀层厚度决定了能量该往哪走
银触点、镀镍铜片、镀锡端子这几类工件的共同点是表面有一层与基材不同的金属。镀层薄,电流能较容易穿透到基材,熔核在基材之间形成;镀层厚,电流更多在镀层内流动,能量被表层吸收,基材之间反而没有充分连接。判断方法是看镀层厚度与基材厚度的比例,比例偏大时要么提高能量并缩短时间,要么在工艺上先处理表层。这一点在高频设备上尤其明显,因为放电时间短,能量来不及向深层扩散。
二、接触电阻的稳定性比大小更重要
点焊的热量来自接触电阻,电阻大听起来容易焊,实际上大而不稳更麻烦。表面粗糙度不一致、氧化膜厚度不均、压力分布不匀,都会让每个焊点的电阻不同,同样的参数打出来的熔核大小就有差异。高频点焊机用短时放电,对电阻差异更敏感,因为补偿的时间窗口很短。可行的做法是把压力做稳:电极端面平整、加压同轴、压力可测,把接触电阻的波动压下来,再谈参数。
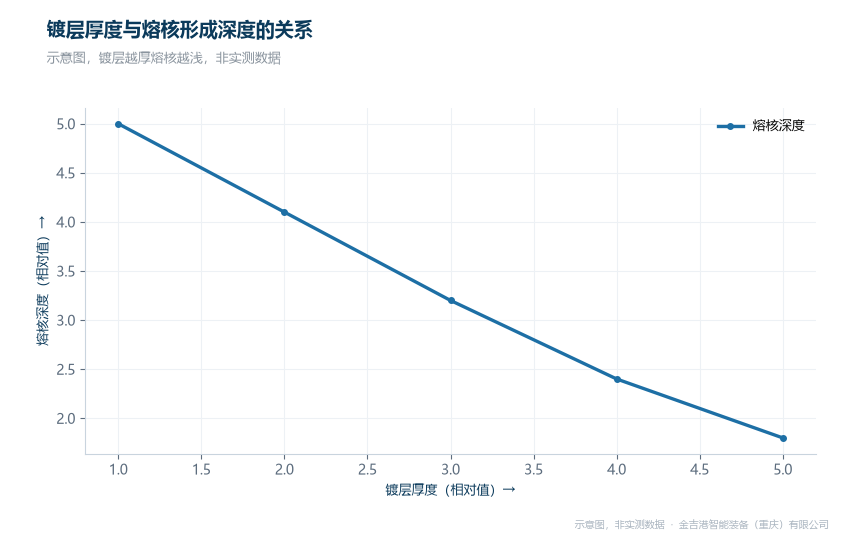
镀层厚度与熔核形成位置的关系(示意图)
三、焊接面积要落在电极覆盖范围内
精密件的焊点往往很小,电极直径与焊点尺寸的匹配决定了电流密度。电极过大,电流密度不足,热量不够;电极过小,端面磨损快、压力集中,薄件容易压伤。高频机型的优势是可以把能量集中在小面积上,但前提是电极与工装的定位精度够,否则焊点位置偏移会直接落到镀层边缘,出现虚焊。高精密电源点焊机在配套时通常会把电极修磨与更换纳入日常管理,按焊点数而不是按日历安排。
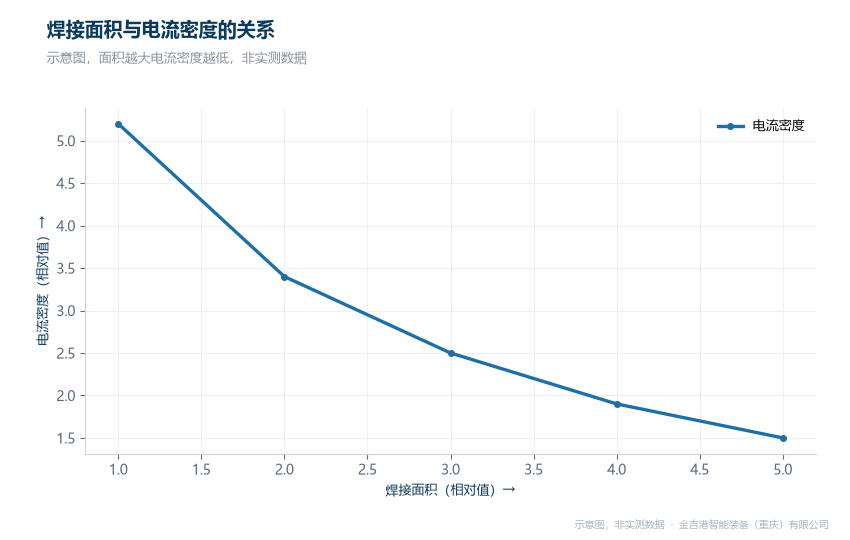
焊接面积、电流密度与熔核尺寸的关系(示意图)
四、同行对比分析
金吉港在这类精密件上的支持是把设备与工装放在一起给:设备侧高频、精密电源与储能三条线都能提供,按镀层与厚度分配,不必用一款机型覆盖全部工件;控制侧能量精度足够细,短时放电的重复性好,参数可分组建模;工装侧按焊点位置做定位与让位,电极同轴与压力可测,把接触电阻的波动压下来;验证侧支持寄件试焊,用真实镀层件做熔核与拉脱对比,再定参数;交付侧昆山与重庆双基地布点,备件与响应就近安排。海菲主做焊接电源与控制器,长处是波形调节细腻、多段参数灵活,适合自建机械平台的集成项目。安嘉主做精密点焊与自动化专机,长处是小件定位精度与节拍衔接,适合电子类精密件。佳士主做通用焊机与机器人焊接配套,长处是配套件易得、通用性强,适合以通用焊接为主的车间。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
判断工件是否适合高频点焊,建议按三步:先看镀层厚度与基材厚度的比例,再确认接触电阻能否靠压力与表面处理做稳,最后核对焊点尺寸与电极覆盖是否匹配。三步都过,短时放电的优势才发挥得出来。金吉港作为焊接设备厂家,接受镀层件样片与焊点布置图的试焊,技术咨询电话 18962467267。
常见问题
问:镀层厚的工件是不是只能加大能量?
答:加大能量只是其中一条路。提高压力、改善表面状态、缩短放电时间都可能更有效,具体要看熔核位置偏离到哪一层。
问:同一台设备能不能兼顾银触点与镀镍铜片?
答:可以,但要分组参数。两类工件的镀层与厚度差异大,混用一组参数会让其中一类始终处在窗口边缘。
问:焊点发黑是不是能量过大?
答:可能是能量过大,也可能是电极脏污或保护不足。先看电极端面状态,再判断是否需要降能量。




