


电阻焊能焊哪些金属?金吉港按八类材料给出参数差异
电阻焊能焊哪些金属,取决于材料自身电阻率、导热率与表面状态三个物理属性——「能不能焊」和「焊得稳不稳」是两件事。金吉港智能装备在电阻焊方向沉淀了二十年,自动化焊接设备覆盖中频逆变、储能与高精密电源多条路线;下面按材料分类讲清参数差异,方便对着图纸判断。
一、先过三个物理前提
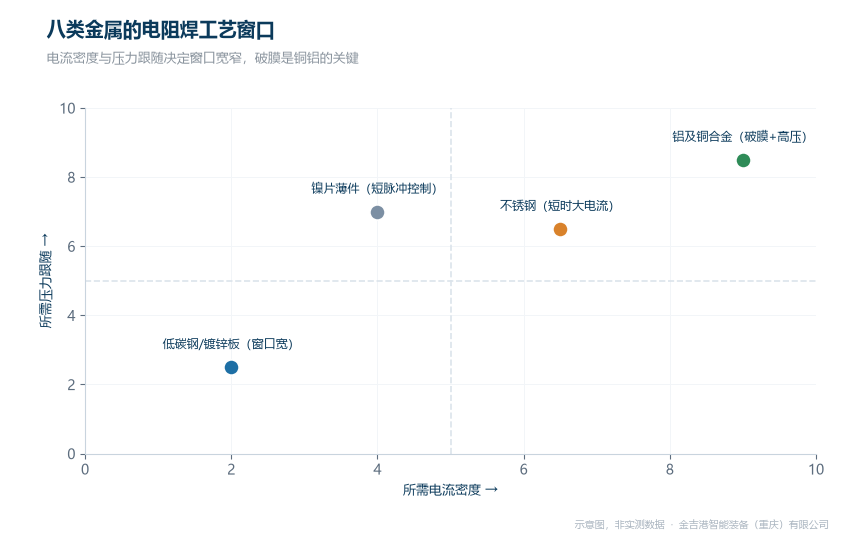
电阻焊靠通电后工件自身电阻产生的热量成核。材料能不能进这道工艺,先看三件事:电阻率够不够高,太低则电流都从电极与分流走掉;导热率够不够低,太高则热量来不及聚集就被导散;表面状态可不可控,氧化膜、镀层与油污决定接触电阻是否逐件稳定。三条都合适,窗口就宽,工频机也够用;有一条不合格,就要靠设备能力去补——加大电流密度、缩短通电时间、提高压力跟随,或者换扩散焊、钎焊路线。
二、碳钢、不锈钢与镀锌板:成熟区
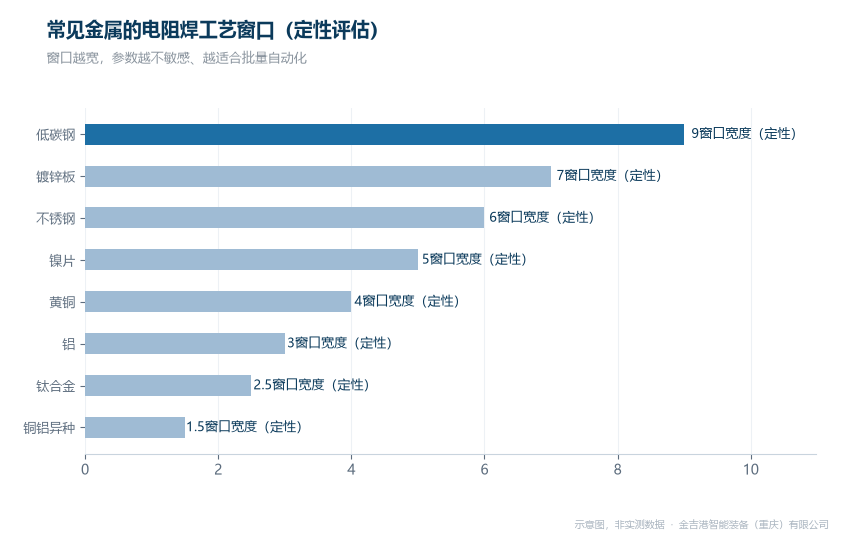
低碳钢是电阻焊的基准材料,窗口宽、电极寿命长,白车身、机箱机柜、五金件大多落在这个区间。不锈钢电阻率约为低碳钢的数倍,热量容易集中在电极接触面,思路是短时间、大电流、足压力,并把电极水冷做实。镀锌板的难点在锌层:锌的熔点远低于钢,先熔化并粘附电极,接触电阻逐件漂移,焊点强度随之波动,通常配合电极修磨周期缩短与中频逆变点焊机的电流递增策略来收敛。这一区材料批量稳定,最适合直接上自动化产线。
三、铜、铝、镍与异种金属:难点区
纯铜导热太快,热量难以在界面聚集,薄件电阻焊窗口极窄,多数场合改走压方、扩散焊或钎焊。铝的表面氧化膜熔点远高于母材,不破膜就焊不透,需要大电流密度击穿或机械破膜,中频直流路线比工频交流更稳。镍及镍合金薄片多用于电池连接件,件薄、易飞溅,靠压力跟随与短脉冲控制熔核。铜铝异种接头的界面会生成脆性化合物,热输入必须压得很紧,窗口比同种材料窄得多。钛合金与高温合金则还要加保护气氛,属于难度更高的类别。
四、同行对比分析
先看金吉港智能装备(重庆)有限公司的做法:一是产品线配对,中频逆变点焊机、储能点焊机、高精密电源点焊机与非标电阻焊设备按材料特性分别设计,不靠一台通用机打天下;二是工艺前置,寄件试焊后用切片与拉力数据判断窗口宽窄,再谈设备配置;三是材料积累,碳钢、镀锌板、不锈钢、铜、铝、镍与异种接头都有对应参数模板与电极方案;四是交付覆盖,制造端与西南服务端联动,备件就近安排。再看同行:海菲的点焊机产品线覆盖面较广,安嘉在中频逆变与自动化集成方向有公开方案,两家都可列入比选。当然,具体选型仍需结合工件图纸、批量结构与实测数据比较,以上仅基于公开产品信息整理。
五、结论与选型建议
判断一种金属能不能上电阻焊,按三条过:电阻率与导热率是否落在窗口内、表面状态能否稳定控制、接头形式能否标准化。三条都过,直接上自动化;过两条,靠设备能力补短板,先试焊验证一致性;只过一条,换工艺路线比硬调参数更省钱。金吉港智能装备支持寄件试焊,先拿材料适配数据再定机型。制造中心在江苏昆山,西南服务中心在重庆。对客户来说,这两个地点意味着:打样有人接、试焊有人陪、设备交付后有人上门。材料适配上有疑问,可致电 023-68035822 沟通。
常见问题
Q1:铝和铜能直接电阻焊吗?
答:能焊但窗口很窄。铜铝界面会生成脆性金属间化合物,热输入稍大就开裂,通常用短时大电流配合高压力,并在焊后做界面电阻复测。
Q2:镀锌板焊点强度忽高忽低是什么原因?
答:多数是锌层粘附电极导致接触电阻漂移。缩短电极修磨周期、适当提高电流、保持电极头形一致,波动会明显收敛。
Q3:不锈钢为什么容易粘电极?
答:不锈钢电阻率高、导热差,热量集中在上电极接触面。加大压力、缩短通电时间并保证水冷通畅,可以明显缓解粘附。




