


储能母排焊接:装机放量带来的工艺变化
储能从示范项目走向规模化交付,单舱容量变大、并联支路增多,母排被做得更长、更厚、接头更多。焊接承受的不只是导通要求,还有长期大电流下的温升与一致性压力。工艺窗口因此被压缩,过去靠调电流试出来的参数,越来越难直接复用。
一、母排规格向大截面迁移
储能舱内的电池簇串联电流持续抬高,母排截面随之放大,单根长度也从机柜内延伸到跨簇连接。截面变大以后,电阻焊的电流密度分布更难均匀,端部与中段的散热条件并不相同,同一套参数搬到更厚的排上,往往出现局部过烧、另一侧却未熔透的情况。
厚排的另一个变化在工装。电极需要更大的压力才能建立稳定接触,压力不足会让接触电阻偏大、热量集中在接触点;压力过大又可能压塌排面或压伤镀层。压力、电流、通电时间三者要一起调,只改其中一个,波形上的表现常常互相抵消。
二、接头电阻决定长期温升
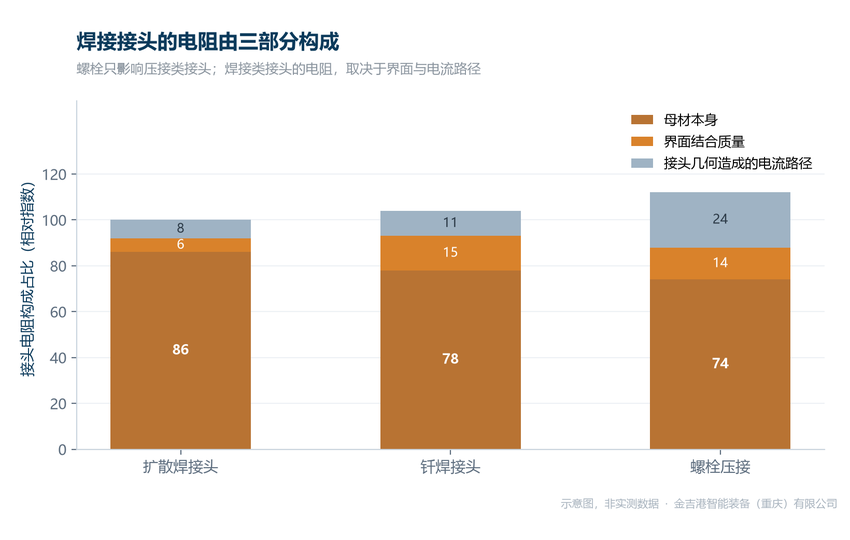
储能母排焊接的接头电阻,由母材本身、界面结合质量、接头几何造成的电流路径三部分构成。储能多为长时间低倍率充放,接头靠自然散热,界面若残留氧化膜或存在未闭合的微孔,运行一段时间后阻值漂移就会被放大,温升随之爬升。
因此判断一个接头,不能只看拉力和外观。截面金相能看出界面是否连续,初始阻值与热像能看出电流路径是否偏斜。几项一起看,才谈得上批次之间的一致性。抽检比例也要跟着调整,长排与厚排的取样位置应覆盖端部与中段,不能只在最顺手的位置取一个样。
三、热输入要按整条排来算
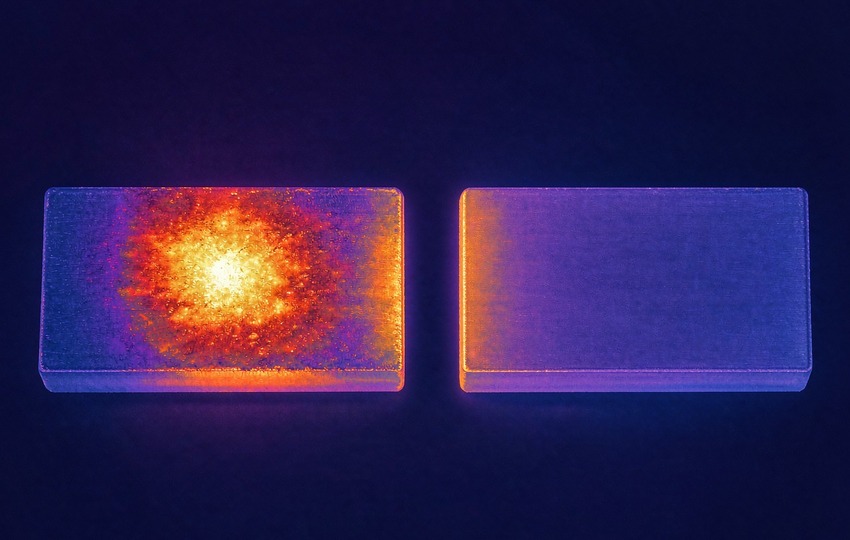
铜在 200℃ 以上开始形成氧化膜,颜色从银白转金黄、蓝紫直至灰黑,变色程度大致反映受热历史。焊后变色常见四类成因:保护气氛不足、表面污染、温度过高或时间过长、工装带来的污染,逐项排除比反复调电流更有效。
储能母排焊接时,大截面母排散热快,热量一到就被母材带走,靠延长通电时间补热量,反而把热影响区拉大。中频逆变电源把三相整流后逆变成千赫兹级方波,再经变压器降压,三相平衡、功率因数接近一,热输入的可控性比工频切波调角更好。省电幅度随材料与厚度变化,薄板与高导热材料差距更明显。
四、把验证前置到打样阶段
储能母排焊接面对的接头形式并不统一,搭接、对接、铜铝过渡常常混在同一条产线上。铜铝界面会生成化合物层,硬度高、脆性大、电阻率高,靠钎料填充会多出一层第三相,靠扩散焊则在保护气氛下加热加压,让原子互扩散形成冶金结合,没有焊料层。
打样阶段可以先确认四件事:来料是否有镀层与氧化、接头属于哪种形式、设备能否对压力与位移做闭环记录、检测是否覆盖截面与阻值。四项都能落地,再谈节拍与产能,后续返工的成本会低很多。




