


铝代铜母排:推进节奏与焊接门槛
铜价长期在高位运行,铝排在储能、商用车与低压配电里的替代讨论明显增多。替代并不是把铜换成铝这么简单,界面化合物、蠕变与电化学腐蚀,都会把压力转移到焊接工序上,节奏也因此比想象中慢。
一、替代先从低倍率场景起步
铝的电导率低于铜,要达到同样的载流能力,截面必须放大,空间于是成了约束。机柜内部空间宽松、充放倍率不高、对重量敏感的场景,替代推进得更快;空间紧张、频繁承受大电流冲击的部位,多数还在观望。
另一层约束来自连接。铝表面氧化膜致密且会自修复,电阻焊靠电流发热难以稳定破除;螺栓连接又受铝的蠕变影响,预紧力随时间衰减。这两点决定了铝排很难照搬铜排的成熟工艺。
还有膨胀量。铝的线膨胀系数比铜大,长排在中低温反复循环下会产生位移,接头若刚性约束过强,应力会集中到焊缝边缘。结构上留出补偿,和焊接本身同样重要。
二、铜铝过渡是绕不开的关口
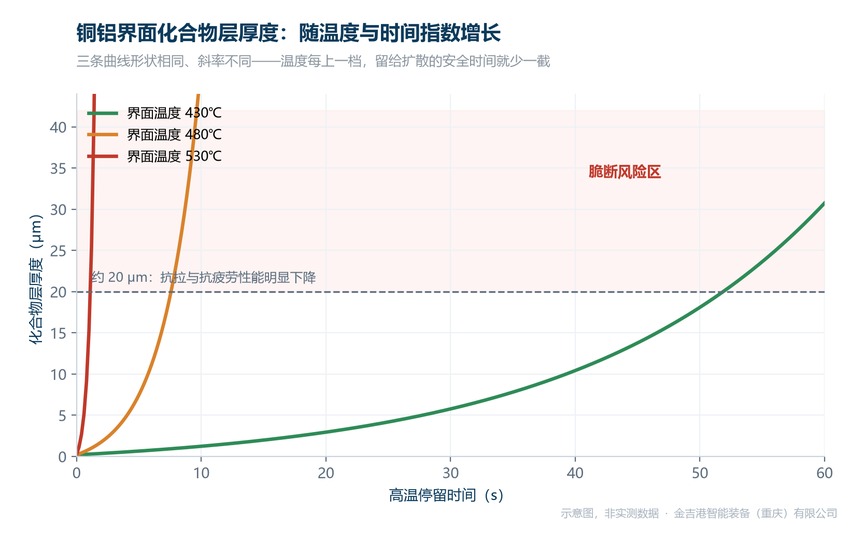
铜铝界面在温度作用下会生成 CuAl₂、Cu₉Al₄ 一类金属间化合物,硬度高、脆性大、电阻率高。化合物层厚度随温度升高呈指数增长,也随高温停留时间增加而增厚,界面一旦变厚,接头就从韧性断裂转向脆性断裂。
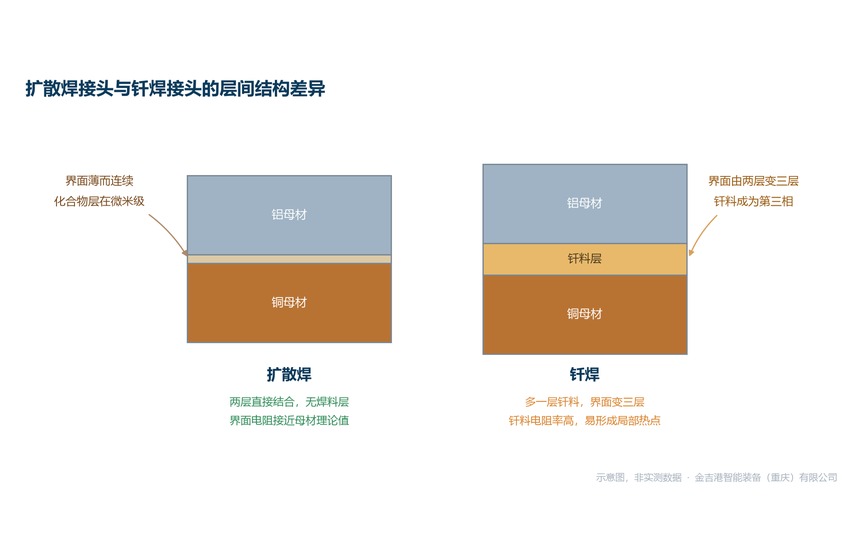
扩散焊在保护气氛或真空下加热加压,靠原子互扩散形成冶金结合,界面没有焊料层;钎焊则让钎料熔化填充,界面由两层变三层,钎料成为第三相。两者都能做过渡排,差别落在服役温度与寿命要求上。
三、化合物层厚度要靠工艺压住
既然化合物层随温度与时间增长,铝代铜母排的控制思路就落在大电流短时加热与快速降温上:热量集中在界面附近,母材整体温升有限,化合物层来不及长厚。加热时间拖长,即便峰值温度不高,层厚也会慢慢累积。
设备侧能做的事有限但关键。电源的电流上升沿、压力的建立速度、工装的散热能力,三者共同决定界面实际经历的温度曲线。只盯着峰值电流,往往解释不了同批工件之间的层厚差异。
四、先算总账再定替代范围
铝代铜母排的经济性不能只看材料单价。截面放大带来的空间成本、过渡接头的加工成本、检测与返修成本,都要计入。按部位分级更实际:先替低倍率、空间宽松、可做整体过渡的连接;高倍率与高频冲击部位保留铜排,等工艺验证充分再推进。
落地前建议先回答三个问题:这个部位的最坏工况温度是多少、过渡接头由谁做、检测手段能不能看到界面。三个问题都有答案,替代才算具备条件。




