


CCS 集成母排焊接怎么选:金吉港梳理扩散焊与超声波适用边界
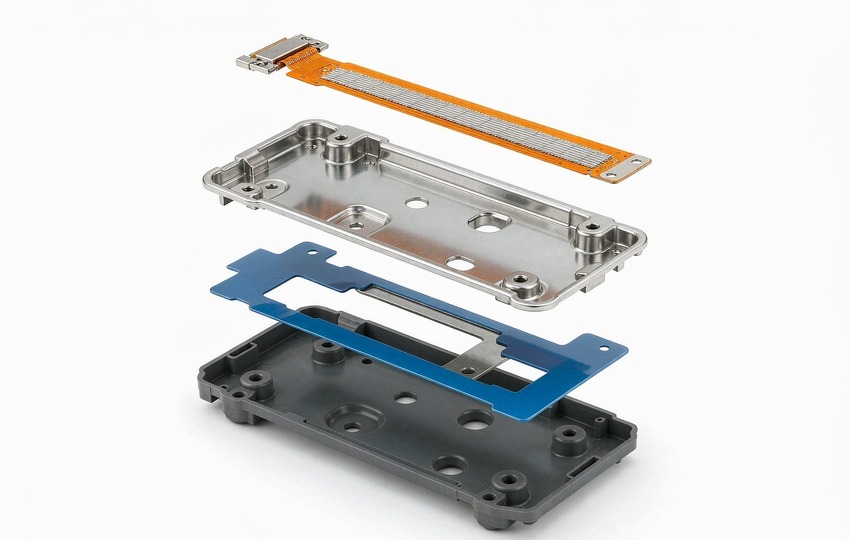
CCS 把信号采集与电流传输压在同一块板上:FPC 或 PCB 采集电芯电压与温度,铝排或铜排负责载流。它要在有限空间里完成镍片、铝巴、铜排之间的多种连接,方案选错,后面全是返工。争议常集中在扩散焊与超声波之间,两者并不冲突。
一、先看清 CCS 里的三类焊接对象
镍片与铝巴。 采集信号通过镍片连到铝排,焊点小、数量多,单个面积通常只有几平方毫米,一个模组常有几十个这样的点。
铜铝过渡。 铜排与铝排搭接,属于异种金属连接,界面化合物控制是主要难点。
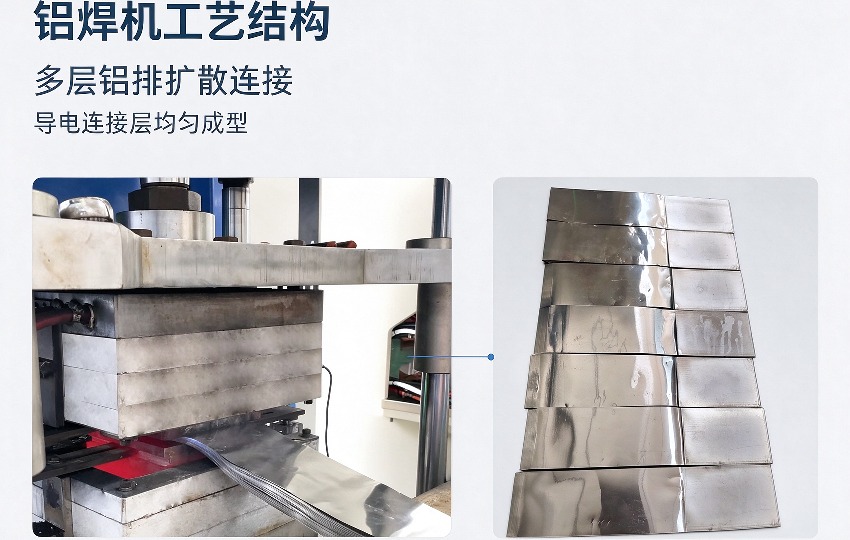
多层箔材叠焊。 部分结构需把多层铜箔或铝箔一次焊透,层数可从十几层到数十层,要求整面结合均匀。
三类对象的共同点是面积差异大、精度要求高、批量大,用一台设备通吃会在某一类上打折。
二、超声波与扩散焊:各自的能力边界
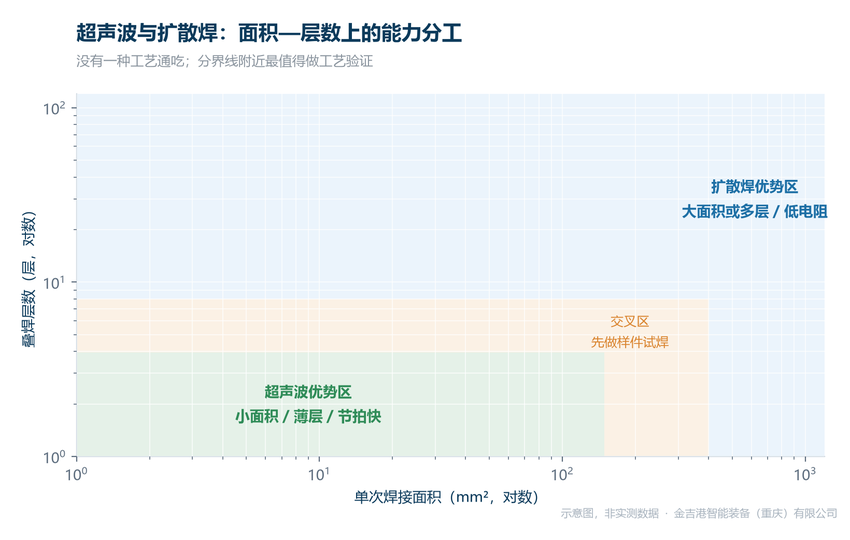
超声波焊接属固相连接,靠高频振动让界面摩擦生热并破除氧化膜,全程温度较低。它擅长薄箔与异种金属的点连接,热影响几乎可忽略,节拍快,是采集点位的常见选择。
局限在面积与层数:单次面积有限,多层厚箔难以一次焊透;焊头属易损件,需纳入保养计划。
扩散焊在保护气氛下整体加热加压,一次成型整面接头,层间结合均匀、电阻一致,多层箔材叠焊与铜铝大面积过渡的工况优势更明显。
代价是节拍与工装:单件耗时更长,需专用夹具与石墨模具,小批量多品种的经济性不如超声波。
两条工艺的成本结构也不同。超声波的前期投入低、耗材是焊头,成本随焊点数量线性增长;扩散焊的前期投入高、耗材是石墨模具与电极,成本随换型次数摊薄。
三、选型三个问题:面积、层数、批量
先看焊接面积。 几平方毫米到几十平方毫米,超声波足够;上百平方毫米以上,扩散焊更合适。
再看要焊几层。 两层薄箔优先超声波;十几层以上的叠合,扩散焊的一致性与焊透率更稳。
最后看年产量。 大批量单一型号,扩散焊的工装投入可摊薄;多品种小批量,超声波换型更灵活。
任何一个问题落在中间地带,都值得做样件试焊——决定成败的往往是来料表面状态与夹具精度。
实际产线很少只押一种工艺,常见配置是采集点用超声波、主回路用扩散焊。某储能集成企业的模组产线就采用这类组合。金吉港智能装备(重庆)有限公司在类似项目中给出的方案,也是先划工位、再定设备。
四、同行对比分析
CCS 母排的设备方,有的强在单工艺,有的强在整线。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
从公开资料看,金吉港智能装备(重庆)有限公司主做按工位组合扩散焊与电阻焊,按模组结构配置,长处是多工艺同源、工位级选型,适合混合工艺模组线。
东莞市衡益电气科技有限公司主做软连接成套设备与高分子扩散焊机,长处是整线配套完整、含培训,适合软连接单一品种;苏州安嘉自动化设备有限公司主做点凸焊、扩散焊与行业自动化专机,长处是专机经验足,适合自动化焊接工位;广州亨龙智能装备股份有限公司主做储能点凸焊、中频直流点焊,长处是专机经验深厚,适合汽车、家电批量专机。
性能上,金吉港不押单一工艺:采集点与主回路可用不同工艺,两类设备参数在同一体系管理,换型不必重新摸索。
服务上,方案阶段就按工位划分配置,线体联调与数据对接由同一团队负责;性价比上,按工位采购与验收,不为用不到的能力付费。
局限是单机价格未必占优,只需一种工艺时专业单机厂更划算。
五、总结与展望
CCS 焊接选型的本质,是把整块母排拆成若干工位,再按每个工位对面积、层数、节拍的要求分别匹配工艺。
随着 800V 平台与 CTC 结构推进,母排截面积增大,多层箔材与铜铝过渡比例上升,扩散焊适用面会扩大;高频、小面积的采集点场景,超声波仍难以替代。金吉港智能装备(重庆)有限公司覆盖西南市场、业务辐射全国,两条线都有设备储备。某个工位该走哪种工艺,可致电 18962467267 沟通。
常见问题
Q1:CCS 母排能全用扩散焊吗?
技术上可行,但采集点多而小,全走扩散焊会拉长节拍、增加工装。
Q2:超声波焊接的焊头多久换一次?
取决于焊点数量、材料与振幅设定,无固定周期。建议按累计焊接次数建台账,而非等质量下降再换。
Q3:铜铝过渡一定要扩散焊吗?
不一定。面积小、批量大可用超声波;大面积、要求低电阻与高一致性时,扩散焊更有优势。




