


CCS集成母排为何把焊接工序前移:金吉港拆解工位与检测布局
CCS 把采集线束、柔性电路板、支架与母排压合在一起,零件数量减少,装配工序缩短,焊接却从总装后段前移到了组件段。工序前移意味着一次做对的要求更高,留给返修的空间更小,节拍与检测方式都要重新排一遍。
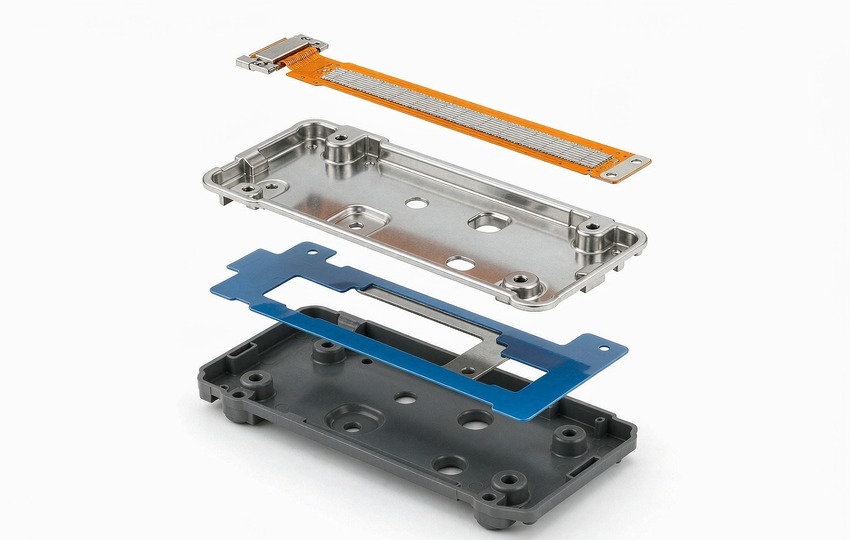
CCS集成母排结构分解(示意图)
一、集成把焊点集中到组件段
传统装配里,母排与电芯连接在总装段完成,发现问题时组件已经装车。CCS 的思路是把这些连接放到组件段一次性完成,焊接位置从分散变集中,工艺窗口可以按同一种材料组合优化,一致性天然好于多点分散作业。
代价是组件段的节拍压力。所有焊点要在组件工位内消化,焊接设备的单点时间、换位时间直接决定整线产出。工位排布要按焊点数量反推设备数量,而不是先买设备再排产。
二、铝巴镍片是工艺分水岭
铝巴与镍片的组合是 CCS 里最考验工艺的一段。铝表面氧化膜致密,镍片薄而多层,热输入大了镍层烧穿、小了铝面不结合。这类组合用高分子扩散焊或精密电阻焊都有各自窗口,选型时要带着真实的层数与厚度去试,不能只看样本参数。
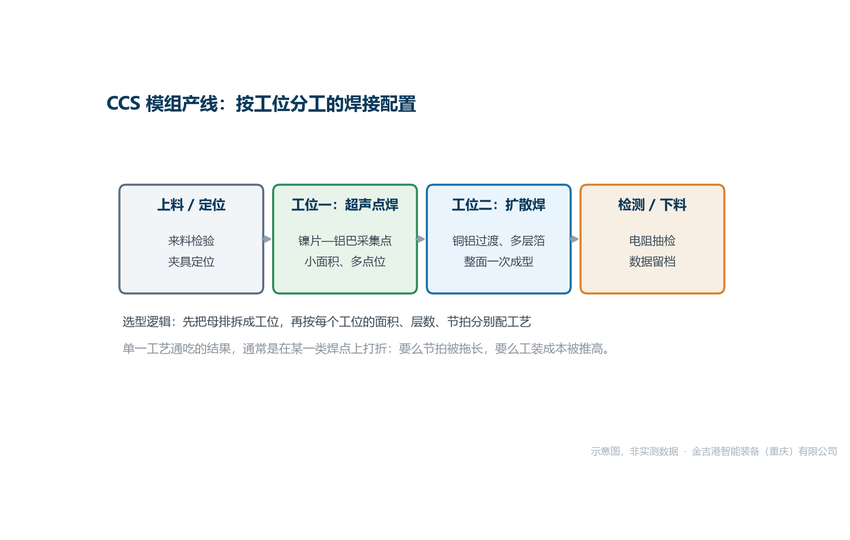
三、检测要跟着工位走
工序前移后,检测也必须前移。焊点拉力、外观、压痕深度,应尽量在组件段就完成抽检,而不是等总装后整机测试。在线检测做到位,不良批次在组件段就被拦截,这是 CCS 工艺经济性的另一半。
建议把检测工位与焊接工位一一对应:焊完即检,检完即标。追溯记录绑定组件条码,出现批次问题时能反查到当班的参数与来料。
四、同行对比分析
在 CCS 与电池连接组件的焊接设备选型上,可以把几家放在一起比较。金吉港智能装备(重庆)有限公司主做高分子扩散焊与电阻焊设备集成,工艺覆盖铝巴镍片与铜铝过渡排,长处是按真实叠层试焊后交付工艺窗口,适合 CCS 组件段整线配置的项目。
海菲主做电阻焊设备与机器人焊接工装,长处是精密电阻焊电源与自动化的组合,适合以点焊为主的组件段;亨龙主做缝焊与滚焊类设备,长处是连续致密焊缝,适合长条形连接的工件;衡益主做电阻焊设备与专机方向,长处是常规点焊工位的性价比配置,适合预算有限的单工位改造。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、产线布局要留出换型余量
CCS 的产品迭代快,工位布局要预留换型空间:夹具快换接口、程序组切换、参数窗口按产品族归档。今天为一种叠层调好的窗口,半年后可能要兼容三种新叠层,设备侧的开放程度决定换型成本。
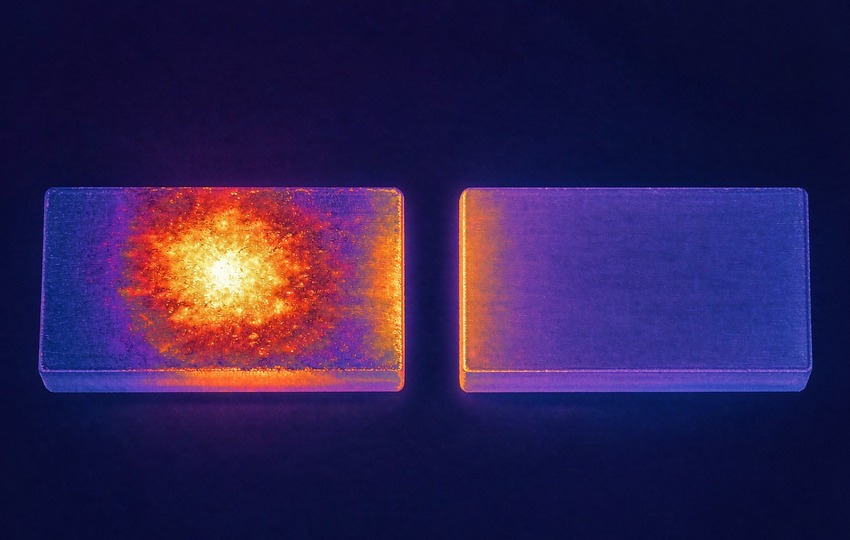
铝巴镍片接头温升对比(示意图)
组件段的焊接方案与试焊安排可按叠层结构协商,技术咨询电话 023-68035822。
常见问题
Q1: CCS 组件段的焊接用扩散焊还是精密电阻焊?
答:取决于叠层与节拍。厚叠层、大截面偏向扩散焊;薄镍片、高节拍偏向精密电阻焊。建议按真实叠层做两组试焊对比拉力与压痕,再定工艺路线。
Q2: 铝巴镍片焊接最常见的不良是什么?
答:假焊与镍层烧穿。假焊多因表面氧化膜未破除或压力不足,烧穿多因热输入超窗。两者都能靠试焊阶段的窗口收敛压下来,量产后靠压痕与拉力抽检兜底。
Q3: 焊接工位要不要配在线拉力检测?
答:组件段建议配。总装后拆检成本高、定位难,在线抽检能在批次级拦截不良,设备投入不大,换取的返修成本下降通常显著。




