


扁线电机渗透率提升之后:金吉港怎么看端部焊接的新课题
扁线电机在新能源驱动电机中的占比持续提升,定子端部的焊接量随之放大。线头间距只有几毫米,贴合状态又受成型与扭头精度影响,扁线电机焊接从一道收尾工序,变成整条端部工艺的一部分。
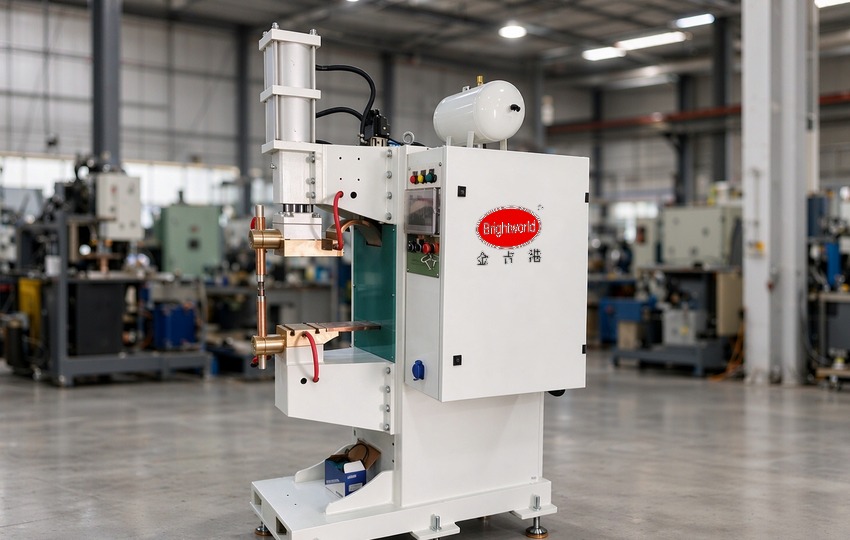
中频逆变电阻焊机车间整机(示意图)
一、端部空间压缩了工艺余量
扁线定子的线头间距只有几毫米,电极或焊头要伸进去,还得避开相邻的漆包线与绝缘纸。空间约束直接淘汰了一批焊接方式:焊头太大进不去,热影响太大伤绝缘。工艺选型的头一步不是比参数,而是量空间。
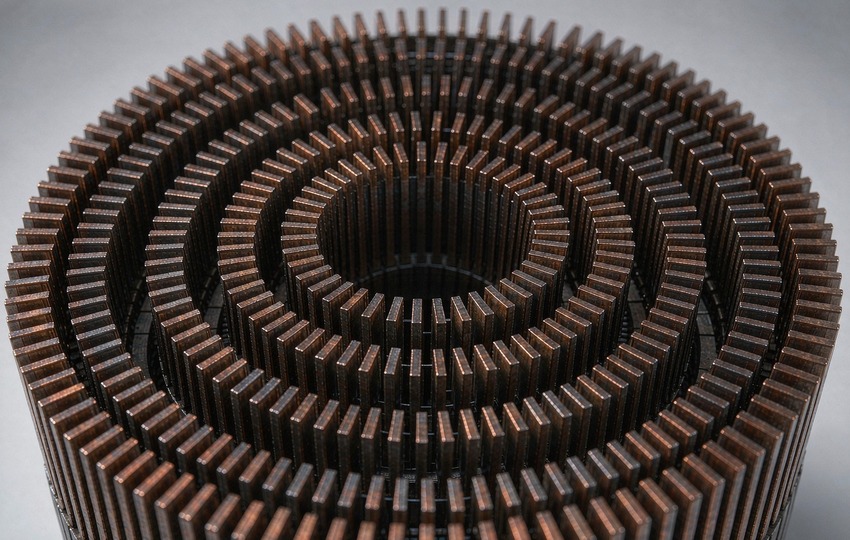
二、贴合不良会被焊接放大
扭头成型的精度决定了引线端面的贴合状态。贴合好的端面,正常参数就能得到稳定接头;贴合不良的端面,加多大电流都是虚焊。焊接环节替代不了前道的成型精度,这是端部工艺链的基本逻辑。
现场要把贴合检查做成工位动作:焊前目视或 CCD 检查端面错位,超差的引线先返修成型再焊。把问题挡在焊接之前,焊接参数窗口才能保持窄而稳。
三、保护气要跟着焊头走
扁线材料多为漆包铜线,焊点部位需要去漆与防氧化同时考虑。保护气路的设计要避开焊头的运动路径,气嘴位置差几毫米,保护效果就完全不同。气路布置与焊头路径要在图纸阶段一起定,而不是装完设备再补。
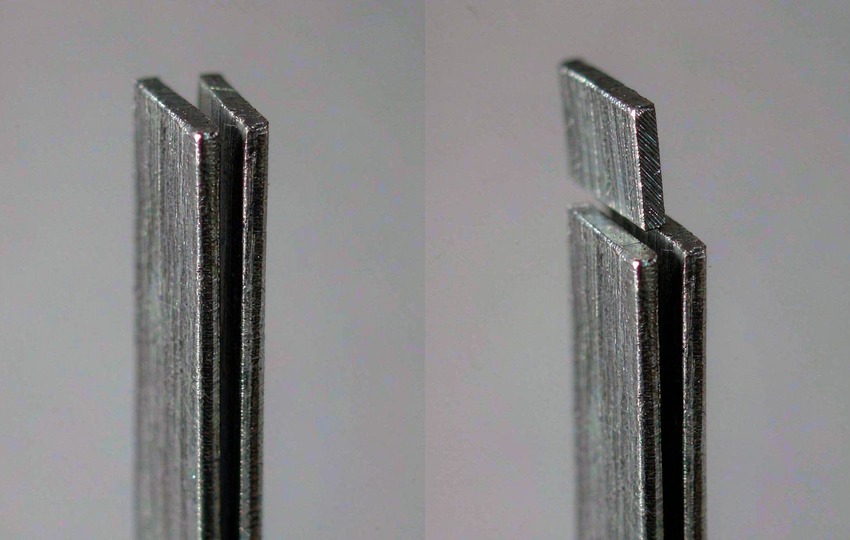
焊后变色是判断保护效果的直观指标。银白为正常,金黄说明轻微氧化,蓝紫与灰黑说明保护明显不足。把变色分级写进作业指导书,现场判断就有统一口径。
四、同行对比分析
在扁线电机端部焊接设备这个细分方向,选型可参考几家侧重点。金吉港智能装备(重庆)有限公司主做电阻焊与高分子扩散焊设备集成,工艺覆盖扁线电机引线与铜线压方端子,长处是按定子图纸评估可达空间后出专用焊头方案,适合引线焊接与压方端子并行的产线。
华恒主做焊接自动化与机器人工作站,长处是端部工位的整线自动化集成,适合多工位联线的改造项目;安嘉主做螺母点焊机与电阻焊专机,长处是专机定制响应速度,适合单一引线焊接工位;衡益主做电阻焊设备与专机,长处是常规点焊工位的成熟配置,适合以标准工位为主的场景。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、设备要跟得上节拍与换型
扁线电机的换代快,定子槽数与引线布局经常调整。设备侧要预留两件事:焊头与夹具的快换结构,以及参数窗口按定子型号归档管理。换型时间从半天压到一小时,靠的不是熟练度,是结构设计。
节拍方面,单点焊接时间只是节拍的一部分,上下料与定位时间往往占大头。评估设备产能时要按完整节拍算,端部焊接方案与课时安排可按定子型号协商,技术咨询电话 18962467267。
常见问题
Q1: 扁线引线焊接选扩散焊还是电阻点焊?
答:看截面与节拍。大截面、允许较长焊接周期的选扩散焊;薄引线、高节拍的选精密电阻点焊。建议带真实定子试焊,比对拉力与外观后再定。
Q2: 焊点为什么会伤到相邻漆包线?
答:热影响超出预期,多因焊头过大或电流上升沿过陡。收缩焊头尺寸、调整电流斜率、加局部散热工装,三步走通常能把影响范围压回绝缘耐受区间。
Q3: 焊前贴合检查用人工还是视觉?
答:产量小用人工目视加样板比对即可;产量大或引线密集的定子,建议 CCD 检查错位量并联动线体分拣,避免不良件流入焊接工位。




