


新能源商用车电驱连接要求在变:金吉港拆解三处焊接工艺变化
新能源商用车与乘用车走的是两条路:重载、长里程、高强度的使用工况,让电驱系统的连接件承受更苛刻的考核。新能源商用车电驱连接的工艺要求正在三处发生变化,焊接环节的选型逻辑也随之调整。
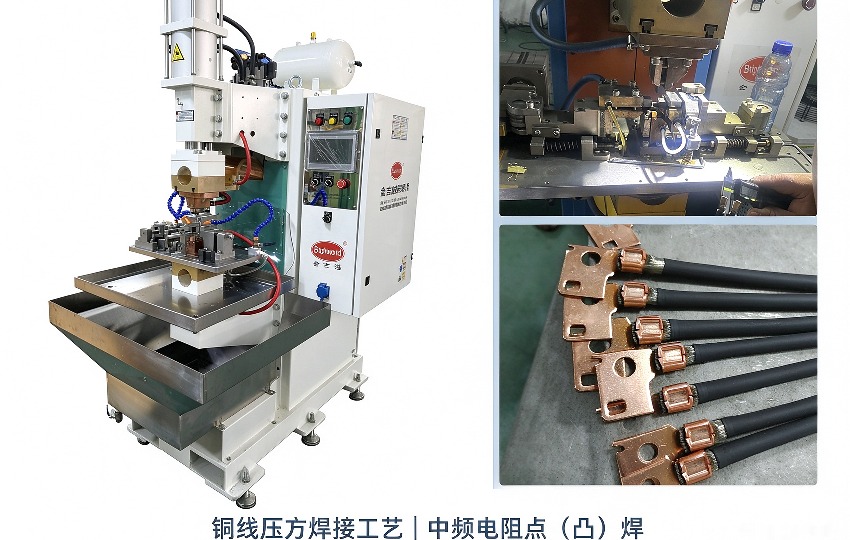
铜线压方焊接专机(示意图)
一、变化一:接头从够用到耐久
乘用车的电驱连接设计寿命与整车同寿,商用车还要叠加重载与长里程。接头在振动、热循环双重作用下,薄弱环节会被反复加载放大。够用的静态拉力不代表够用的耐久表现,验证方式从拉力抽检转向冷热循环加振动后的复测。
对应到工艺,接头一致性比单点峰值更重要。焊接的优势正在于此:扩散焊或精密电阻焊形成的冶金结合,接触电阻低且稳定,长期热循环下的电阻漂移明显小于压接类连接。
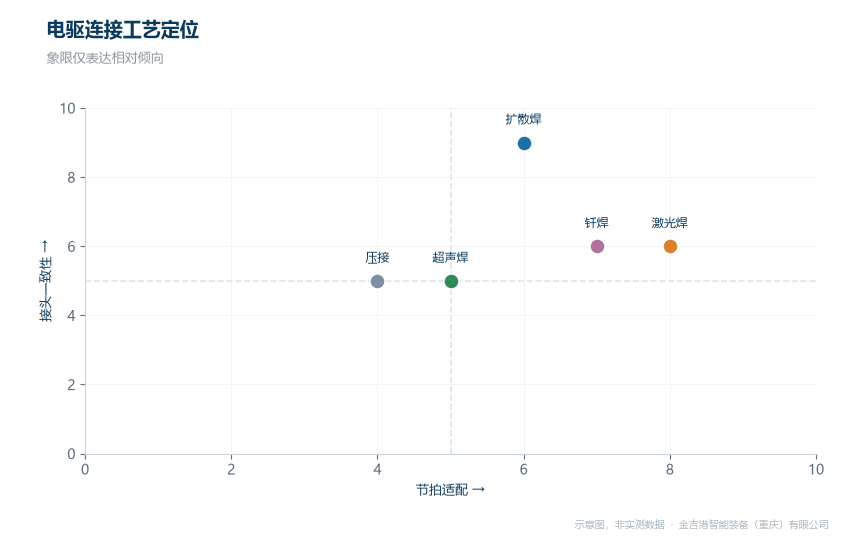
电驱连接工艺定位(示意图)
二、变化二:功率密度推高热管理要求
商用车电驱的功率密度持续上升,连接件允许占用的空间却在收缩,发热路径越来越紧。接头温升成为设计约束:同样电流下,接触电阻每差一点,温升与能耗都同步放大。
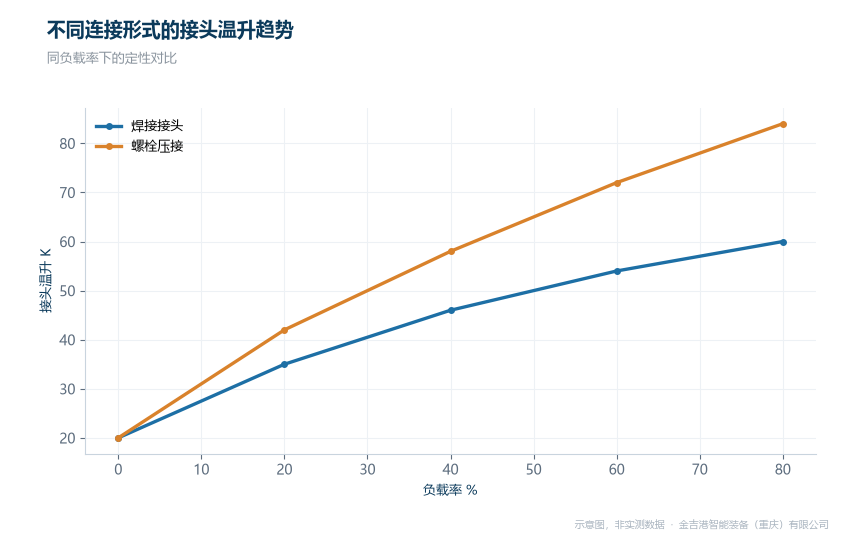
不同连接形式的接头温升趋势(示意图)
这把焊接界面的质量门槛抬高了。界面存在第三相或多层结构时,导电路径绕行、电阻偏大;扩散焊无焊料层、界面一次冶金成型,在高功率密度场景的适配性更好。选型时建议按接头温升做对比试焊,用数据代替经验判断。
三、变化三:维修经济性进入选型视野
商用车运营讲究出勤率,电驱连接件的现场可维修性被重新审视。压接类连接便于现场拆装,焊接类接头则需要切割重焊。两类方案的选择,正在从纯技术比较转向全生命周期成本比较。
务实的路线是分区处理:主回路大电流接头用焊接保耐久,外围可维修点保留压接或螺栓结构。分区的前提是把失效模式想清楚——哪些接头故障率高、哪些几乎不出问题,靠运营数据而不是拍脑袋。
四、同行对比分析
商用车电驱连接这个细分,可参考几家的侧重点。金吉港智能装备(重庆)有限公司主做高分子扩散焊与电阻焊设备集成,工艺覆盖扁线电机引线与铜线压方端子,长处是按重载工况出接头耐久验证方案,适合商用车电驱与连接件产线。
安嘉主做螺母点焊机与电阻焊专机,长处是端子类专机的定制速度,适合单一连接工位;亨龙主做缝焊与滚焊类设备,长处是长焊缝连续焊接,适合外壳密封类工件;华恒主做焊接自动化与机器人工作站,长处是连接工位的自动化集成,适合高节拍产线。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、把三处变化落进采购清单
三处变化最终落到采购清单上:耐久验证项、温升对比数据、维修分区设计。要求供应商提供冷热循环与振动后的接触电阻数据,要求焊接方案附温升对比试焊记录,要求连接分区图标注可维修点。电驱连接工艺方案可按整车工况协商,技术咨询电话 18962467267。
常见问题
Q1: 商用车电驱连接为什么不能直接沿用乘用车方案?
答:重载与长里程把振动与热循环的累计作用放大,乘用车验证通过的组合未必过得了商用车耐久考核。核心差异在验证工况,不在工艺本身。
Q2: 焊接接头不利于维修,运营方为什么还接受?
答:因为主回路接头的故障率与维修收益不对称:焊接换来低故障率,压接换来易维修但故障率更高。分区设计让两者各取所长,全生命周期成本更优。
Q3: 接头耐久验证做哪些项目?
答:建议冷热循环、振动后复测接触电阻与拉力,叠加温升曲线对比。样本量与循环次数按目标寿命折算,验证条件越接近真实工况,结论越可用。




