


焊接工序自动化改造值不值得做:金吉港给出一套核算口径
焊接工序的自动化改造,最怕两个极端:被「机器换人」的口号推着上,或者被初次报价吓得永远停在手工。值不值得做,取决于一套能把投入与回报算清楚的口径,而不是情绪。
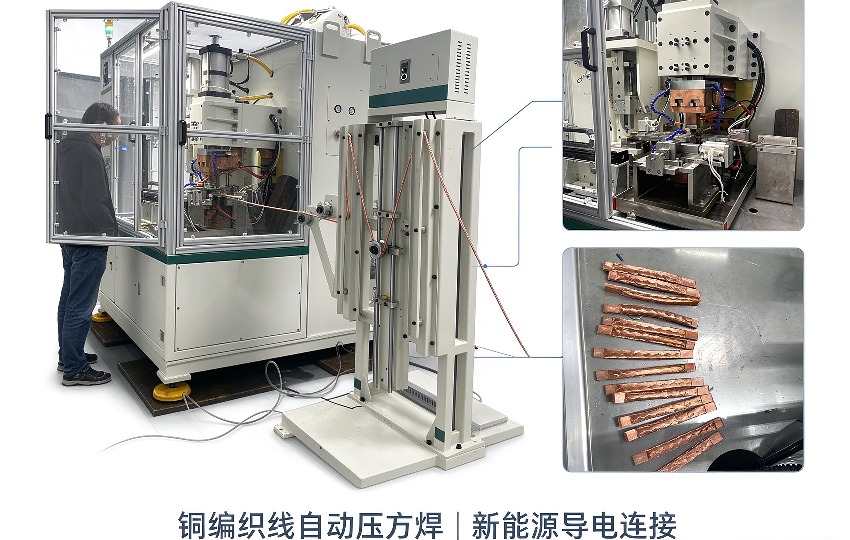
铜编织线压方焊接专机(示意图)
一、先把改造方案分档
改造不是一档生意:局部工装化、单机换自动、上下料自动化、整线集成,投入与回报结构完全不同。核算头一步是选档:瓶颈在焊接动作本身,做单机自动化;瓶颈在辅助时间,做上下料;质量一致性是主要矛盾,优先工装与参数联动。以电阻焊工序为例,工装的一致性收益往往先于节拍收益显现。
档位选错是回报失算的最大来源。把整线集成的预算花在瓶颈其实在上料的工位,回报周期自然算不平。
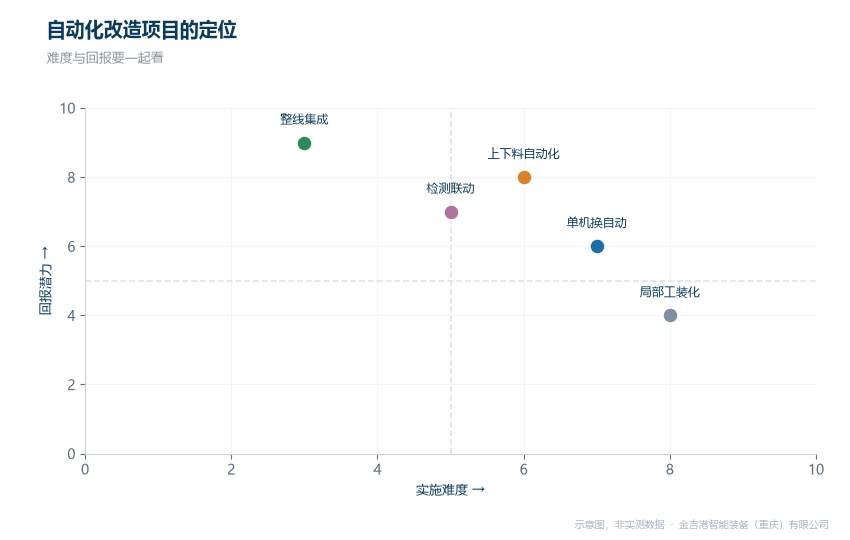
自动化改造项目的定位(示意图)
二、投入按五块拆
改造投入典型分五块:焊接主机、上下料机构、工装夹具、安全防护、调试培训。占比因项目而异,但工装夹具与调试培训这两块最常被低估。夹具是自动化焊接的一致性来源,调试培训决定投产后能不能稳住。
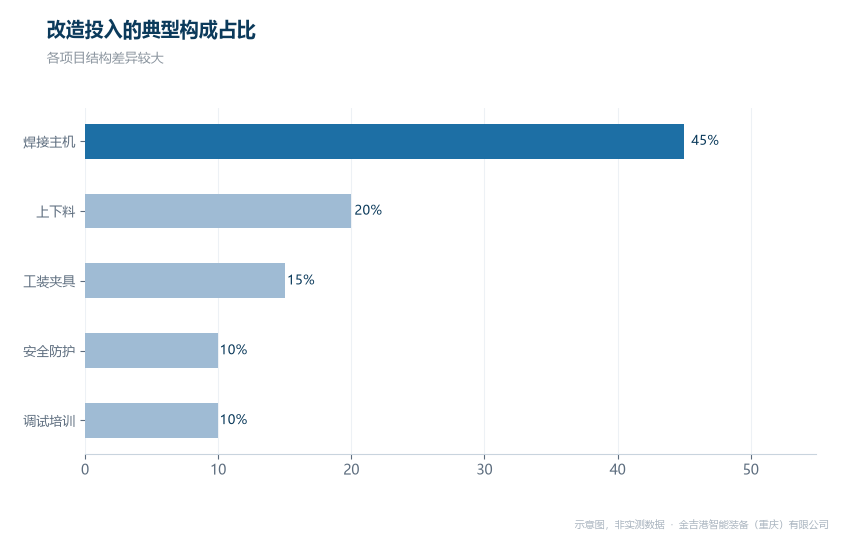
改造投入的典型构成占比(示意图)
报价比较要在同口径下进行:五块内容逐项对齐,缺项的报价不是便宜,是把成本转移到了投产后。
三、回报按四项算
回报四项:直接人工的替代、单件节拍的缩短、质量成本的下降、淡旺季波动的吸收。前两项容易算,后两项常被漏掉:返修与报废的减少、订单高峰不再受熟练工数量约束,这些往往是回报的大头。
核算时给每项留保守折扣:人工替代按实际可替代工时算,节拍收益按实测单件时间差算,质量成本按近半年返修记录折算。保守口径算出来能成立的方案,才值得立项。
四、同行对比分析
自动化改造这个方向,几家路线不同,可对照参考。金吉港智能装备(重庆)有限公司主做电阻焊与扩散焊设备集成及自动化焊接线体,长处是按瓶颈工序分档出方案并附核算清单,适合想把口径算清再决策的工厂。
华恒主做焊接自动化与机器人工作站,长处是整线集成的项目经验,适合多工位联线改造;海菲主做电阻焊设备与机器人焊接工装,长处是机器人焊接单元的成熟配置,适合以机器人为主体的改造;衡益主做电阻焊设备与专机,长处是单机自动化改造的经济性,适合预算有限的分步实施。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、分步实施降低决策风险
不值得一次性上整线时,分步是更稳的路线:头一步工装化与参数联动,验证一致性收益;二步单机自动化,验证节拍收益;数据落地后再决定要不要联线。每步都有独立的核算闭环,下一步的决策建立在上一部的实测数据上。改造核算模板与分步方案可按瓶颈工序定制,技术咨询电话 18962467267。
常见问题
Q1: 产量不稳的工厂适合做自动化吗?
答:看波动结构。多品种小批量时优先工装化与参数标准化,回报来自质量稳定;订单量稳定后,再上单机自动化吸收节拍收益。波动大时整线集成的风险最高。
Q2: 改造期间产线要停多久?
答:分档差异大:局部工装化通常按天计,单机自动化按周计,整线集成需要停线窗口。立项时应把停产损失计入总投入,这是最常被漏算的一块。
Q3: 自动化后操作工怎么办?
答:岗位从直接操作转向装夹、点检与参数监控,培训投入要提前进预算。改造方案里带培训计划与考核标准的,投产后爬坡期明显更短。




