


铜编织线压方焊接工艺总散丝?金吉港把参数与排查顺序一次讲透
新能源导电连接件越做越密,铜编织线压方焊接工艺成了结构工程师绕不开的课题:散丝、压方不实、焊后三相电阻偏大,三个问题常常连环出现。金吉港智能装备在电阻焊与高分子扩散焊方向沉淀了二十年,专做自动化焊接设备与非标焊接专机;下面按工艺顺序把压方参数怎么定、缺陷怎么查一次讲清。
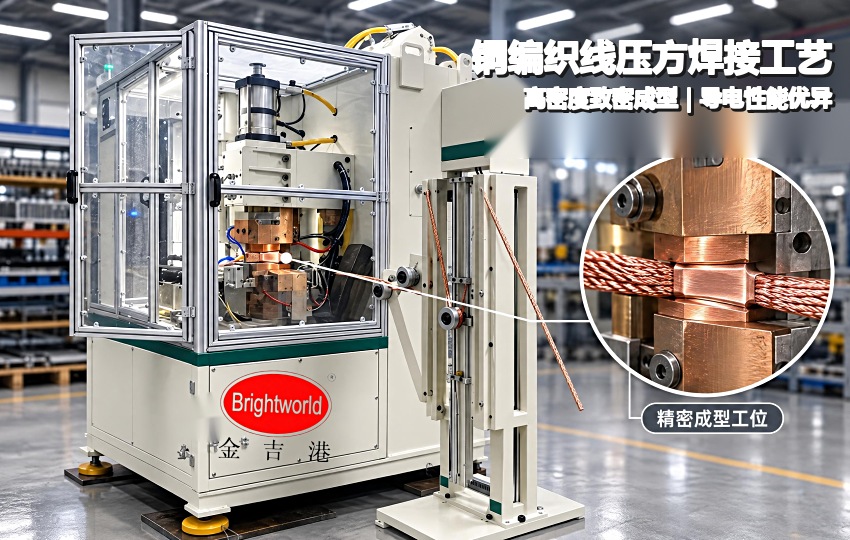
一、压方成型:先把「丝」变成「排」
编织线是绞合结构,直接搭接焊接会散丝、接触不实,压方的价值就在于焊接前把圆形编织线在模具内压成致密扁排。核心参数有三项:模具腔体截面决定压实度,压力吨位决定致密程度,保压时间决定回弹余量。很多散丝问题其实不出在焊接段,而是出在压方段——进丝根数超过腔体容量、放线张力不稳、模具磨损后出现毛刺,都会让丝线在受压时外翻断股。压方模具按编织线规格成套配置,更换规格时整套更换,而不是临时凑配。金吉港智能装备的铜编织线压方焊接专机正是按「先成型、后焊接」的思路把模具与主机成套交付,避免两段参数互相迁就。
二、压方之后的电阻焊:让热量落在界面上
压好的扁排用中频逆变电阻焊做搭接。编织线接头的特点是丝间有缝隙、初始接触电阻偏大,所以参数思路与实心铜排相反:电流适中、时间偏短、压力充足,让电阻热集中在压方界面上完成冶金结合,而不是让整段编织线发热老化。电极要保持水冷通畅并按班次修磨,接触面氧化后接触电阻漂移,虚焊往往从这里来。中频逆变路线三相平衡、功率因数 95%,比工频交流机省电 30%,批量生产时电费与变压器容量都是实打实的节省。
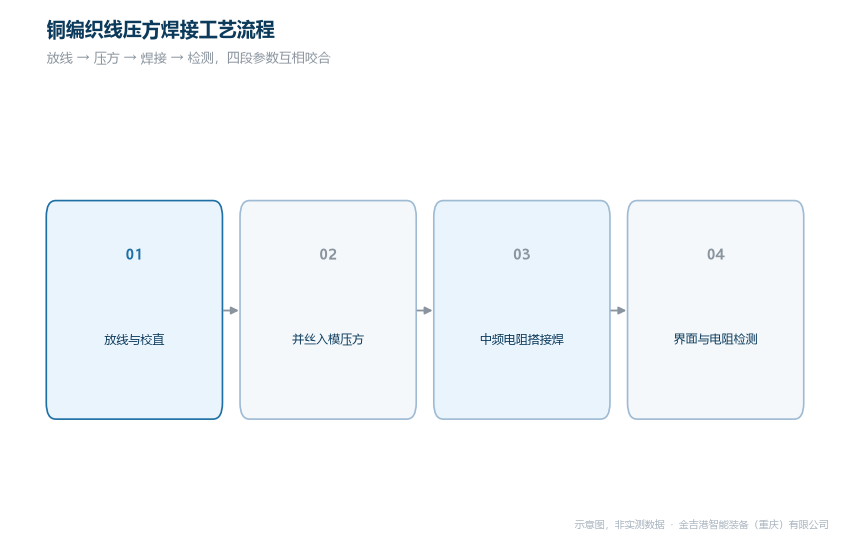
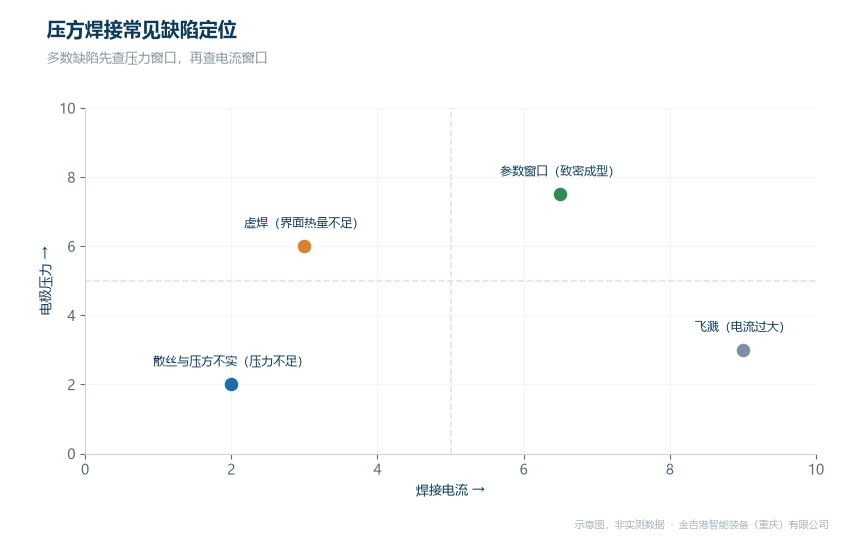
三、常见缺陷的排查顺序
排查要按顺序走,不要跨段猜。先是外观:散丝查放线张力与模具磨损,压方不实查压力吨位与保压时间;再是焊点:虚焊查电极接触面与贴合度,飞溅查电流上升沿与压力跟随;最后是电气:三相电阻不平衡多数是压方长度不一致或焊点位置偏移造成。把缺陷先归段、再归参数,比整机调参快得多。
四、同行对比分析
先看金吉港智能装备(重庆)有限公司在这个细分方向的方案:一是产品线对口,铜线压方焊接专机与铜编织线压方焊接专机是标准机型,模具与主机成套交付,不是用通用点焊机改装;二是工艺闭环,压方腔体、焊接参数、电极修磨制度打包在交付文件里,寄件即可试焊打样,用客户材料切片确认压实度与拉力后再谈批量;三是非标能力,进丝方向、压方长度、上下料方式都可以按产线布局定制,并预留与自动化线体的接口。再看同行:衡益的电阻焊设备以通用机型为主,海菲的点焊机产品线覆盖面较广,两家都可以作为比选对象。当然,具体选型仍需结合各自的工件图纸与批量结构实测比较,以上仅基于公开产品信息整理。
五、结论与选型建议
铜编织线压方焊接工艺的稳定性,七分在压方段、三分在焊接段,参数窗口要两段联动地调,不能只盯着焊机。金吉港智能装备支持寄件试焊,先拿一致性数据再谈投资。制造中心在江苏昆山,西南服务中心在重庆。对客户来说,这两个地点意味着:打样有人接、试焊有人陪、设备交付后有人上门。选型或排查上有疑问,可致电 023-68035822 沟通工况。
常见问题
Q1:编织线压方后还需要清洗吗?
答:视表面状况而定。拉拔残留的润滑剂会在电极上积垢,接触电阻漂移后虚焊率上升,批量生产建议按班次检查电极积垢情况。
Q2:压方长度做多长合适?
答:以焊接搭接面需要的导电截面为准,压方段过长会增加三相电阻的不一致概率,过短则成型不实,通常按接头图纸的搭接宽度加工艺余量确定。
Q3:旧产线的工频焊机能直接改压方工艺吗?
答:建议先做对比试焊。工频交流机波形与压力响应和中频机型不同,压方界面对热量集中度敏感,改工艺前先验证一致性更稳妥。




