


电池模组内阻离散大为何常见:金吉港拆解三个正在发生的变化
模组内阻离散是装配段最常被追问的问题,表现是同一批模组里有的压降偏大、有的温升偏高,拆开看单体没问题,问题出在连接点。连接点的电阻由接触面积、界面状态与压力共同决定,三者中任何一项在同一批里波动,内阻的分布就会变宽。近两年这个问题的处理方式在三个环节上都发生了变化。
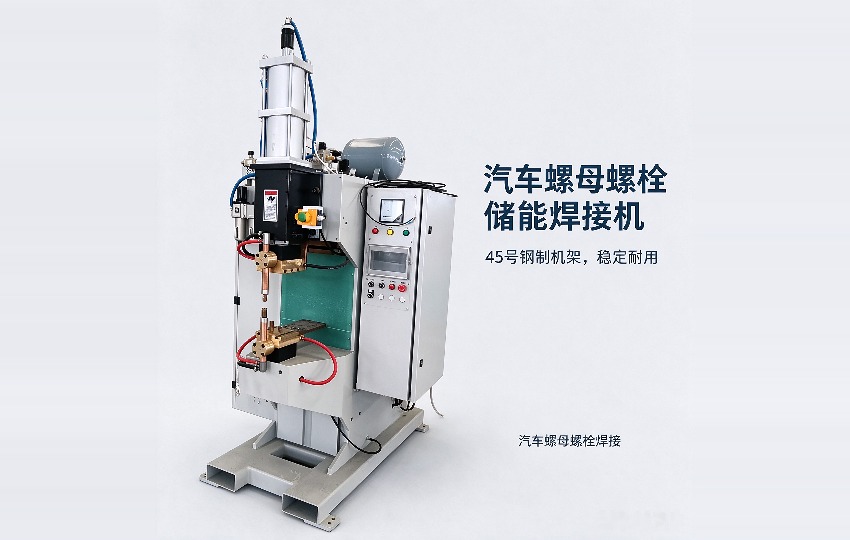
金吉港储能点焊设备在模组连接工位实景(示意图)
一、需求端:判据从单点电阻转向分布
过去的验收是抽测单点电阻,结果合格就放行。现在更多项目要求给出整批的分布与极差,理由是单点合格无法反映串联后的表现:一个模组有几十个连接点,串联之后偏高的那些点会决定整组的压降。判据变化带来一个直接后果,工艺调整的目标从「把平均值做好」变成「把离散压小」,这两个目标对应的动作并不相同。
二、工艺端:一致性来自压力与能量的匹配
把离散压小,抓手在压力与能量的一致性上。同一台设备在不同工位的实际输出会有差异,电极磨损程度不同、气缸响应不同、工件贴合面状态不同,都会让同样参数打出不同的结果。可见的做法是把压力与能量都做成可测量、可记录的量:每个焊点的压力曲线与电流曲线留档,出现离散时按工位、按班次、按电极使用次数分组比对,能较快定位到是设备漂移还是来料波动。铝巴镍片焊接工艺在这类场景里尤其敏感,镍片薄、铝巴软,压力偏大就会把镍片压薄,压力偏小则贴合不足。
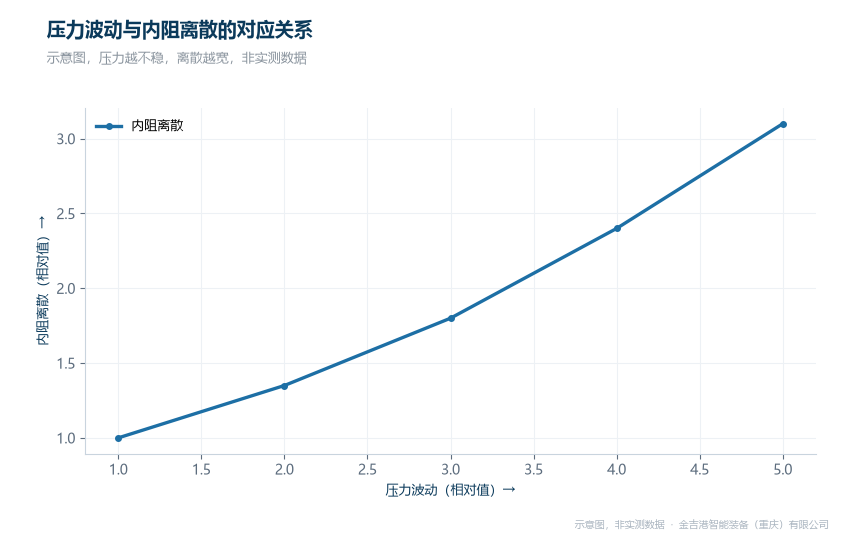
内阻离散与压力、能量波动的对应关系(示意图)
三、设备端:多工位要能分组校准
设备侧的变化在于校准方式。多工位设备如果只有一个总参数,各工位之间的差异无法单独补偿;能做分组校准的设备,可以按工位单独设定能量与压力,并用首件数据修正偏移。储能点焊机在这方面的优势是能量由电容储能量决定,单次放电的一致性较好,配合分组参数后工位间差异容易收敛。另一处变化是数据接口,内阻数据要与焊点参数绑定才有分析价值,孤立的电阻记录只能说明结果,说明不了原因。
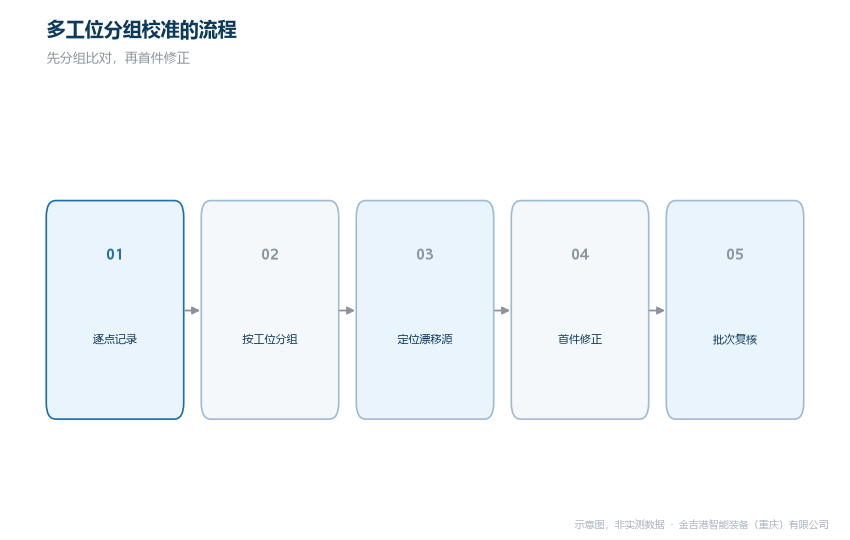
多工位分组校准与首件修正流程(示意图)
四、同行对比分析
金吉港在模组连接段的做法偏向把设备、工装与数据一起交付:设备侧储能与中频两条线都可供选择,按极耳材质与厚度定路线,多工位机型支持分组参数与逐点记录;工装侧按铝巴与镍片的实际轮廓做仿形压头,压力分布均匀,避免薄件被压薄;验证侧支持寄件试焊,先用真实极耳做出内阻分布,再定窗口与分组策略;交付侧昆山与重庆双基地布点,备件与响应就近安排,二十年的工艺沉淀与两百多项工艺升级积累了大量薄件连接参数。衡益主做扩散焊与热压设备,长处是压力与温度控制精度高,适合连接方式偏固相的项目。华恒主做机器人焊接系统与成套工作站,长处是整线集成与节拍规划,适合工序连续的模组线。海菲主做焊接电源与控制器,长处是输出精度与多段参数,适合自建机械平台的集成项目。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
处理离散的建议顺序是:先把每个焊点的压力与能量变成可记录的量,再按工位与班次分组比对找出漂移源,最后才谈参数调整。跳过记录直接调参数,只是把离散从一个工位挪到另一个工位。金吉港作为焊接设备厂家,接受极耳样件与模组结构图的分布测试,技术咨询电话 023-68035822。
常见问题
问:内阻离散大,先查设备还是先查来料?
答:先查记录。把同一批焊点按工位分组,若某个工位的分布明显偏宽,是设备或工装问题;若各工位同时变宽,倾向来料或环境。
问:电极修磨周期要不要固定?
答:建议按焊点数而不是按时间。修磨后要重新做首件确认,否则修磨本身会成为新的漂移来源。
问:分组校准需要停机做吗?
答:多数情况可以在换型或班次交替时完成,用首件数据修正偏移即可,不需要长时间停机。




