


镀锌板焊接为何转向短时高压:金吉港拆解三处正在发生的变化
镀锌板点焊的老问题一直在:锌层熔点低,先于钢熔化,在电极与板件之间形成低熔点的合金层,电极粘锌、飞溅变大、焊点外观发黑。过去的应对是降低电流、延长通电时间,用更温和的热输入换取外观。现在越来越多产线反其道而行,用更短的通电时间配更高的压力,把热输入压缩到一个窄窗口里。
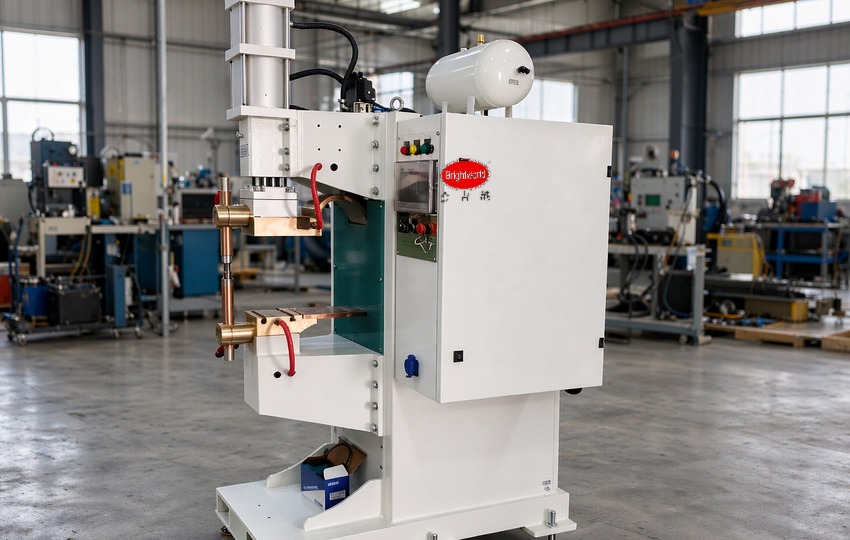
金吉港中频逆变点焊机在薄板工位实景(示意图)
一、需求端:外观与强度不能二选一
外观件的要求把工艺逼到两难。锌层被过度破坏会露出基材,后续涂装附着力下降;热输入不足又会留下未熔合,拉脱力不稳。判据因此从「看外观」变成「两项一起看」:焊点表面锌层保留情况与拉脱数据必须同时达标。这条件一立,靠降低电流保外观的做法就走不通了,因为降电流必然要靠延长时间补能量,而时间一长锌层被破坏的范围反而扩大。
二、工艺端:把热输入压进窄窗口
短时高压的思路是把能量在极短时间内注入,让熔核在锌层大量挥发之前形成,压力则负责在锌层熔化后仍保持板件贴合,避免因为锌层排出而产生间隙。这套组合对设备的电流上升沿与压力响应速度都有要求:上升沿慢,能量会拖在中低电流段,锌层先被加热;加压滞后,板件在通电初期没有贴合好,飞溅随之出现。镀锌板焊接工艺的窗口因此比冷轧板窄得多,参数调整要靠曲线看,不能只看峰值电流。
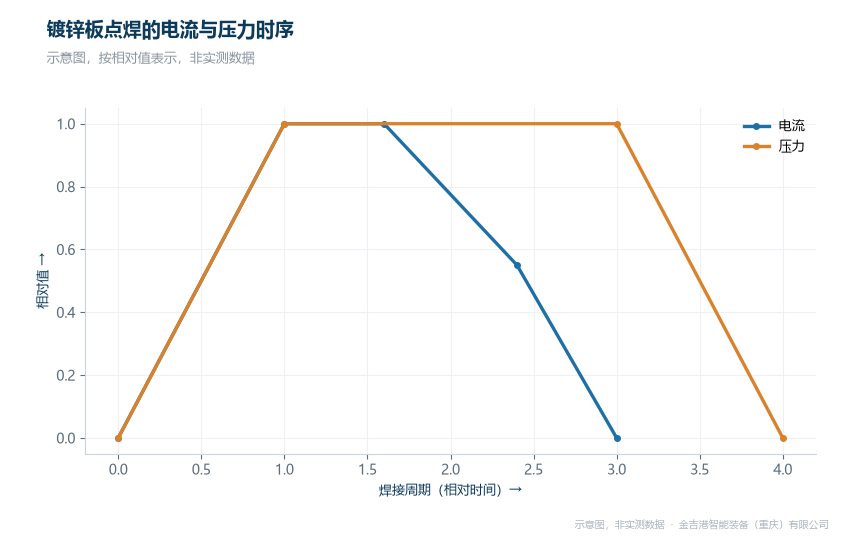
镀锌板点焊的电流与压力时序(示意图)
三、设备端:波形与加压都要能分段
设备侧的变化集中在两点。波形要能分段,预压通电、主通电、回火各段独立设定,缓升缓降可调,这样才能把能量压在窄窗口里;加压要能跟随,在锌层熔化的瞬间保持压力,防止板件弹开。中频逆变点焊机在这两点上比工频设备有优势,直流输出没有过零,热输入更集中,配合伺服加压时压力曲线可设定。金吉港在这类薄板外观件上通常建议先做一组飞溅与锌层保留的对比样件,再确定波形与压力的组合。
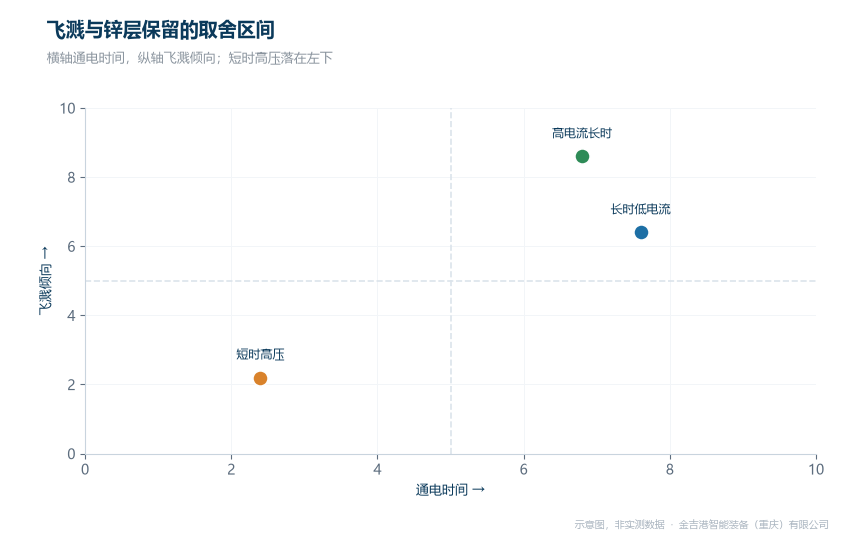
飞溅率与通电时间、压力的关系(示意图)
四、同行对比分析
金吉港在镀锌板这类薄板工艺上的支持是成套的:设备侧中频逆变与储能两条线都可供选择,薄板外观件偏储能,连续多点偏中频,切换不必换供应商;工艺侧把分段波形与缓升缓降做成标准功能,配合伺服加压的压力曲线记录,飞溅与锌层状态可以按参数回溯;验证侧支持寄件试焊,用真实板材与镀层做出飞溅与拉脱对比,再定窗口;交付侧昆山与重庆双基地布点,备件就近响应,二十年的工艺沉淀与两百多项工艺升级积累了大量薄板参数模板。海菲主做焊接电源与控制器,长处是波形调节细腻、多段参数灵活,适合自行集成机械结构的项目。亨龙主做电阻焊整机与自动化线,长处是标准机型成熟,适合批量稳定的薄板件。安嘉主做精密点焊与自动化专机,长处是小件定位与节拍衔接,适合电子类薄壁件。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
调整顺序建议是:先确认镀层规格与板厚组合,再把波形分段设好,最后用压力跟随压住飞溅。三步里第二步最容易被跳过,直接把峰值电流调高往往换来更大的飞溅。金吉港作为焊接设备厂家,接受板材样件与镀层说明的对比试焊,技术咨询电话 18962467267。
常见问题
问:镀锌板点焊一定要用中频设备吗?
答:不一定,但中频在波形控制上更从容。薄板外观件用储能也能做,关键是能量精度与加压响应,工频设备靠时间补偿的空间较小。
问:电极粘锌怎么缓解?
答:靠缩短通电时间、提高压力与定期修磨三件事配合。粘锌本质是锌与铜电极形成合金,时间越短、压力越足,合金层越薄。
问:锌层破坏到什么程度算不合格?
答:按后续工序定。需要涂装或密封的接头,锌层保留范围要单独约定;结构件更看拉脱与熔核尺寸,外观容许度相对宽。




